
Usinagem de Peças do Setor Nuclear: Como os Compradores Controlam Escopo, Rastreabilidade e Inspeção
Usinagem de Peças do Setor Nuclear: Como os Compradores Controlam Escopo, Rastreabilidade e Inspeção
A usinagem de peças do setor nuclear começa com uma definição controlada do item, seus requisitos aplicáveis e as evidências necessárias para a liberação. O rótulo de aplicação por si só não pode definir material, tolerâncias, inspeção, rastreabilidade ou autorização de fornecedor. Os compradores precisam emitir esses requisitos antes que um roteiro de usinagem possa ser avaliado.
O próximo passo imediato é reunir o modelo, desenho, fonte de classificação, lista de documentos aplicáveis, características CTQ, restrições de fontes aprovadas e índice de registros exigidos. Um fornecedor pode então revisar se usinagem, processos externos, medição e documentação formam um roteiro coerente. Autoridade ausente ou requisitos conflitantes precisam de resolução por escrito antes da produção.
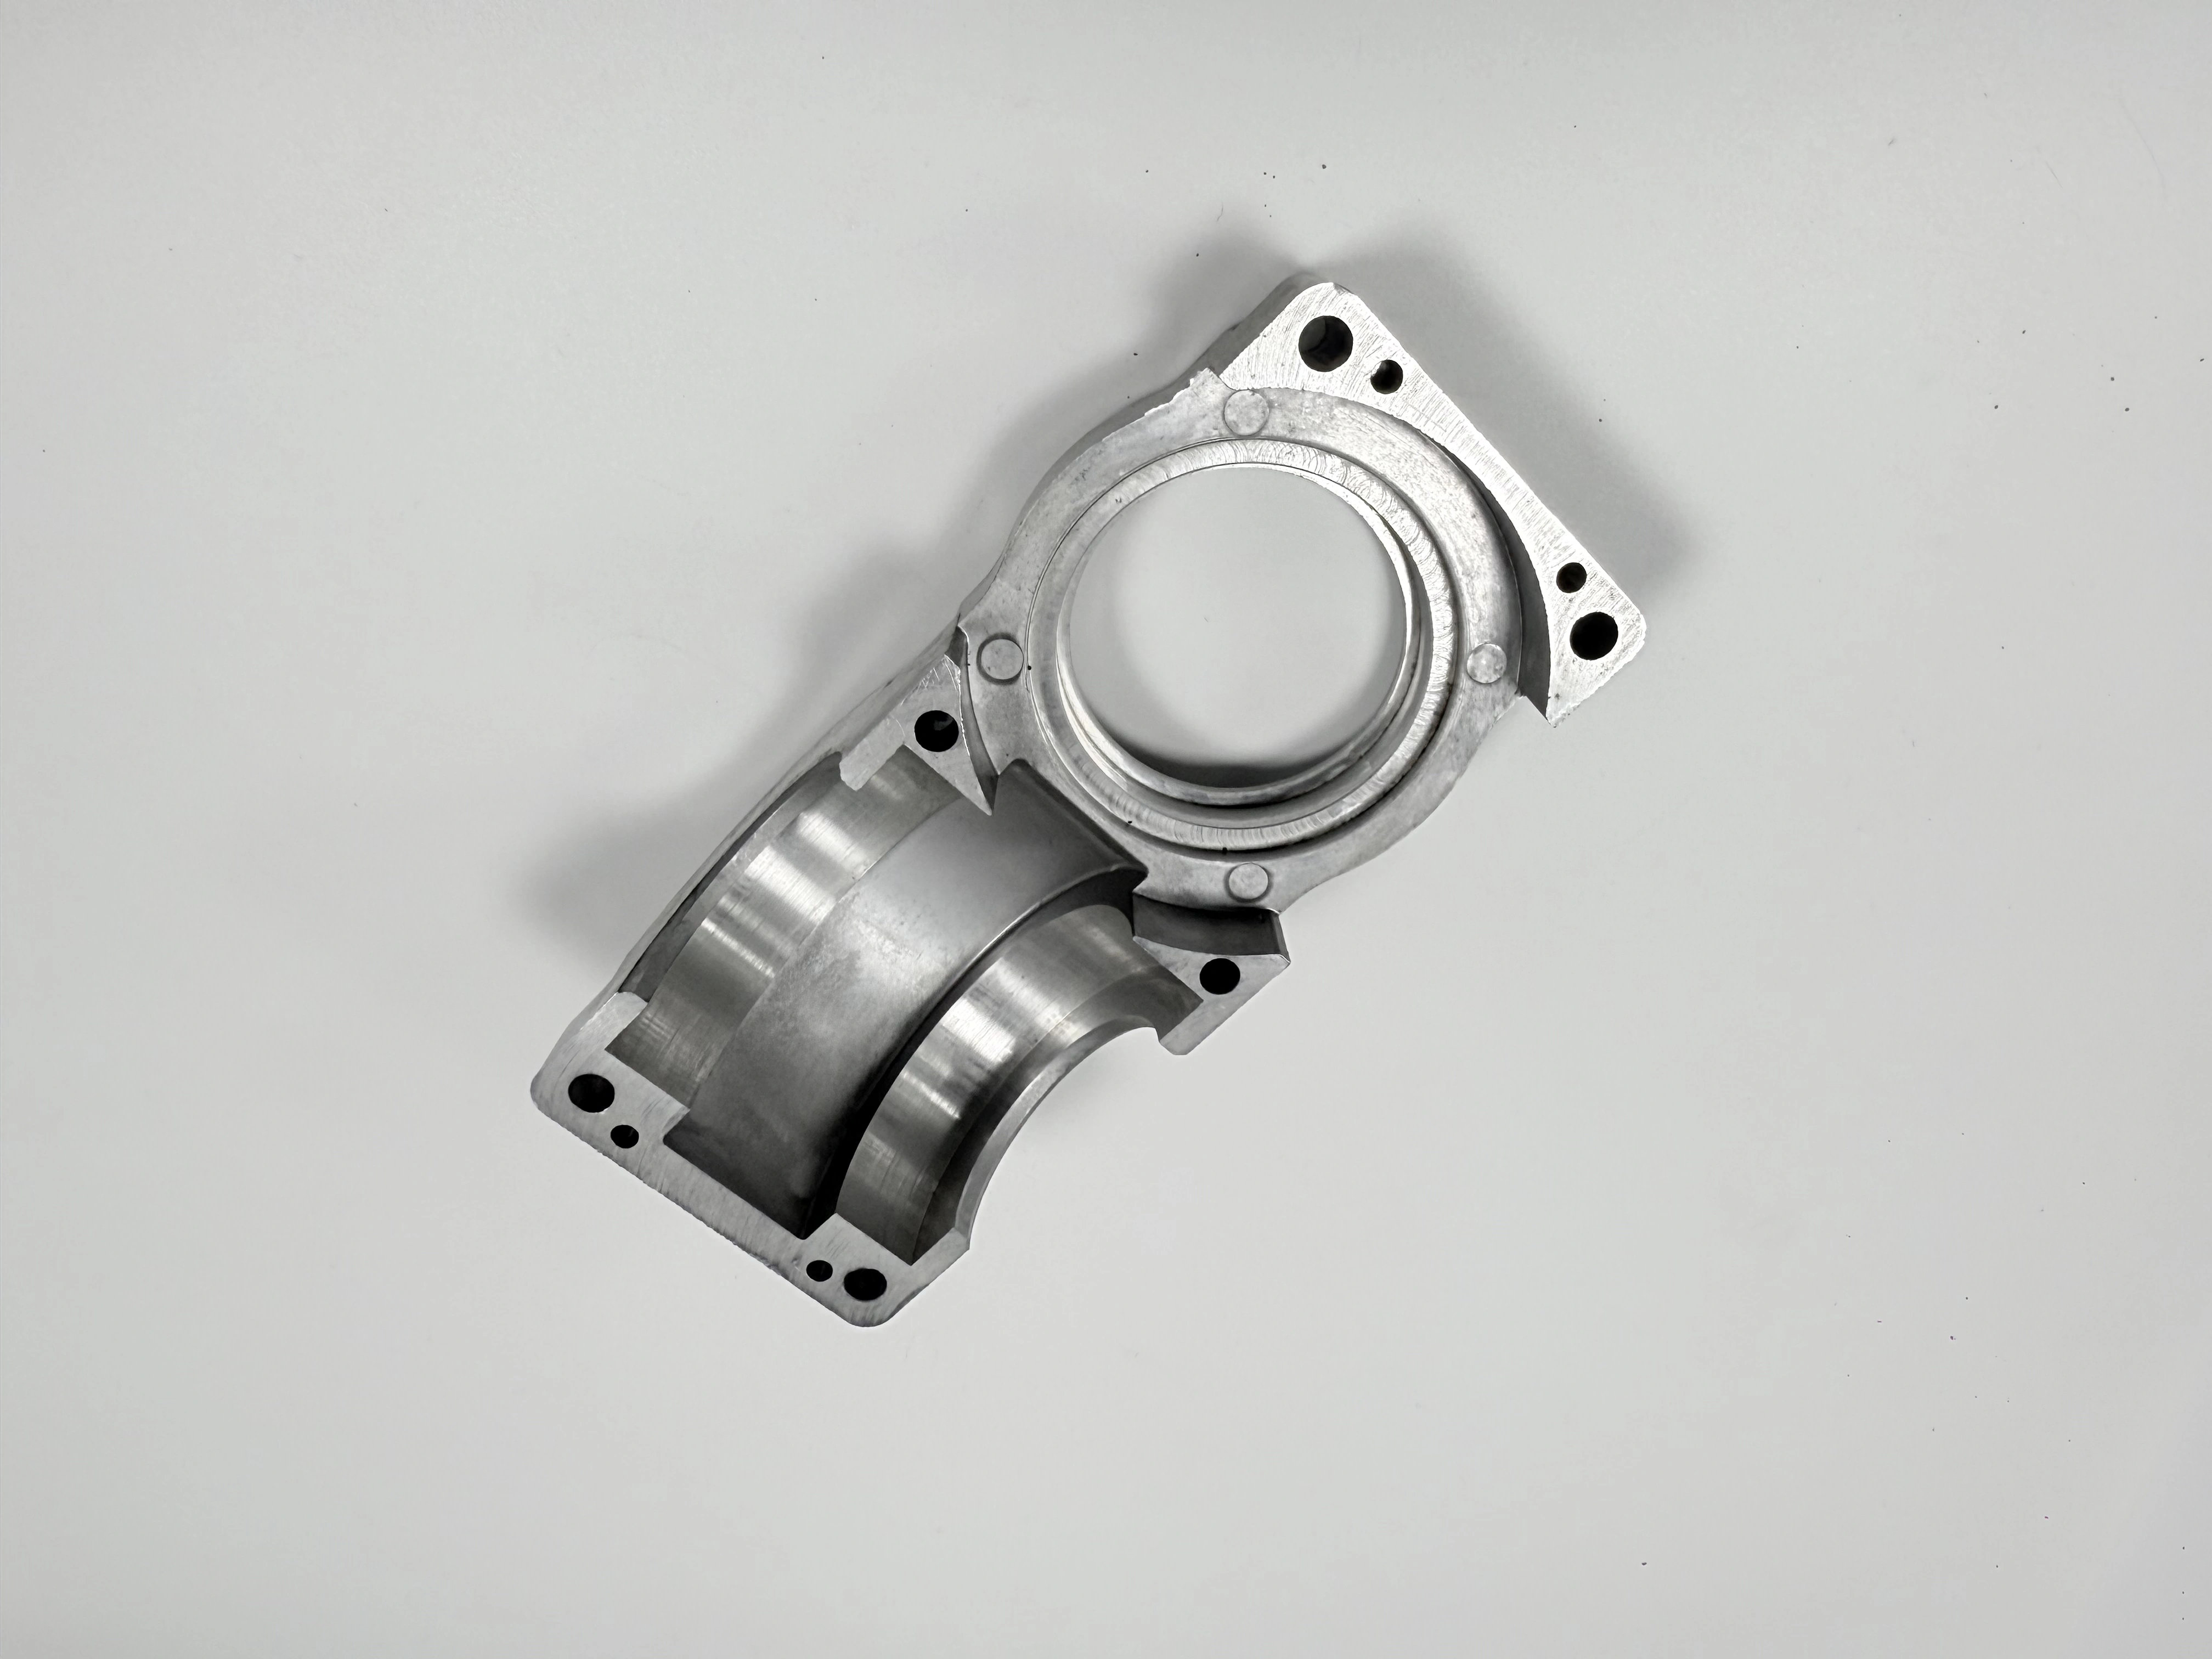
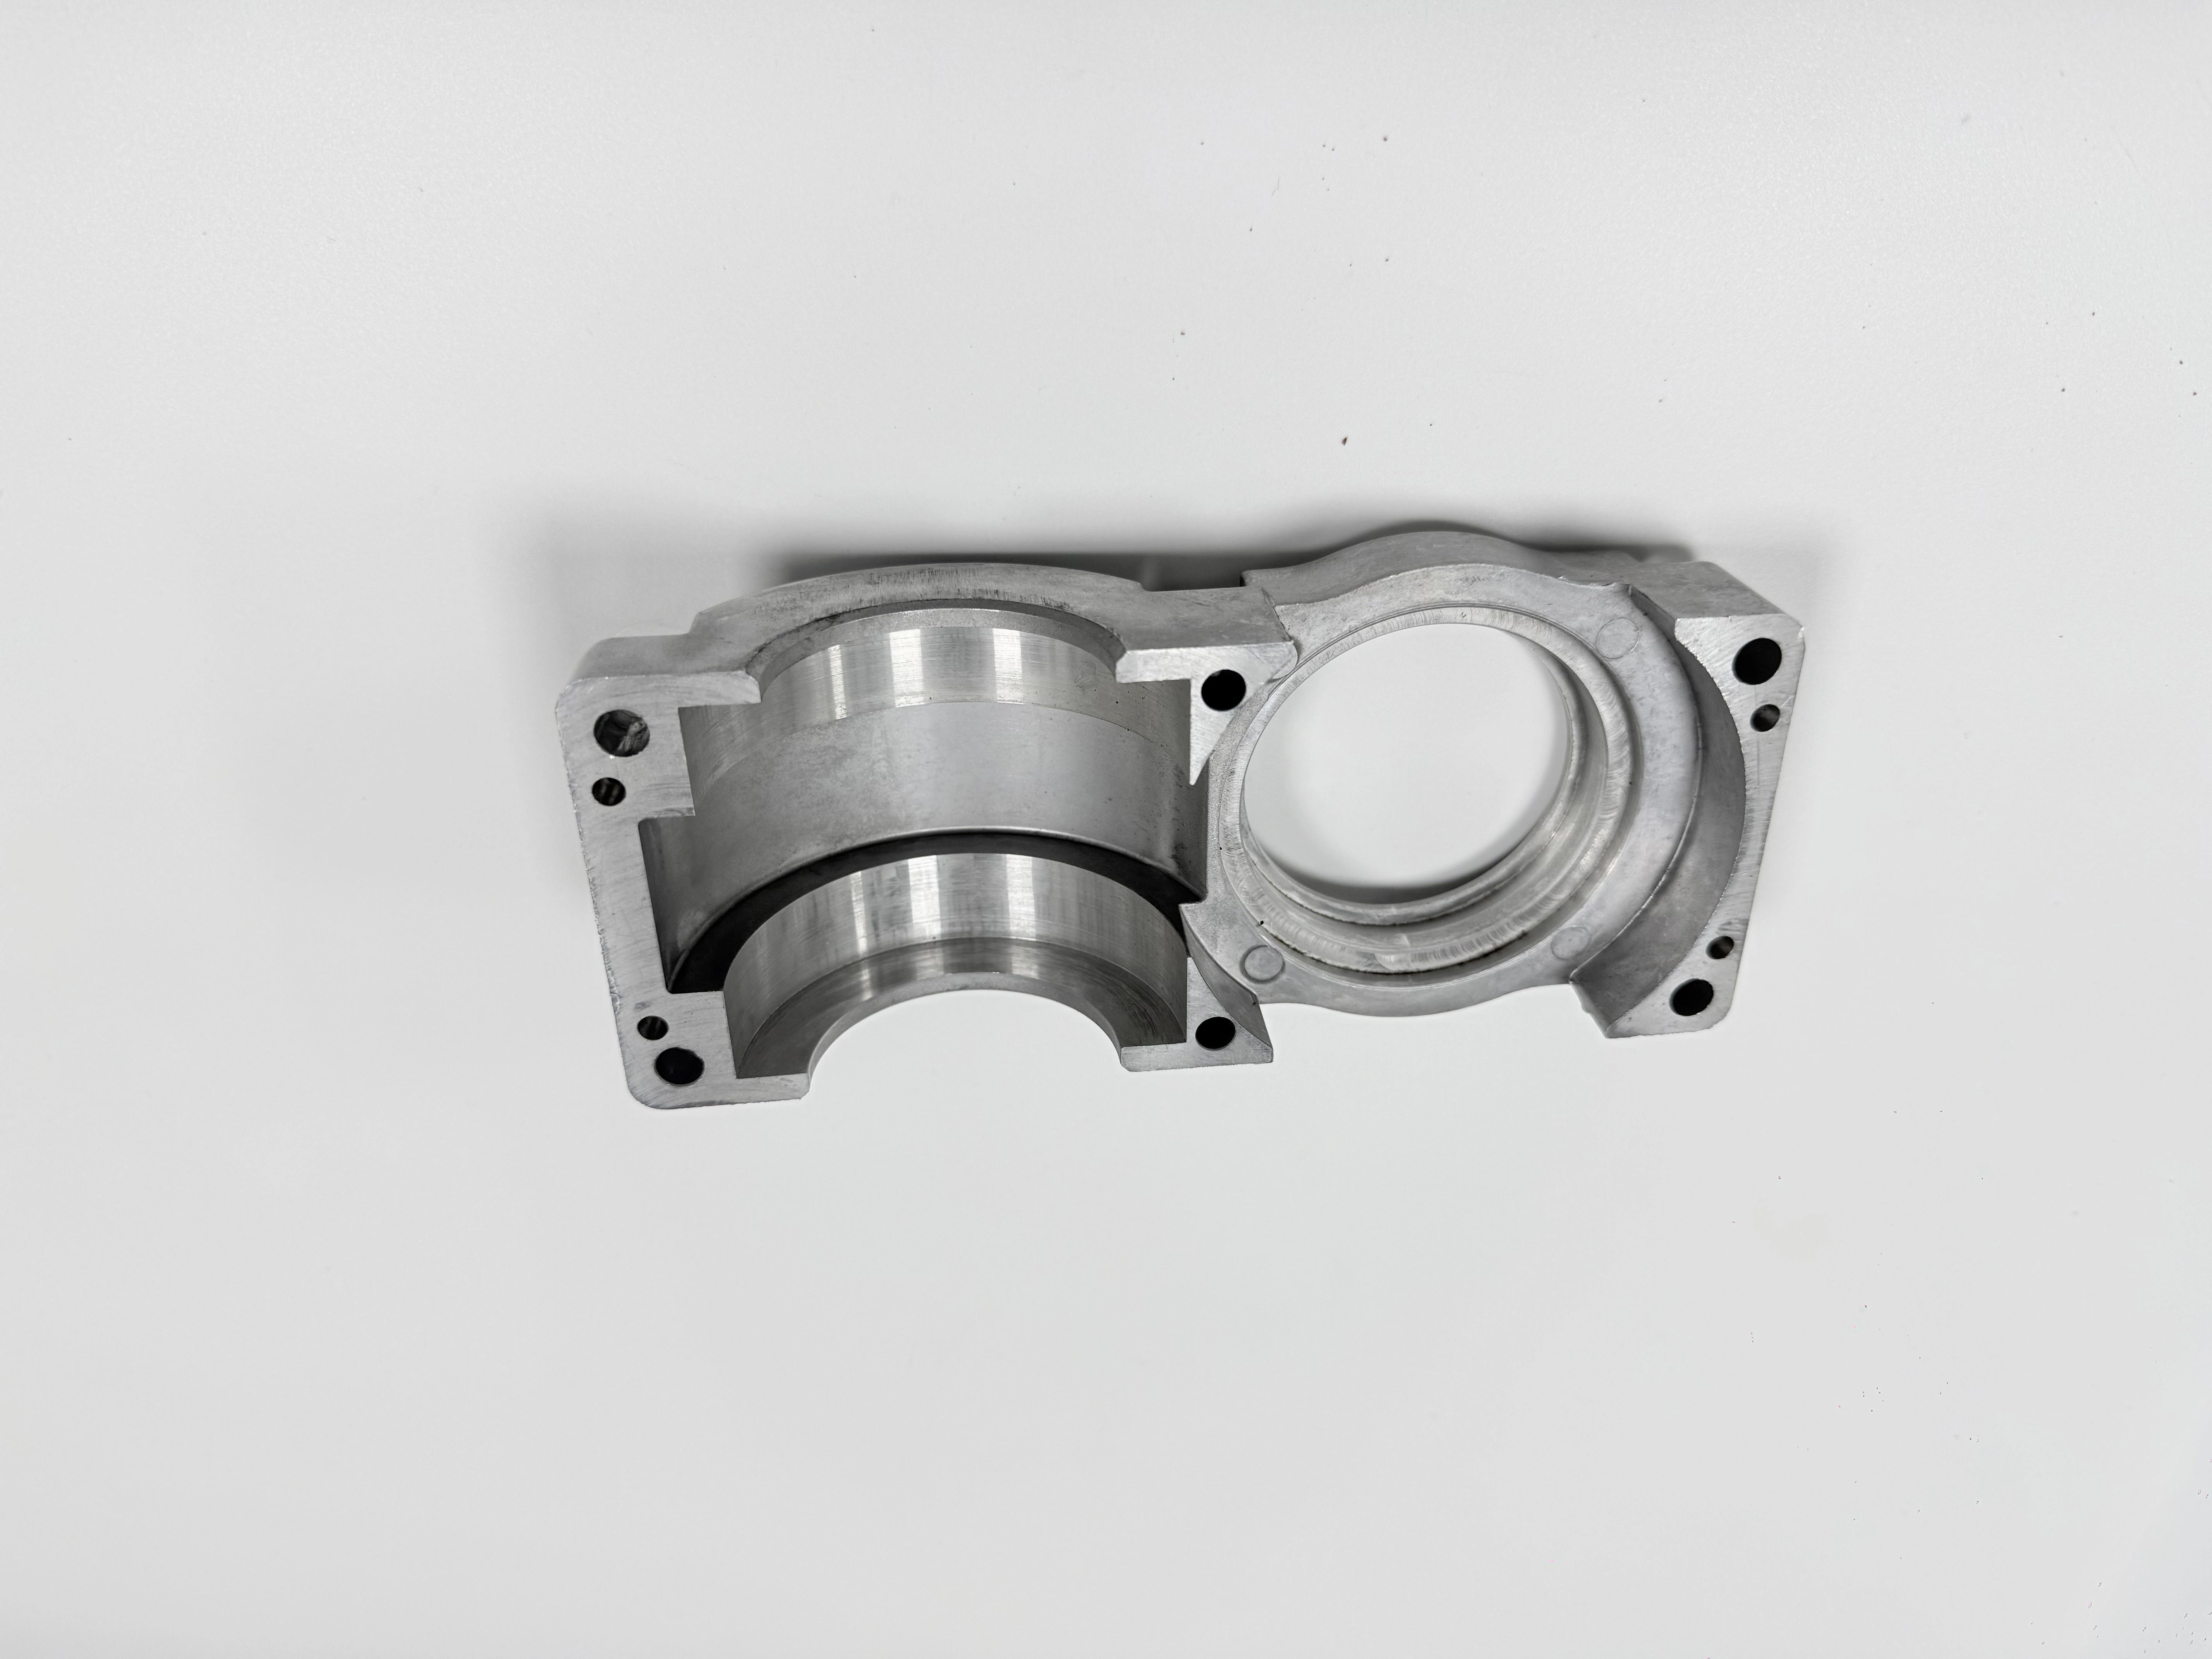
O Que “Nuclear” Muda em uma Compra de Usinagem?
“Nuclear” muda uma compra de usinagem apenas por meio de requisitos que uma organização autorizada torna aplicáveis. Esses requisitos podem afetar aprovação de fornecedor, controle de documentos, identidade do material, processos especiais, independência da inspeção, disposição de não conformidades, notificação de mudanças e retenção de registros. Eles não surgem automaticamente do nome da peça.
Separe o Rótulo de Aplicação da Base de Controle
Um dispositivo de manutenção usado dentro de uma usina pode seguir controles comerciais comuns. Um item de retenção de pressão ou relacionado à segurança pode ter uma base muito mais restritiva. O comprador ou a autoridade de projeto determina esse status. A oficina de usinagem executa os documentos resultantes e sinaliza lacunas; ela não atribui classificação nuclear.
Essa distinção evita dois erros caros. O primeiro é o subcontrole, onde requisitos essenciais nunca chegam ao fornecedor. O segundo é o supercontrole generalizado, onde cada peça recebe documentação e aprovações caras sem propósito definido. Ambos começam quando “para uso nuclear” substitui uma declaração de escopo real.
ASME NQA-1, uma seção do Código ASME de Caldeiras e Vasos de Pressão, disposições regulatórias, especificações do proprietário ou outros documentos podem ser relevantes quando um contrato os invoca. Aplicabilidade, edição, hierarquia e exceções precisam ser explícitas. Uma certificação geral de qualidade não pode determinar esses pontos.
Entrada do Comprador | Decisão que Permite | Risco se Ausente |
|---|---|---|
Classificação escrita do item e autoridade | Selecionar os controles aplicáveis de qualidade, fonte, inspeção e liberação | Fornecedor ou assume de menos ou precifica controles que não se aplicam |
Hierarquia de documentos controlada | Resolver diferenças entre modelo, desenho, PO, código e especificações | Diferentes departamentos fabricam e inspecionam com revisões diferentes |
CTQ e contexto funcional | Planejar datums, sequência de processo, medição e controles de reação | Inspeção prova tamanho local, mas perde a relação que impulsiona a função |
Índice de registro e aprovação | Construir roteiros, submissões, pontos de espera e fluxo de liberação final | Hardware conformado espera porque a evidência está incompleta ou não autorizada |
Quem é o Dono da Classificação e do Fluxo de Requisitos?
O comprador ou outra organização de projeto autorizada é o dono da classificação e dos requisitos de origem. O fornecedor de usinagem principal é o dono da revisão de contrato precisa e do fluxo dentro do seu escopo designado. Cada fonte de nível inferior é então dona da conformidade com os requisitos colocados em seu pedido e do retorno da evidência definida.
Uma matriz de requisitos torna esses papéis visíveis. Cada linha identifica a cláusula de origem, característica ou processo afetado, organização responsável, instrução do fornecedor, verificação, registro e autoridade de aprovação. Entradas não resolvidas tornam-se perguntas pré-contrato, em vez de suposições no chão de fábrica.
O fluxo precisa de precisão. Um fornecedor de retificação de acabamento pode exigir o tamanho final do furo, redondeza, textura, relação com datum, sobremetal, identidade do item, controles de dano térmico e relatório de inspeção. Enviar uma especificação inteira do contratante sem identificar essas obrigações pode enterrar os critérios de aceitação reais.
A prioridade de requisitos também merece uma resposta registrada. Um modelo pode definir geometria nominal, enquanto um desenho adiciona GD&T e notas. A ordem de compra pode invocar cláusulas de qualidade, e uma especificação de processo pode governar um acabamento. A revisão de contrato identifica qual documento controla cada assunto e quem resolve um conflito.
Essa revisão também separa submissão de aprovação. Enviar um procedimento ou certificado ao comprador não autoriza automaticamente o trabalho. O roteiro distingue documentos fornecidos para informação, documentos que exigem aceitação antes do uso e operações retidas para liberação do comprador. Datas e assinaturas mostram então que a aprovação ocorreu antes do trabalho afetado.
O mesmo princípio se aplica a tratamento térmico, limpeza, passivação, revestimento e END. Se uma fonte aprovada ou testemunha do comprador for necessária, ela pertence ao roteiro e ao cronograma. Se o requisito não se aplica, a matriz de conformidade pode registrar essa determinação e sua autoridade.
Mudanças precisam de seu próprio fluxo. Uma nova fonte de material, forma de produto, programa CNC, dispositivo, local de máquina, fonte de processo especial ou método de inspeção podem afetar evidências anteriores. O fornecedor relata a mudança proposta; a organização autorizada decide se revisão de documentos, verificação direcionada ou requalificação é necessária.
Como a Rastreabilidade de Material e Processo Deve Ser Construída?
Rastreabilidade é uma cadeia de identidade, não uma pasta de certificados. Ela conecta o número de série ou lote final ao material aceito, separação de blanks, operações de fabricação, processos externos, inspeções, não conformidades e liberação final. A profundidade necessária vem dos documentos de compra.
Preserve a Identidade Antes que a Marca Original Desapareça
Quando uma barra, chapa ou forjado é dividido, a marca original pode permanecer em apenas uma peça. O roteiro ou mapa de corte precisa atribuir o calor ou lote pai a cada blank antes da separação. Marcação de transferência aprovada, contêineres controlados, etiquetas ou posições serializadas então preservam a identidade através da usinagem.
Para uma bucha de suporte hipotética em 316L, o registro de material também identifica forma de produto e condição. Uma barra e um forjado com química nominal semelhante podem ter especificações, tensões residuais, sobremetal e evidência de fonte diferentes. A substituição, portanto, requer revisão autorizada, não apenas uma comparação de química.
Um roteiro de usinagem de aço inoxidável também precisa distinguir o estado de usinagem de limpeza posterior, passivação, exposição ao calor ou tratamento de superfície. Cada operação registra os itens processados, procedimento invocado, resultados, exceções e relação com o número de série ou lote final.
Aplicações de alta temperatura podem usar ligas de níquel, mas a palavra “superliga” ainda é incompleta. Grau, forma de produto, condição, especificação de material e quaisquer restrições de processo precisam de definição. O escopo de usinagem de superligas pode ser revisado somente após essas entradas serem conhecidas.
Teste a cadeia em ambas as direções. Selecione uma peça finalizada e rastreie-a de volta ao material de origem. Em seguida, selecione um calor ou lote de material e rastreie-o para frente para todos os blanks, itens acabados, sobras, rejeições e envios. Uma lacuna em qualquer direção merece resolução antes da liberação.
Quais Características Precisam de uma Estratégia de Inspeção CTQ?
Características CTQ precisam de métodos selecionados para a característica real, estado da peça e risco de decisão. Dimensões apertadas não são automaticamente CTQs nucleares, e dimensões amplas não são automaticamente sem importância. A base de projeto autorizada identifica a criticidade; equipes de fabricação e qualidade transformam essa base em controles mensuráveis.
Tamanho, forma, orientação, localização, batimento e textura de superfície respondem a perguntas diferentes. Um resultado de diâmetro de furo não pode provar posição de eixo ou cilindricidade. Um alinhamento por CMM não pode substituir as regras de datum do desenho. Um valor de rugosidade não pode provar planicidade, ondulação, direção ou ausência de dano local.
O desenho precisa de um sistema de dimensionamento coerente. Se ASME Y14.5 ou um framework ISO GPS governa, os documentos de compra o identificam e resolvem adições do projeto. Misturar símbolos, padrões e convenções de aceitação de diferentes sistemas pode mudar o significado de um resultado.
Decisão de Característica | Risco de Fabricação | Direção de Verificação | Registro Necessário |
|---|---|---|---|
Furo de parede fina relacionado ao datum do flange | A fixação faz o furo parecer redondo ou desloca seu eixo | Definir simulação de datum, suporte, estado livre ou restrito e condição térmica | Tamanho real, forma, localização, setup e estado da peça |
Face de vedação retificada | Calor, direção errada, ondulação ou manuseio posterior anulam a intenção de vedação | Inspecionar geometria final e textura especificada com as configurações nomeadas | Traço, direção de medição, filtro, localização e condição visual |
Padrão usinado a partir de múltiplos setups | Transferência de datum e erro de fixação se acumulam entre operações | Avaliar a relação no referencial de datum final | Resultados de características, método de alinhamento e revisão do desenho |
Ajuste tratado termicamente ou revestido | Distorção ou acúmulo muda uma dimensão previamente aceita | Medir no estado de aceitação final e reter dados de pré-processo quando útil | Identidade antes/depois, registro de processo e resultado final |
Incerteza de medição e regras de decisão importam perto de um limite. A calibração suporta a rastreabilidade do instrumento, mas não torna um método inadequado capaz. A revisão de inspeção precisa de método, equipamento, dispositivo, ambiente, competência, dados reais e plano de reação.
Como o Roteiro de Fabricação Deve Proteger a Linha de Base Aprovada?
O roteiro de fabricação protege a linha de base mostrando quando cada requisito é criado, alterado, verificado e liberado. Um roteiro identifica status do item, revisão do desenho, sequência de operação, instruções aprovadas, pontos de espera, inspeções, processos externos, não conformidades e assinaturas autorizadas.
A estratégia de setup faz parte desse controle. Fresamento CNC pode estabelecer faces de datum e relações multi-face. Torneamento CNC pode estabelecer diâmetros concêntricos e ombros. O roteiro identifica qual operação é dona da geometria final, em vez de permitir que ambas ajustem a mesma característica informalmente.
Acesso complexo pode justificar usinagem multi-eixo, mas menos setups não são automaticamente mais seguros. Curso rotativo, alcance da ferramenta, folga do dispositivo, acesso ao datum, verificação do programa e medição final ainda precisam de revisão. O roteiro escolhido tem que preservar as relações do desenho.
Tratamento térmico ou revestimento pode mover a peça ou mudar o tamanho. Retificação CNC pode estabelecer tamanho final, forma e textura após esses processos, quando o projeto permite uma sobremetal. O plano então controla estoque, suporte, dressagem, calor, estado final e verificação de superfície.
Um mapa de estado do roteiro pode facilitar a operação. Ele mostra o item após usinagem bruta, tratamento térmico, usinagem de acabamento, limpeza, exame e inspeção final. Cada estado nomeia os datums válidos, dimensões, marcações, controles de proteção e registros. O mapa evita que um resultado de pré-processo seja confundido com aceitação final.
Condições temporárias pertencem a esse mapa. Plugues de proteção, castanhas macias, cupons de testemunha, mascaramento, inibidor de corrosão e contenções de envio podem afetar acesso ou status. O roteiro registra quando cada um é instalado e removido. A revisão final verifica que nenhum item temporário permanece, a menos que o desenho ou instrução de embalagem o exija.
Controle o Status Tão Cuidadosamente Quanto as Dimensões
Itens conformes, aguardando, não conformes, retrabalhados e sucateados precisam de status visível. Uma peça aguardando disposição do comprador não pode compartilhar uma bandeja sem marcação com hardware liberado. Status eletrônico ajuda, mas controles físicos ainda importam onde itens podem ser movidos ou misturados.
Retrabalho retorna a peça a um roteiro aprovado. Ele identifica a característica afetada, instrução autorizada, nova inspeção e impacto no registro. Medição repetida ou acabamento manual não registrado não substitui a disposição. O resultado original permanece parte do histórico de qualidade.
O Que Pode Dar Errado Mesmo Quando as Dimensões Passam?
Uma peça dimensionalmente conforme ainda pode falhar nos requisitos de compra porque identidade, estado do material, evidência de processo, limpeza ou controle de mudanças está errado. A aquisição no setor nuclear torna essas falhas não dimensionais visíveis porque a liberação depende tanto do hardware quanto de seu registro controlado.
O certificado de material é válido, mas nenhum registro liga seu calor ou lote ao item acabado selecionado.
Um subcontratado usou o nome de processo correto sob uma revisão de procedimento ou base de aceitação diferente.
Uma parede fina passou enquanto restrita, embora o desenho exigisse um resultado em estado livre.
Uma ferramenta substituta ou edição de programa mudou o processo sem a revisão de impacto necessária.
Uma não conformidade foi reparada antes que a organização autorizada aprovasse uma disposição.
A limpeza final removeu a marcação do item ou introduziu uma transferência de identidade não documentada.
O pacote de registros contém certificados, mas datas e identificadores de item mostram a sequência de operação errada.
Essas falhas são evitáveis quando o roteiro contém controles de reação. O plano define quem para o trabalho, como itens afetados são identificados, quem avalia o impacto técnico, qual parte aprova a disposição, o que é reinspecionado e quais registros precisam de correção.
Como a Validação de Primeira Peça e de Lotes Repetidos Deve Diferir?
Uma primeira peça valida uma linha de base nomeada; controles de lote repetido confirmam que a produção posterior ainda corresponde a essa linha de base. O primeiro evento pode incluir cobertura ampla de características, aprovação de setup, demonstração de método, testemunha do comprador e revisão de registros. Lotes repetidos usam as inspeções e monitoramento definidos no contrato, não confiança cega na primeira peça.
Os compradores precisam declarar o que desencadeia a revisão renovada. Forma de material, origem, tratamento térmico, lógica CNC, conceito de dispositivo, realocação de máquina, fonte de processo especial, programa de medição e revisão de desenho são candidatos comuns. A avaliação de impacto decide se verificações direcionadas ou um ciclo completo de primeira peça é apropriado.
Lotes pequenos podem carregar esforço não recorrente substancial. Revisão de contrato, programação, setup, aprovação de fonte, planejamento de inspeção, revisão de certificado e indexação de registro ocorrem antes ou depois do corte. Uma cotação comparável separa essas atividades do tempo de ciclo recorrente e nomeia suposições de aprovação do comprador.
Pontos de testemunha e espera afetam o tempo de calendário. Seus períodos de notificação, janelas de revisão e autoridade de renúncia precisam de definição. Um fornecedor não pode prometer responsavelmente um prazo fixo quando o tempo de aprovação, fonte de material ou registros necessários permanecem desconhecidos.
O Que uma Revisão de Fornecedor de Usinagem Nuclear Deve Verificar?
Uma revisão de fornecedor verifica evidências dentro de um escopo definido. Ela não concede um rótulo universal de “aprovado nuclear”. O registro de aprovação identifica as atividades avaliadas, requisitos aplicáveis, registros amostrados, restrições, ações abertas, gatilhos de revisão e autoridade de aprovação.
Peça por uma demonstração de transação. Selecione um item acabado e siga-o de volta através da liberação final, inspeção, processamento externo, usinagem, identidade do blank e recebimento de material. Em seguida, escolha um lote de origem e siga-o para frente para cada item afetado. Os caminhos precisam reconciliar sem reconstrução verbal.
Revise a competência por função. Programadores, maquinistas, inspetores, pessoal de END e revisores finais têm autoridades diferentes. Registros de treinamento, qualificação de tarefa, supervisão, status atual e independência exigida precisam se ajustar ao trabalho designado.
Registros de amostra através de fronteiras, não apenas dentro de um departamento. Uma auditoria útil segue uma revisão de desenho para o programa CNC, um calor de material para blanks cortados, um certificado de processo externo de volta ao roteiro e um resultado de inspeção desfavorável para a disposição. Esses cruzamentos revelam se sistemas separados preservam uma identidade de produto.
Finalmente, inspecione a decisão de liberação em si. O revisor precisa de uma autoridade definida, um índice de registro completo, ações abertas visíveis e um método para prevenir envio enquanto um hold permanece ativo. Um certificado de conformidade assinado é significativo apenas quando a evidência subjacente suporta o escopo declarado.
Listas de máquinas são menos informativas que uma demonstração de roteiro. Para uma peça complexa, uma revisão de fornecedor de usinagem de precisão pode examinar estratégia de datum, efeitos de dispositivo, evidência de capacidade de processo, acesso de medição, controle de software e a resposta a um resultado desfavorável.
Onde uma certificação ou autorização importa, verifique o emissor, site, escopo, atividades, exclusões e status da fonte governante. Uma página de caso publicada ou página de marketing não é evidência de aprovação de projeto. A ordem de compra atual ainda precisa de sua própria matriz de conformidade e exceções.
O Que Pertence ao RFQ e ao Pacote de Liberação?
Um RFQ útil dá a cada licitante a mesma base de controle. Comece com o modelo e desenho controlados, fonte de classificação do item, hierarquia de documentos, designação e forma de material, quantidade por fase, lista CTQ, estado final de superfície, restrições de fonte aprovada e registros de entrega necessários.
Adicione o esquema de identificação, regras de marca de transferência, pontos de espera e testemunha, cobertura de inspeção, requisitos de dados reais, rota de não conformidade, gatilhos de notificação de mudança, formato de registro e autoridade de liberação. Nomeie qualquer material fornecido pelo comprador ou aprovações do comprador que afetem o cronograma.
Peça ao fornecedor para retornar uma sequência de operação proposta, matriz de conformidade, exceções, suposições, fontes externas, conceito de inspeção e índice de registro. Essa resposta mostra se a cotação inclui o trabalho real. Ela também revela requisitos que não podem ser atendidos ou precificados sem esclarecimento.
O pacote de liberação final segue o índice acordado. Dependendo do contrato, pode incluir registros de material, roteiros, certificados de processo, resultados de inspeção, referências de calibração, evidências de pessoal, disposições de não conformidade, aprovações de mudança e certificado de conformidade. O contrato define o conjunto exato.
Conclusão: Definindo um Pedido de Usinagem Nuclear Defensável
A usinagem de peças do setor nuclear é defensável quando escopo, autoridade de requisito, identidade do item, estado de fabricação, verificação CTQ, controle de mudança e evidência de liberação formam uma cadeia rastreável. Papelada extra sem essa cadeia adiciona custo, mas não resolve risco.
Submeta a fonte de classificação, modelo e desenho controlados, matriz de documentos aplicáveis, requisitos de material e processo, CTQs, restrições de fonte, pontos de aprovação e índice de registro para revisão de roteiro. Mantenha a aplicabilidade do código e a autoridade de projeto com a organização compradora responsável. O fornecedor pode então avaliar a fabricabilidade e evidência sem fazer alegações nucleares não suportadas.
Perguntas Frequentes
