De la coulée à l'ajustement final : tournage CNC d'une roue de pompe fermée
De la coulée à l'ajustement final : tournage CNC d'une roue de pompe fermée
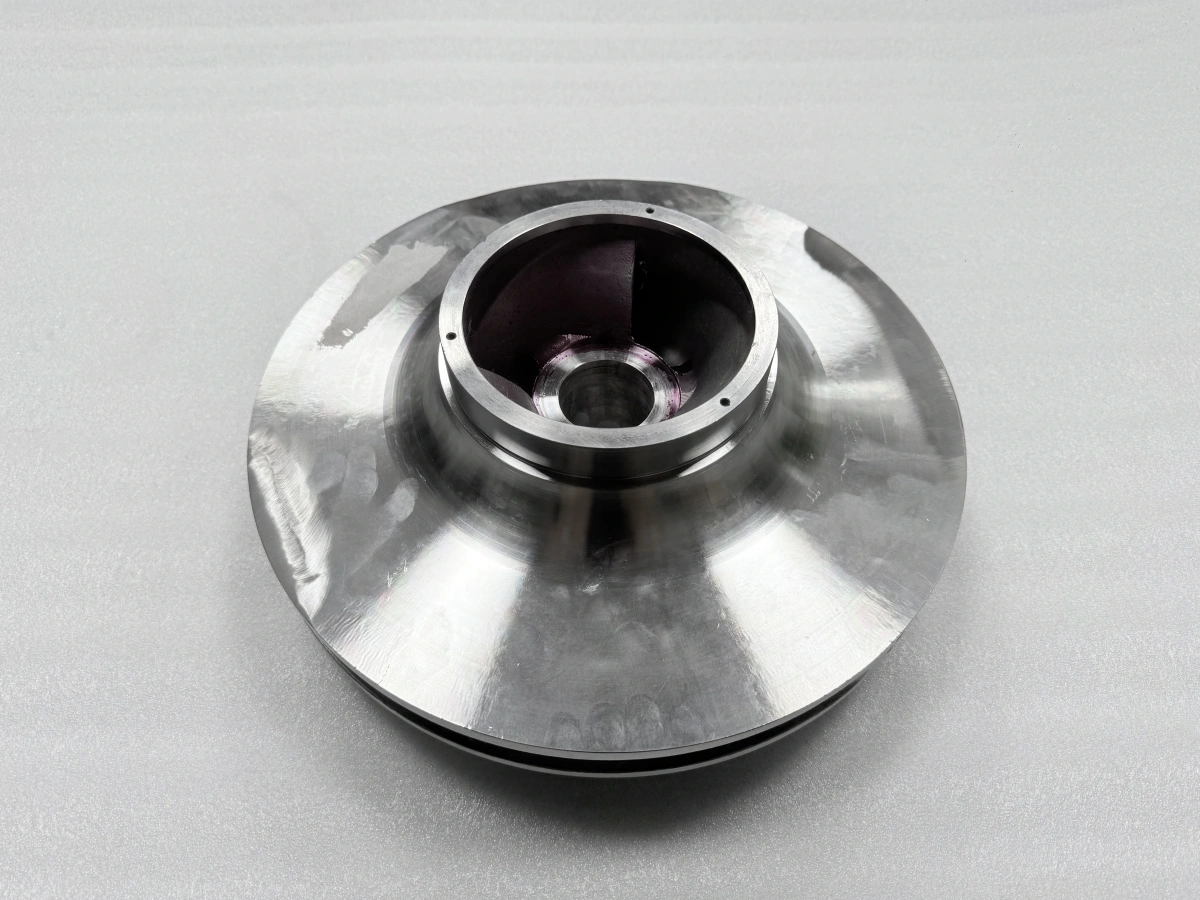
Ce projet de composant de pompe en petite série intègre une roue fermée et ses bagues d'usure dans un seul plan d'usinage. La roue n'est pas simplement une pièce ronde qui se monte par hasard sur un tour : la coulée forme ses passages d'écoulement fermés, tandis que l'alésage, les faces et les interfaces des bagues nécessitent un axe de travail commun. Pour les ingénieurs de Neway, l'usinage CNC d'une roue fermée commence par trois décisions : préserver la géométrie hydraulique, établir des références utilisables et réserver les bonnes surfaces pour la finition. Les exigences du projet illustrent notre approche d'une gamme proposée pour ce type de composant d'équipement industriel.
Laisser la coulée former la géométrie d'écoulement
La première décision consiste à séparer la forme hydraulique de l'interface mécanique. Une roue fermée contient des passages internes entre deux flasques. Ces passages sont régis par le procédé de coulée et ne peuvent pas être abordés comme des poches ouvertes sur une plaque fraisée. Le plan d'usinage doit donc commencer par une carte des zones protégées : les parois des passages et les flasques formés par la coulée restent en dehors du champ du tournage, sauf indication explicite du plan de définition, tandis que les faces circulaires accessibles, les alésages, les portées et les épaulements deviennent des candidats pour la finition ultérieure.
La roue est donc une pièce coulée avec des interfaces usinées sélectionnées, et non une forme à recréer entièrement par tournage. Un usinage CNC plus large peut prendre en charge des caractéristiques secondaires, mais chaque opération doit être liée à une caractéristique accessible et à une exigence du plan. Partir de cette distinction aide à éviter l'enlèvement de matière inutile près du trajet d'écoulement et maintient la gamme axée sur l'ajustement, le positionnement et l'assemblage. Cela donne également au fournisseur de coulée un objectif de surépaisseur plus clair : suffisamment de matière pour le nettoyage aux zones d'usinage sans charger de surépaisseur supplémentaire sur les surfaces qui doivent conserver leur forme coulée.
Transformer le plan en carte des interfaces
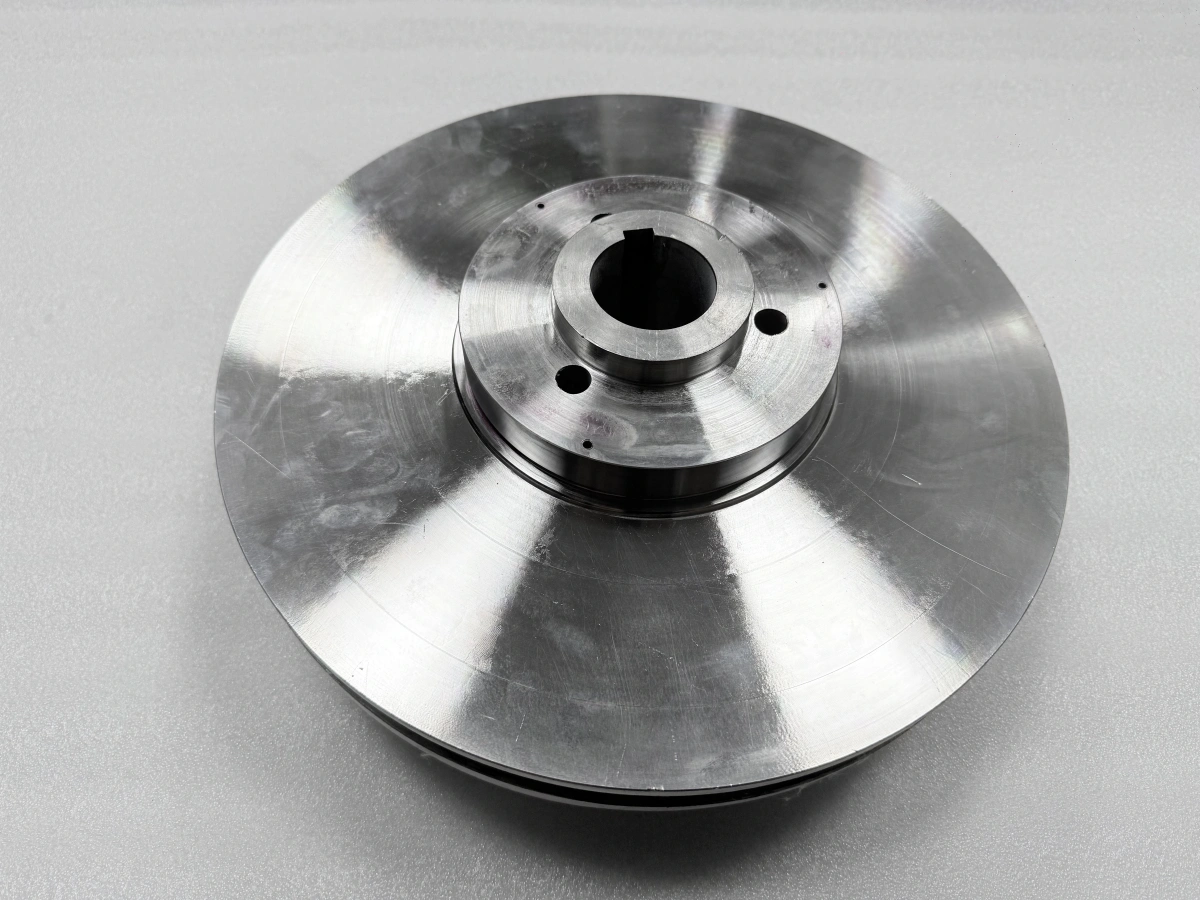
Avant de choisir les mors, les outils ou les vitesses, le plan doit être lu comme un ensemble de relations fonctionnelles. L'alésage central établit une référence rotationnelle probable. Les faces adjacentes peuvent positionner la roue axialement. Les portées de bagues, les épaulements et les surfaces circulaires extérieures peuvent contrôler la relation entre le corps rotatif et les composants fixes de la pompe. Une rainure de clavette ou un motif de trous peut ajouter des exigences d'indexation ou de fixation, mais il ne faut pas supposer qu'ils définissent l'axe principal.
Les indications de matériau appartiennent à la même carte. Le plan du projet spécifie du WCB pour le corps de la roue et du CA6NM pour les bagues d'usure ; le plan d'usinage a besoin à la fois de la nuance spécifiée et de l'état de départ documenté. Le corps et les bagues peuvent réagir différemment à la coupe, au serrage et à la finition, ce qui est une autre raison de définir leur interface plutôt que d'appliquer une recette de coupe générique. Le choix des outils, la préparation des arêtes, les données de coupe et les surépaisseurs doivent suivre l'état réel documenté du matériau disponible pour la production.
Construire la stratégie de référence autour de l'ajustement final
La surface brute la plus pratique n'est pas automatiquement la bonne référence. La variation de coulée peut rendre un diamètre brut facile à saisir mais peu fiable comme référence fonctionnelle. Un plan de usinage de précision plus robuste identifie quel alésage, face ou surface pilote doit établir l'axe, quelle caractéristique contrôle la position axiale, et comment cette relation survivra à un retournement ou à une étape d'assemblage ultérieure.
Une séquence pratique peut utiliser une première mise en place pour créer ou qualifier les surfaces de référence, puis utiliser ces références pour finir les interfaces fonctionnelles. La séquence exacte dépend du plan. Ce qui compte, c'est que chaque transfert ait un témoin nommé : un alésage, une face ou un diamètre qui peut être revérifié après un nouveau serrage. L'enregistrement de la mise en place doit également distinguer le support du positionnement. Un patin peut empêcher le flasque de fléchir sans être autorisé à redéfinir l'axe. Cette distinction devient particulièrement importante sur un composant large et discoïde où la pression de serrage peut modifier la relation apparente pendant que la pièce est encore maintenue.
Traiter la roue et les bagues d'usure comme un système d'ajustement
Les bagues d'usure ne doivent pas être planifiées comme des pièces isolées et libres lorsque leur géométrie utile dépend de la roue assemblée. Les portées de bagues définies par le plan, les faces d'appui et les interfaces de fonctionnement finales forment une chaîne. Si chaque élément est fini séparément, l'erreur de position accumulée peut différer de la relation observée après assemblage. Pour cette raison, l'usinage de finition après assemblage peut être choisi lorsque l'axe commun et l'ajustement final doivent être contrôlés à l'état assemblé.
La meilleure gamme dépend du plan de définition, de la surépaisseur disponible, de la méthode d'assemblage, de la stratégie de support et de l'influence de la coupe ultérieure sur les caractéristiques voisines. Si la finition après assemblage est retenue, le plan de processus doit nommer ce qui est mesuré avant assemblage, ce qui conserve une surépaisseur contrôlée, quelle référence est récupérée ensuite et quelles interfaces sont revérifiées. Si une finition séparée suffit, la chaîne de tolérance bague-corps doit quand même être calculée et enregistrée. Faire ce choix tôt aide le machiniste à réserver la matière aux bons endroits et évite qu'une bague nominalement finie ne devienne la mauvaise référence pour l'assemblage terminé.
Utiliser le tournage, l'alésage et le perçage pour des tâches différentes
Les faces de révolution et les diamètres extérieurs sont des candidats naturels pour le tournage CNC, mais la trajectoire d'outil nécessite toujours un axe stable et suffisamment de surépaisseur restante pour nettoyer la surface prévue. L'ébauche et la finition peuvent être séparées afin que l'ingénieur puisse observer comment la pièce coulée se pose et comment le composant réagit après l'enlèvement de matière. Le cycle de coupe final doit protéger la relation fonctionnelle, pas seulement améliorer l'apparence.
La géométrie interne peut nécessiter un alésage CNC lorsque la taille de l'alésage et l'axe doivent être liés à une face ou une portée tournée. L'alésage n'est pas une preuve automatique de cette relation ; la mise en place et la référence de mesure doivent correspondre au plan. De même, le perçage CNC peut créer des trous secondaires là où la conception l'exige, mais la taille du trou seule n'établit pas l'indexation ou la position. La gamme doit indiquer si les trous sont positionnés à partir de l'axe de l'alésage, d'une rainure de clavette, d'une face ou d'une autre référence définie.
Gérer la surépaisseur de coulée avant qu'elle n'atteigne l'outil de finition
La surépaisseur de coulée est rarement répartie aussi uniformément que sur une barre. Le plan de processus doit vérifier si les surfaces de référence prévues ont suffisamment de surépaisseur de nettoyage et si un décalage entre les axes de coulée et fonctionnels consommera la matière d'un côté en premier. Une passe légère de témoin peut révéler des problèmes de pose ou de répartition de la surépaisseur avant que la gamme ne s'engage sur la référence finale. L'ingénieur peut alors décider d'ajuster le positionnement dans les limites géométriques autorisées par le plan, de réviser la mise en place ou de suspendre pour une revue de coulée.
L'ébauche doit également respecter les larges flasques de la roue. Enlever de la matière d'un côté, serrer près d'une zone mince ou supporter uniquement le moyeu peut modifier la façon dont le composant se pose. Un enlèvement de matière équilibré, une profondeur étagée, un engagement d'outil raisonnable et des contrôles intermédiaires après desserrage peuvent rendre ce mouvement visible. Le but n'est pas de courir après chaque lecture temporaire ; il est de réserver suffisamment de matière pour que les interfaces finales puissent être créées après que les principales charges de coupe et les changements de pose se sont déjà produits.
Supporter les flasques sans redéfinir l'axe
Une roue fermée combine un moyeu rigide avec des surfaces discoïdes plus larges. Le maintien en position doit offrir suffisamment de prise pour un engagement interrompu ou variable, mais une charge excessive des mors ou des supports peut déformer un flasque ou incliner le moyeu. Le plan de montage doit identifier séparément les contacts de positionnement, les contacts de serrage et les contacts de support. Il doit également montrer où les copeaux peuvent s'accumuler, car un copeau sous un support peut déplacer la pièce même lorsque le montage semble sûr.
Les conditions de support comptent lors de la mesure autant que lors de la coupe. Une lecture prise pendant que la pièce est fortement serrée peut ne pas décrire le composant au repos. Pour les relations sensibles alésage-face ou portée de bague, la gamme peut définir quand inspecter dans la machine, quand desserrer et remettre en place, et quand mesurer à l'état assemblé. Utiliser le même concept de référence fonctionnelle à travers ces états facilite l'interprétation des changements et réduit le risque de corriger une caractéristique qui n'a semblé déplacée que sous la charge du montage.
Caler la finition finale sur l'état d'assemblage
Le moment d'une coupe finale compte autant que l'outil. L'assemblage, l'assemblage par liaison, la redistribution des contraintes ou une autre étape spécifiée peuvent modifier la relation de travail. Une finition trop précoce peut figer une relation qui n'existe plus dans le composant final, tandis qu'un ré-usinage inutile peut consommer de la surépaisseur et ajouter un autre transfert de mise en place. L'ingénieur doit donc définir l'état du composant requis pour chaque interface finale avant de fixer la séquence des opérations.
Un point de contrôle utile avant finition confirme la révision active, l'identité du composant, l'état d'assemblage, la référence récupérable, la méthode de support et la surépaisseur restante. La méthode dimensionnelle finale doit ensuite référencer ce même état. Cela garde la gamme pratique : l'équipe d'usinage sait ce qui doit être stable avant la dernière coupe, l'équipe d'assemblage sait quelles surfaces doivent être protégées, et l'équipe d'inspection sait quelle relation de référence le plan demande d'évaluer.
Utiliser les enregistrements pour préserver le contexte d'ingénierie
Des enregistrements utiles permettent à l'étape suivante de comprendre ce que l'étape précédente a établi. Une fiche de gamme peut identifier l'opération et l'état du composant. Un relevé dimensionnel peut identifier la caractéristique, la méthode, l'instrument et la référence utilisés, à condition que ces champs soient réellement documentés. Un enregistrement d'assemblage peut définir quels éléments étaient ensemble lorsqu'une relation a été vérifiée. Les enregistrements d'examen non destructif peuvent indiquer la méthode et la couverture. Un enregistrement d'équilibrage peut identifier la configuration à laquelle il s'applique.
C'est ici que l'assurance qualité soutient l'ingénierie plutôt que de simplement ajouter de la paperasse. Les enregistrements de matériau, de coulée, d'usinage, d'assemblage, d'examen non destructif et d'équilibrage répondent à des questions différentes. La gamme peut lister quel enregistrement appartient à chaque transfert, l'état du composant qu'il décrit et qui l'utilise pour la décision suivante. Cela accélère une revue ultérieure car l'équipe n'a pas à reconstituer si une mesure appartient à la bague libre, au corps usiné ou à la roue assemblée.
Garder la gamme petite série délibérée
Pour la fabrication en petite série, la tentation est de compresser la préparation parce que le lot est petit. Une meilleure stratégie consiste à rendre la gamme lean mais explicite. Confirmer la géométrie de définition, cartographier les interfaces critiques, définir les transferts de surépaisseur et de référence, et décider quels contrôles appartiennent à la première mise en place, après retournement, après assemblage et à l'état final. Cela concentre l'effort sur les relations qui contrôlent l'ajustement sans imposer la même charge d'inspection à chaque surface visible.
Le résultat est un cadre de décision reproductible. La coulée forme la géométrie d'écoulement fermée. L'usinage traite les interfaces accessibles spécifiées. Les références suivent la fonction d'assemblage. La finition des bagues d'usure est choisie à partir de la chaîne de tolérance et de l'état du composant. Le tournage, l'alésage et le perçage ont chacun des limites définies. Les enregistrements préservent la signification de ces choix. Ensemble, ces décisions rendent une gamme proposée plus facile à comparer, à affiner et à valider par rapport au plan contrôlé.
Revoir les interfaces avant de valider la gamme
Une revue utile commence par le plan de la roue et les informations sur les composants d'accouplement, puis suit l'alésage, les faces, les portées de bagues, les épaulements, la rainure de clavette, les trous et l'état d'assemblage final à travers une chaîne de références. Neway peut utiliser ce dossier pour identifier la portée de tournage proposée, les étapes conditionnelles de finition après assemblage et les enregistrements nécessaires à chaque transfert. Partagez les plans actuels de la roue et des composants d'accouplement pour lancer une revue de fabrication axée sur les interfaces.
FAQ
Quelles surfaces de roue de pompe nécessitent un tournage CNC après coulée ?
Pourquoi usiner les bagues d'usure de pompe après assemblage ?
Comment le faux-rond est-il contrôlé sur une roue de pompe assemblée ?
Que doit inclure une demande de devis pour une roue de pompe en petite série ?
Quels enregistrements d'inspection soutiennent une commande de roue de pompe en petite série ?