
Finition brute d'usinage : texture, ébavurage et acceptation fonctionnelle
Finition brute d'usinage : texture, ébavurage et acceptation fonctionnelle
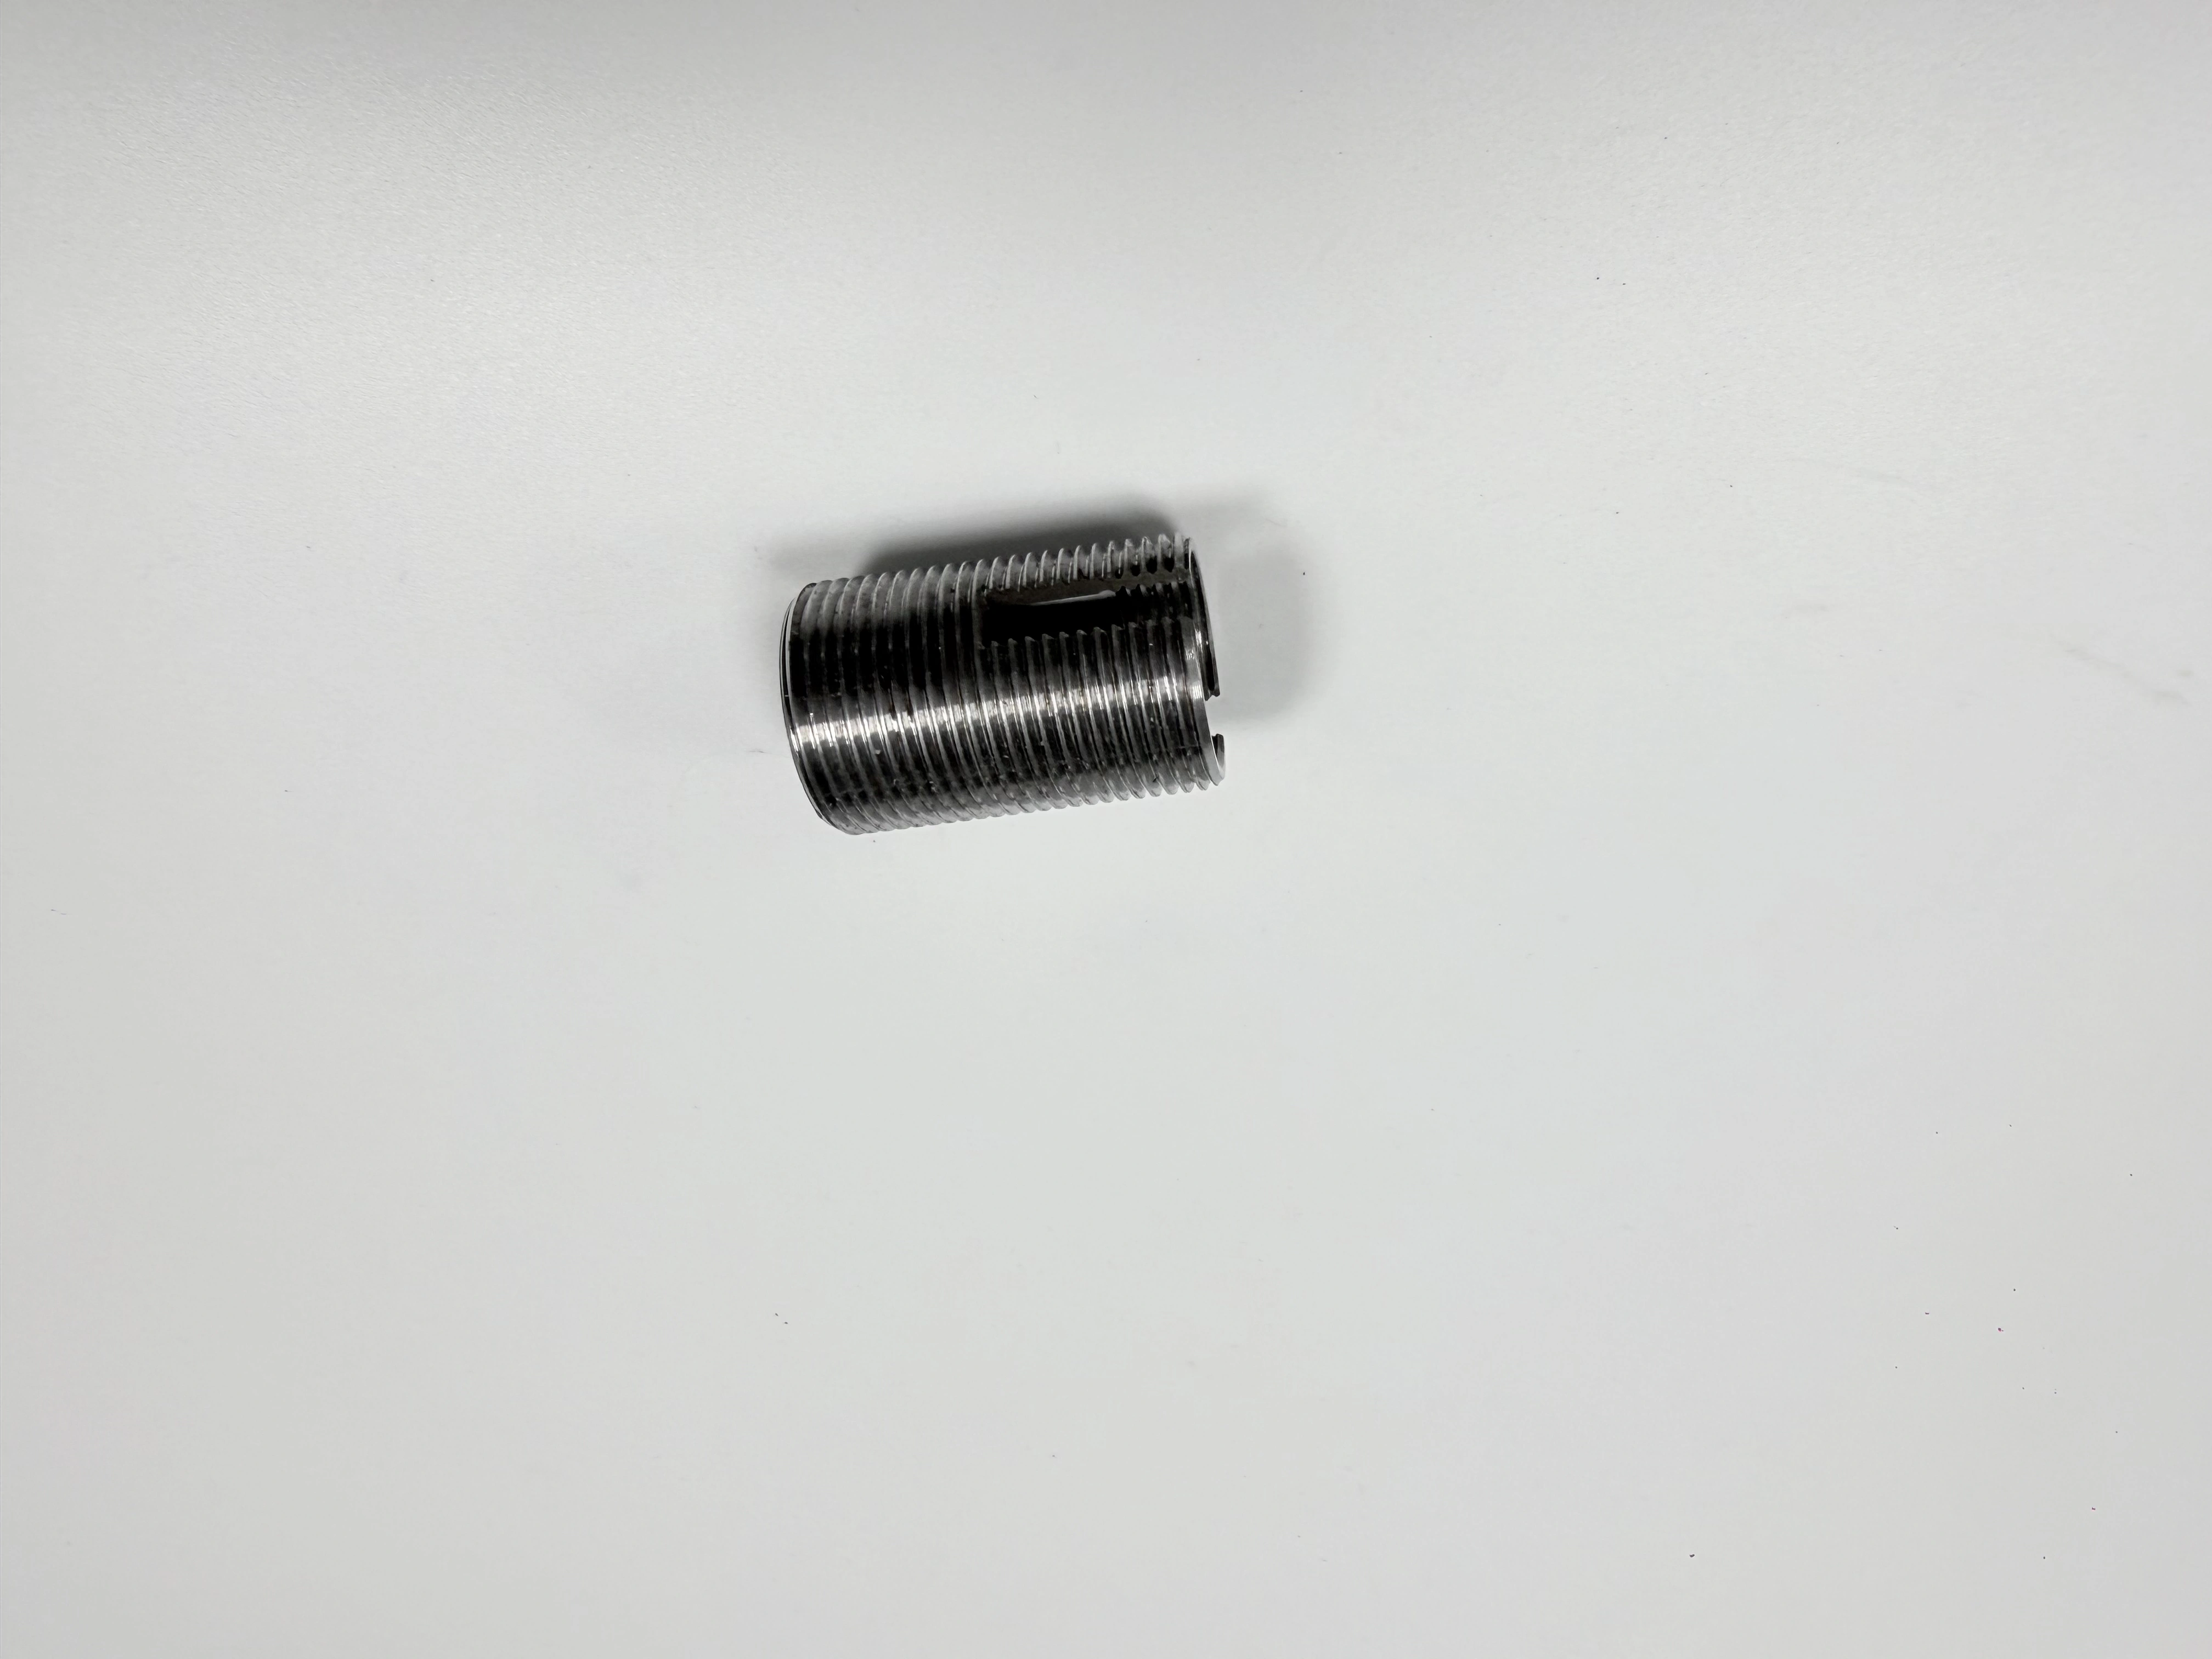
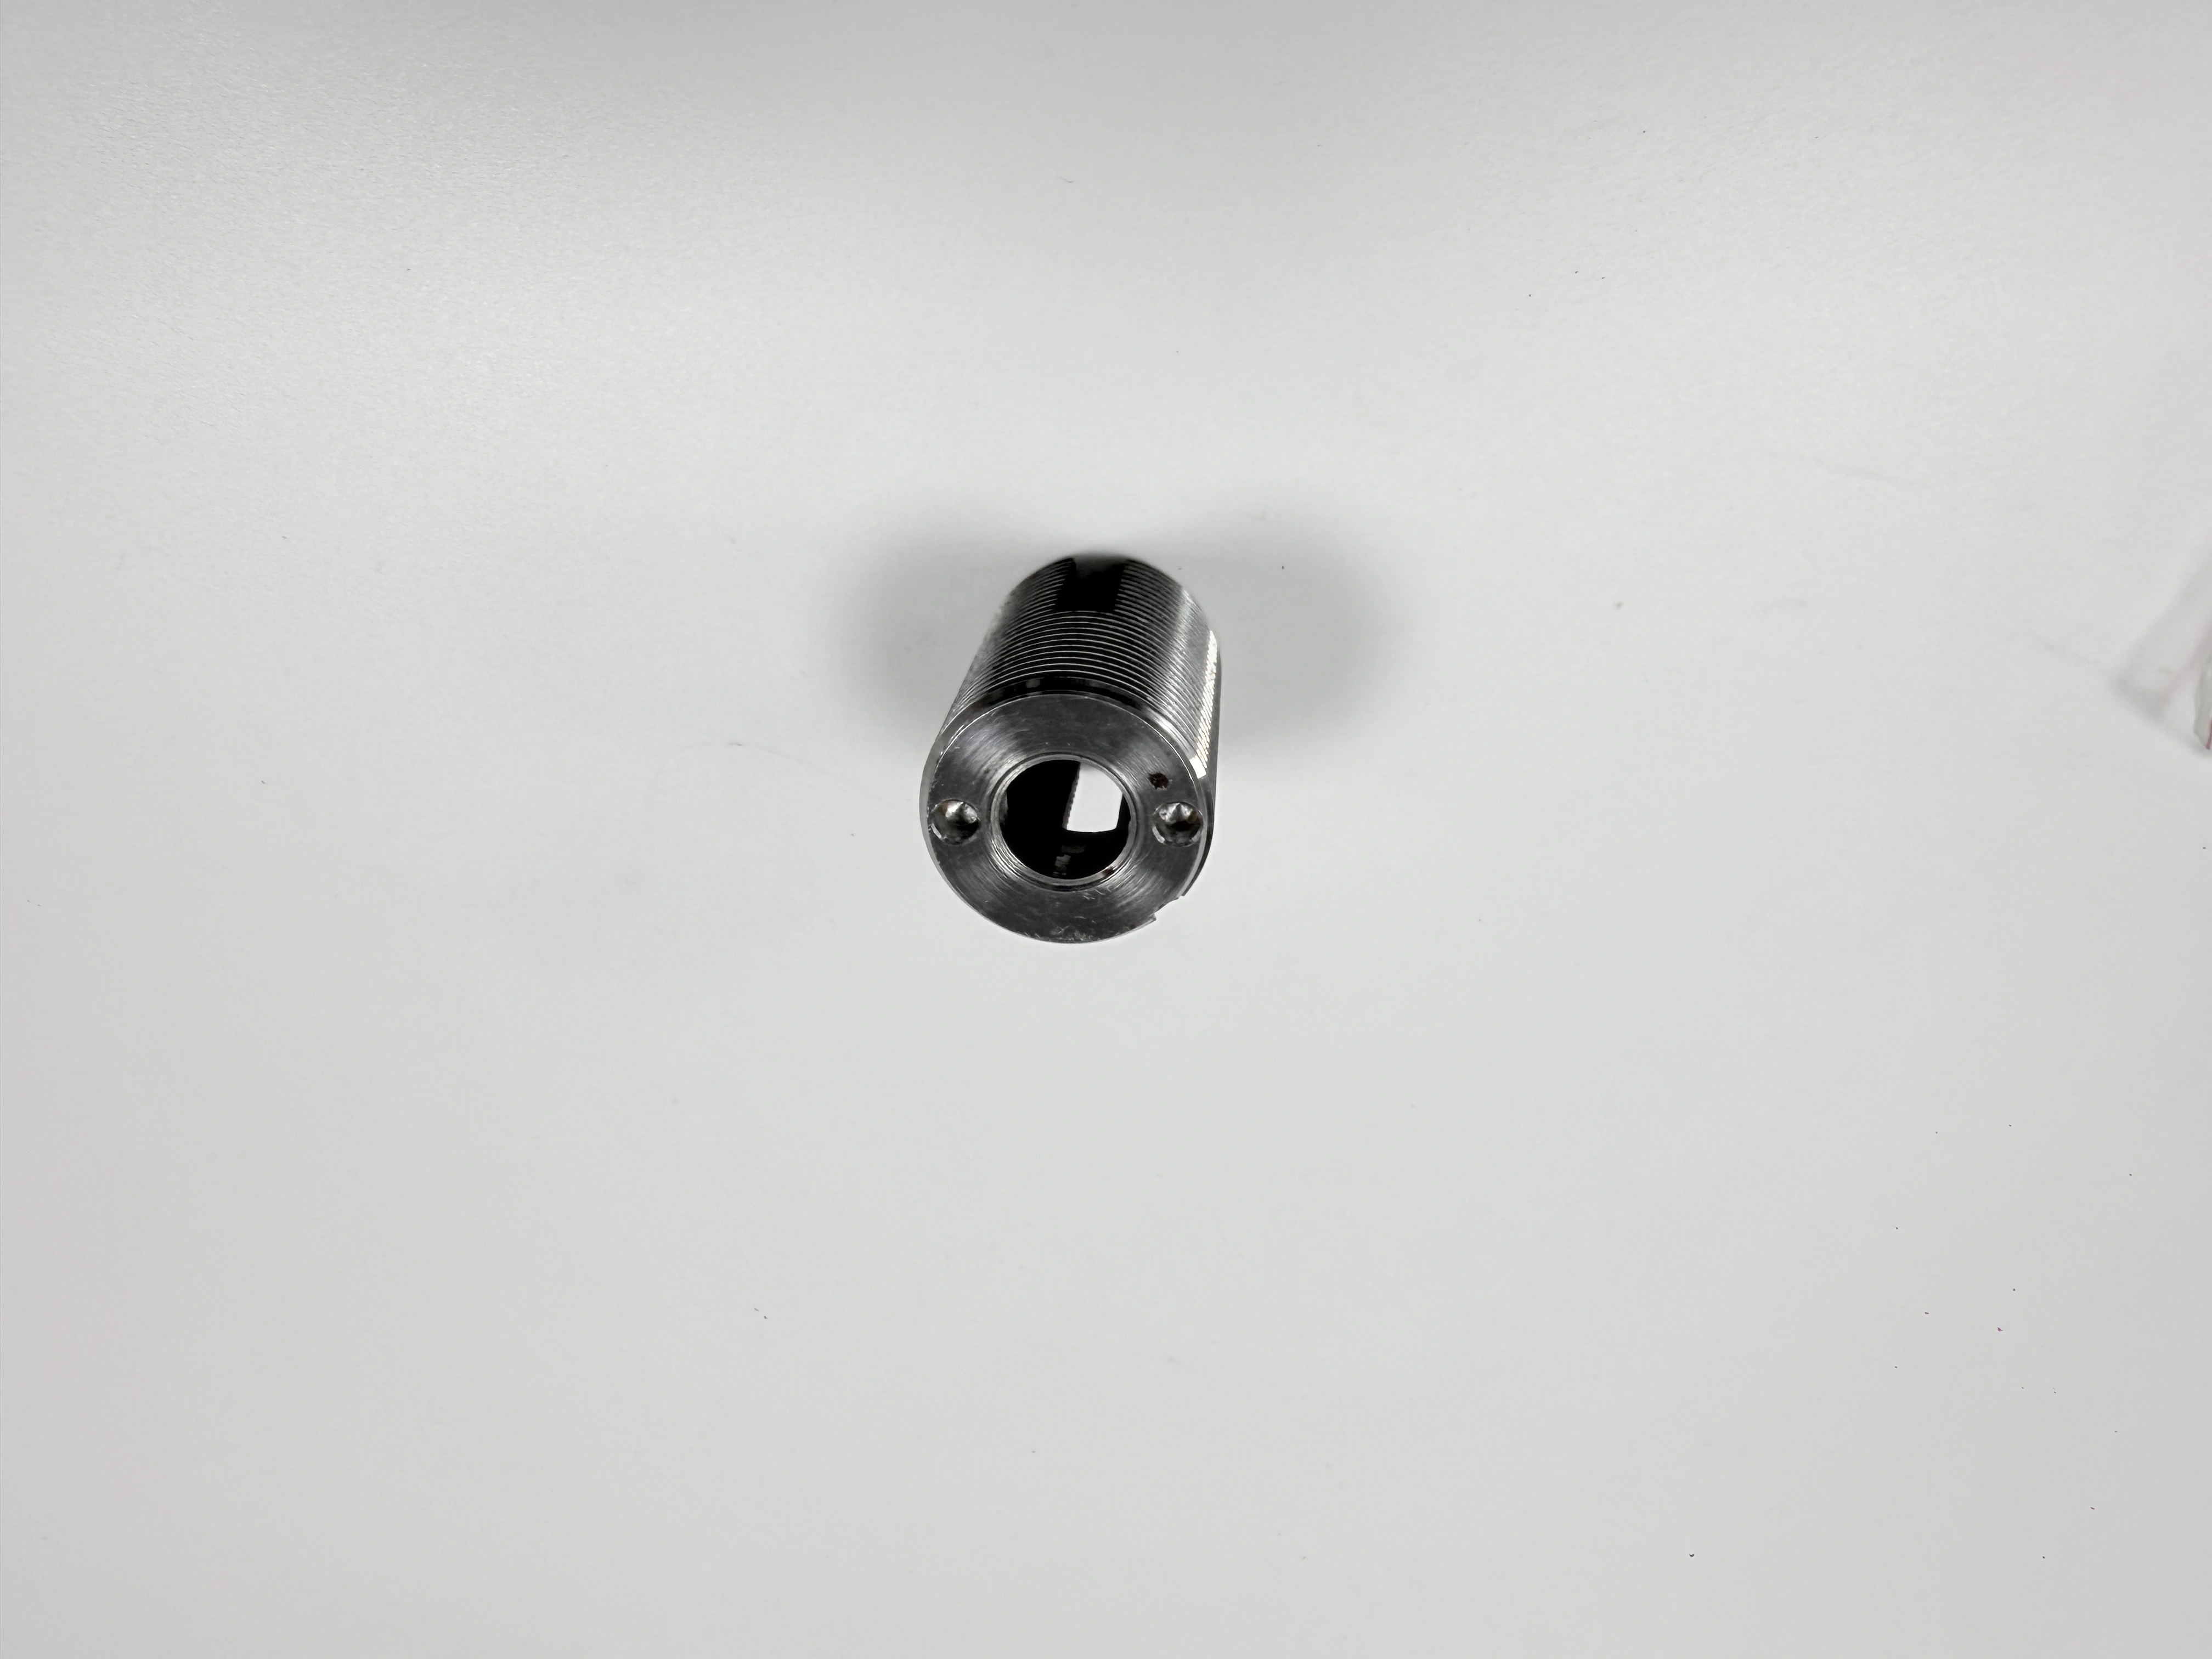
La finition brute d'usinage décrit l'état de surface immédiatement après la coupe et avant un revêtement ou traitement décoratif séparé ; elle ne définit pas une rugosité, un bavure ou un aspect universel. Les acheteurs doivent identifier les faces fonctionnelles, les rainures, les ouvertures, les arêtes, le matériau, l'état de l'outil, le nettoyage, la mesure et l'état livré avant d'accepter une pièce. La douille filetée illustrée montre un filetage extérieur, une ouverture d'extrémité et une ouverture latérale sous deux vues. Ces images ne confirment que la géométrie et la texture visible ; elles ne peuvent pas prouver l'alliage, la classe de filetage, la rugosité, la tolérance ou l'application. Une revue de finition d'usinage aide à convertir l'apparence en un plan d'acceptation vérifiable.
Définir l'état brut d'usinage
Précisez le point auquel la pièce est considérée comme usinée. Cela peut être après la dernière passe de coupe, après un ébavurage contrôlé, après lavage, ou après une huile protectrice. Chaque choix modifie ce que l'acheteur voit et mesure. Identifiez si l'exigence est visuelle, numérique, dimensionnelle, fonctionnelle ou une combinaison. Une mention « finition d'usinage standard » sans état, emplacement et méthode laisse le fournisseur et l'acheteur évaluer des pièces différentes. Une référence de processus d'usinage CNC peut aider à organiser ce langage d'état.
Créez un registre des surfaces et des arêtes pour les faces, les alésages, les filetages, les rainures, les épaulements et les rebords. Marquez les zones d'étanchéité, de glissement, de positionnement, de serrage, esthétiques et non fonctionnelles. Indiquez quelles surfaces nécessitent une rugosité, une planéité, un faux-rond, un ajustement de filetage, un contrôle des bavures ou uniquement l'apparence. Une référence de contrôle qualité peut organiser les champs, mais le dessin et le plan d'acceptation restent déterminants.
Utiliser les vues de la douille comme invite géométrique
Les images appariées montrent une douille filetée cylindrique avec un filetage extérieur, une ouverture d'extrémité et un accès latéral sous différents angles. Elles confirment le même produit physique et une vue modifiée. Elles ne révèlent pas le matériau, la classe de filetage, le pas, la rugosité, la tolérance, la pression, la charge ou l'application. Utilisez les vues pour poser des questions sur la protection du filetage, l'élimination des bavures, l'accès et la mesure ; utilisez des documents contrôlés pour les conclusions techniques.
Séparer la fonction de l'apparence
Un filetage peut nécessiter un ajustement et une protection du sommet, un alésage peut nécessiter une taille et une surface, et une face d'extrémité peut positionner un composant d'accouplement. Une marque spirale visible peut être acceptable sur un extérieur non fonctionnel mais inacceptable sur une portée d'étanchéité. Indiquez la condition d'accouplement, le lubrifiant, la température, la précharge et la séquence d'assemblage lorsqu'ils modifient l'acceptation. Ne remplacez pas une apparence polie par un contrôle fonctionnel défini. Pour les faces d'appui ou les fentes fraisées, une référence de fraisage CNC peut encadrer les questions d'accès sans fixer de limite de finition.
Pour une douille filetée, distinguez le diamètre extérieur, le diamètre intérieur, le diamètre sur flancs, le pas, le faux-rond, la position d'épaulement, l'ouverture, l'orifice latéral et la cassure d'arête. Un calibre à filetage peut montrer l'engagement dans sa propre condition mais ne peut pas prouver toutes les relations géométriques. Une référence de tournage peut encadrer les opérations de filetage et de face ; elle ne peut pas établir la classe requise sans spécification contrôlée.
Écrivez la séquence d'acceptation dans le même ordre que la douille est utilisée. Confirmez la propreté de l'ouverture avant d'insérer une pièce d'accouplement, vérifiez l'engagement du filetage avant d'appliquer le couple, et évaluez l'épaulement ou la face d'extrémité après que le composant est en place. Si un contrôle n'est effectué qu'après un nettoyage agressif ou un ébavurage manuel, enregistrez cet état car il peut ne pas représenter la condition livrée. La séquence aide à séparer un défaut dimensionnel d'un effet de manipulation ou d'assemblage.
Gardez les attentes esthétiques étroites. Une marque de tournage cohérente sur un diamètre extérieur peut être acceptable tandis qu'une bavure surélevée à l'ouverture latérale ne l'est pas. Une surface assombrie ou huilée peut changer l'apparence sans changer la fonction, mais elle peut aussi cacher un copeau. Indiquez quelles caractéristiques visuelles déclenchent une mise en quarantaine et lesquelles sont informatives. Cela empêche les opérateurs de polir une pièce pour répondre à une préférence d'apparence non spécifiée.
Protéger les filetages pendant la finition
L'ébavurage, le brossage, le lavage, le revêtement et l'emballage peuvent endommager ou contaminer un filetage. Définissez les bavures autorisées, l'état du sommet, l'entrée, le masquage, le nettoyage et l'emballage protecteur. Indiquez si un filetage est inspecté avant ou après revêtement et si un tampon, une bague ou un composant d'accouplement est utilisé. Si un filetage est retravaillé, préservez le résultat d'origine et identifiez l'unité.
L'usure de l'outil, l'évacuation des copeaux, la géométrie de la plaquette, le fluide de coupe et l'état de la matière affectent la forme du filetage et la surface. Enregistrez l'outil, le programme, le montage et le déclenchement du changement. Un résultat avec un outil neuf ne représente pas automatiquement les unités ultérieures après usure. Une référence de filetage peut décrire les options de mesure, mais la classe d'acceptation et la méthode restent spécifiques à la pièce.
Mesurer la texture avec direction et contexte
Lorsque la rugosité compte, indiquez le paramètre, la direction, la coupure, le filtre, la longueur d'évaluation, l'instrument, l'échantillon et l'état. Une lecture sur un diamètre extérieur peut ne pas représenter une face d'extrémité, un alésage ou un flanc de filet. Un palpeur peut ne pas atteindre un creux ; une méthode optique peut être sensible à la réflexion ou à l'huile. Enregistrez les zones accessibles et les limites plutôt que de laisser entendre une couverture complète de la surface.
Conservez les traces brutes ou les valeurs lorsqu'elles sont proches d'une limite. Enregistrez l'identité de l'instrument, la résolution, l'étalonnage, l'opérateur, la température, le support, le nettoyage et le moment. N'arrondissez pas une valeur limite en un succès. Les preuves de rugosité ne prouvent pas la planéité, le faux-rond, la dureté, le matériau ou l'ajustement du filetage.
Planifiez l'accès avant de sélectionner l'instrument. La face d'extrémité peut accepter un déplacement droit, tandis qu'un filetage extérieur ou une ouverture latérale nécessite un montage différent ou une vue optique. Un palpeur qui enjambe un sommet et un creux peut sous-estimer un défaut local. Enregistrez le segment mesuré et évitez de l'extrapoler à l'ensemble du filetage. Si l'exigence est un ajustement fonctionnel, associez la trace à un contrôle défini d'accouplement ou de calibre.
Utilisez des lectures répétées pour détecter la variation de méthode, pas pour moyenner une mauvaise valeur. Si deux lectures discordent, examinez la direction, le support, le nettoyage, la température et l'emplacement de l'opérateur. Conservez les deux résultats et l'investigation. Un petit lot peut révéler un changement de processus, mais il ne peut pas prouver un indice de capacité à long terme sans état défini et échantillon suffisant.
Utiliser les références visuelles avec précaution
Un comparateur visuel peut soutenir l'acceptation cosmétique lorsque son matériau, son état de processus, son éclairage, sa distance de visualisation et ses marques autorisées sont contrôlés. Il ne peut pas prouver un creux de filet caché ou une rugosité numérique. Enregistrez la révision de la référence et l'inspecteur. Si les opérateurs sont en désaccord, définissez une méthode mesurée ou un échantillon approuvé au lieu de moyenner les opinions.
Lorsque l'acheteur change l'échantillon de référence, conservez l'identifiant de l'ancien échantillon et notez la date d'entrée en vigueur. Un nouvel échantillon peut changer l'acceptation de l'apparence même si le processus de coupe est inchangé. Traitez-le comme une révision d'acceptation contrôlée et décidez si les unités existantes nécessitent une réinspection.
Contrôler les bavures et les cassures d'arête
Définissez la cassure d'arête, le rayon, la direction des bavures, les entailles, les rayures et les limites des arêtes vives pour les surfaces fonctionnelles et cosmétiques. Une ouverture latérale peut nécessiter une entrée contrôlée, tandis qu'une face d'extrémité peut nécessiter un enlèvement minimal pour préserver la position. L'ébavurage manuel peut agrandir une ouverture ou endommager un filetage. Indiquez la méthode, les arêtes accessibles, l'inspection et la réaction.
Inspectez avant et après lavage, revêtement, huilage et assemblage lorsqu'ils modifient la condition livrée. Un contrôle visuel peut identifier une bavure mais ne peut pas prouver un rayon ou une classe de filetage. Enregistrez les observations d'origine et retravaillées. Une référence d'ébavurage peut encadrer les méthodes sans établir la limite d'acceptation.
Protégez l'entrée de filetage et le bord autour de l'ouverture latérale contre un ébavurage excessif. Une lime ou un abrasif peut enlever une bavure et également modifier un chanfrein, réduire l'épaisseur de paroi ou changer un chemin d'écoulement. Définissez l'enlèvement maximal autorisé et l'inspection qui le détecte. Si une bavure est enlevée manuellement, identifiez l'opérateur, la méthode, l'unité et la réinspection. Une pièce de remplacement doit conserver le dossier de défaillance d'origine.
Vérifier les évidements et les ouvertures latérales
Les évidements et les ouvertures latérales peuvent retenir des copeaux, résister à un palpeur ou recevoir un ébavurage inégal. Indiquez la profondeur, l'arête, le filetage, la propreté et l'accès d'inspection. Si l'ouverture latérale se connecte à un passage ou à une limite de pression, définissez le test fonctionnel et les preuves séparément de la finition visuelle. L'image montre une ouverture mais ne peut pas prouver un passage, l'étanchéité ou une pression nominale.
Assurer la traçabilité du matériau et de l'état de l'outil
La désignation du matériau, la trempe, la dureté, l'état de la matière, les contraintes résiduelles et la température affectent la texture, les bavures, l'usure de l'outil et les dimensions. Enregistrez le certificat et l'identité de la coulée ou du lot. Ne déduisez pas l'alliage ou la dureté de l'apparence argentée des images. Si un substitut est proposé, identifiez quelles conclusions de finition et de géométrie se transfèrent et lesquelles nécessitent un nouvel essai.
Enregistrez l'outil, la plaquette, le programme, le fluide de coupe, le support, le montage et l'opération pour l'état accepté. Une inversion de montage ou un remplacement d'outil crée un nouvel état qui peut nécessiter un contrôle de première pièce. Gardez les enregistrements de mesure et de matériau liés aux unités ou sous-lots.
Les enregistrements de matériau et d'outil doivent également identifier l'entrée de matière et l'état de surface à chaque opération. Si la douille est coupée à partir d'un reste ou d'une trempe différente, le même parcours d'outil peut produire une bavure ou une finition de filetage différente. Une référence de sélection de matériaux peut encadrer les questions ; le certificat, l'identité de coulée et le résultat mesuré restent les preuves.
Contrôler la température et le nettoyage
Mesurez après la conditions de stabilisation et de nettoyage définies. Une douille chaude, un film d'huile, un copeau ou un résidu de lavage peuvent changer l'engagement du filetage, la rugosité ou la taille de l'ouverture. Indiquez la température ambiante et de la pièce, le séchage, le support, le lubrifiant et le moment. Si un revêtement suit l'usinage, définissez les contrôles avant et après et l'acceptation de l'état livré.
Élaborer un plan spécifique aux caractéristiques
Inspectez l'ajustement du filetage, la taille de l'ouverture, la position de la face d'extrémité, l'ouverture latérale, le faux-rond, la surface, les bavures et la propreté séparément lorsqu'ils déterminent la fonction. Indiquez le datum, l'instrument, la méthode, l'échantillon, l'unité, le support, la température et la réaction. Un calibre de filetage ne prouve pas le faux-rond ; une trace de rugosité ne prouve pas la forme du filetage ; un contrôle visuel ne prouve pas le matériau.
Incluez un examen de transfert explicite avant l'emballage. Conciliez les résultats de filetage et d'ouverture avec la révision active, le lot de matériau, le montage et les exigences de l'état livré. Si un certificat, une mesure ou une étiquette est en désaccord, retenez l'unité et identifiez le propriétaire. Une courte conciliation empêche qu'une douille d'apparence finie soit libérée avec une chaîne de preuves incomplète. Une référence d'inspection par MMT peut aider pour les preuves de localisation lorsque la caractéristique est accessible à cette méthode.
Des contrôles sur chaque unité peuvent être justifiés pour un petit lot lorsqu'une seule douille défaillante bloque l'assemblage. L'échantillonnage peut convenir pour une texture extérieure à faible risque après qu'un état stable est démontré. Un changement d'outil, de montage, de matériau, de nettoyage ou de processus externe crée une nouvelle population. Liez chaque résultat à l'identité et à l'état.
Utilisez un registre des caractéristiques qui mappe le filetage, l'ouverture, la face, la fonction latérale, l'arête et la surface à la méthode, au datum, à l'état, à l'échantillon et au propriétaire. Le registre peut montrer qu'un calibre à tampon couvre l'engagement tandis qu'une MMT ou une méthode optique couvre la localisation et le profil. Il peut également révéler un contrôle manquant avant l'emballage. Conservez le registre avec le rapport d'inspection et l'enregistrement des modifications.
Rendre visibles l'incertitude et l'accès
Examinez l'alignement, l'adéquation de l'instrument, l'étalonnage, le support, la température et la répétabilité près d'une limite. Si un creux de filet ou une ouverture latérale est inaccessible, indiquez la méthode alternative et la limite. Un contrôle fonctionnel d'assemblage ajoute des preuves mais ne remplace pas une exigence non mesurée. Conservez les lectures brutes et les valeurs défaillantes.
Séquence d'usinage pour protéger la finition
Planifiez l'ébauche, le filetage, l'alésage, le surfaçage, l'ébavurage, le lavage et l'inspection afin que les surfaces critiques restent supportées et accessibles. Laissez une surépaisseur contrôlée pour une relation finale si nécessaire. Après une inversion, revérifiez la fonction de transfert. Enregistrez l'opération, le datum, l'accès à l'outil, le support et le point d'inspection dans la cartographie des processus.
Un revêtement externe, une passivation ou un assemblage peut modifier un filetage, une ouverture, une arête ou une surface. Enregistrez le processeur, la spécification, le lot, le masquage, les dimensions avant et après et la condition livrée. Une référence de finition peut encadrer les changements de processus mais ne peut pas certifier l'état final de cette douille. Si la commande fait partie d'une sortie plus large, la planification de production CNC peut aider à rendre visible la transition d'état.
Planifiez un transfert propre entre la coupe et la finition. Retirez les copeaux sans endommager le filetage, gardez les unités séparées et identifiez la condition dans laquelle la première pièce est approuvée. Si un processeur externe modifie une dimension ou une surface, répétez le contrôle affecté avant la sortie. Un certificat soutient le travail déclaré du processeur dans le cadre ; il ne remplace pas une mesure de l'état livré.
Conserver la première pièce
Approuvez une première pièce contre la révision figée avant de libérer le lot. Confirmez l'ajustement du filetage, l'ouverture, la fonction latérale, la relation de face, les bavures, la surface et la condition post-processus. Enregistrez le matériau, l'outil, le montage, l'instrument et le propriétaire. Le succès de la première pièce ne libère pas les unités ultérieures après un changement non documenté.
Rendre la portée de finition comparable dans le RFQ
Fournissez les révisions de dessin et de modèle, les surfaces fonctionnelles, les exigences de filetage et d'ouverture, la rugosité ou la référence visuelle, les critères d'arête et de bavure, le matériau, la limite d'outil ou de processus, l'inspection, l'échantillon, le traitement externe, le nettoyage, l'emballage, les enregistrements et l'autorité de modification. Demandez aux fournisseurs de séparer la finition, l'ébavurage, les calibres, l'inspection, le revêtement, le nettoyage, l'emballage, le fret et les modifications techniques.
Indiquez les paliers de quantité et les hypothèses. Une quantité plus élevée peut utiliser un outil dédié, un montage, un échantillon réduit ou un itinéraire de nettoyage différent. Une remise unitaire n'est pas une preuve que la même finition est stable. Demandez un format de première pièce expurgé et de réaction.
Demandez aux fournisseurs de séparer le coût des calibres de filetage, des mesures de rugosité, de l'ébavurage manuel, du nettoyage, de l'huile protectrice, du revêtement, de l'emballage et de la réinspection. Si la douille nécessite un montage spécial pour protéger le filetage ou l'ouverture latérale, montrez cette ligne et sa condition de réutilisation. Un devis transparent permet à l'acheteur de choisir un état de finition sans supprimer silencieusement des preuves.
Examiner les preuves de surface
Comparez les fournisseurs sur l'état de l'outil, la protection du filetage, la méthode d'ébavurage, la direction de mesure, l'instrument, la traçabilité du matériau, le nettoyage, le transfert de processus externe, l'emballage et les règles de réaction. Une liste de machines ou une phrase « usinage inclus » ne suffit pas. Privilégiez une réponse qui indique les limites, les propriétaires, la base d'échantillonnage et les preuves conservées.
Demandez un format de première pièce expurgé montrant l'emplacement de surface, la méthode, l'état, le résultat et la disposition. Cela révèle si le fournisseur peut préserver des preuves sans exiger de détails de processus propriétaires.
Libérer l'état brut d'usinage avec des limites
Libérez lorsque chaque surface fonctionnelle et arête a une exigence, une méthode, un état, un échantillon, un propriétaire et une réaction, et lorsque le matériau, l'outil, le montage, l'inspection, le traitement externe, le nettoyage et l'emballage concordent. Retenez lorsque « brut d'usinage » est indéfini, qu'un filetage est jugé uniquement visuellement, qu'une rainure est inaccessible, ou qu'un passage de retouche a effacé le résultat d'origine.
La finition brute d'usinage n'est une description utile que lorsqu'elle est liée à la surface, à l'état du processus et aux preuves que l'acheteur acceptera. Les images de la douille appariées montrent des filetages, des ouvertures et une texture visible sous deux vues uniquement. Laissez le dessin, le dossier de matériau, l'historique de l'outil et du montage, les mesures, le contrôle fonctionnel et la condition de réception déterminer s'il faut accepter, réviser ou ajouter une opération de finition.
Gardez la déclaration de libération liée aux surfaces inspectées, à l'état, à l'échantillon et à la méthode afin qu'une commande ultérieure puisse être comparée sans élargir la revendication d'origine. À l'expédition, les directives d'emballage protecteur des pièces peuvent être utilisées pour enregistrer comment les filetages et les ouvertures ont été protégés, tandis que la décision d'acceptation reste liée au dossier d'inspection.
Enregistrez le moment de l'acceptation aussi soigneusement que la valeur de l'acceptation. Une douille approuvée avant lavage, après huilage ou après un processus externe appartient à un état de preuve différent. Notez la révision, l'identité de l'unité, la température, le support et l'opérateur au moment de la sortie, puis conservez toute réinspection ultérieure comme un événement distinct. Ce petit enregistrement de synchronisation maintient une décision de finition visible liée à la condition que l'acheteur reçoit réellement.
Cette limite maintient « brut d'usinage » utile pour les décisions techniques et d'achat.
FAQ
Comment définir la finition brute d'usinage pour les pièces filetées ?
Quelles preuves de filetage et de surface doivent être conservées ?
Comment inclure l'ébavurage et le nettoyage dans un RFQ de finition ?
Comment les acheteurs peuvent-ils comparer les devis de finition brute d'usinage ?
Quels enregistrements soutiennent les commandes répétées pour la finition usinée ?
