
Recubrimiento en Polvo CNC: Enmascarado, Espesor y Aceptación de la Pieza Final
Recubrimiento en Polvo CNC: Enmascarado, Espesor y Aceptación de la Pieza Final
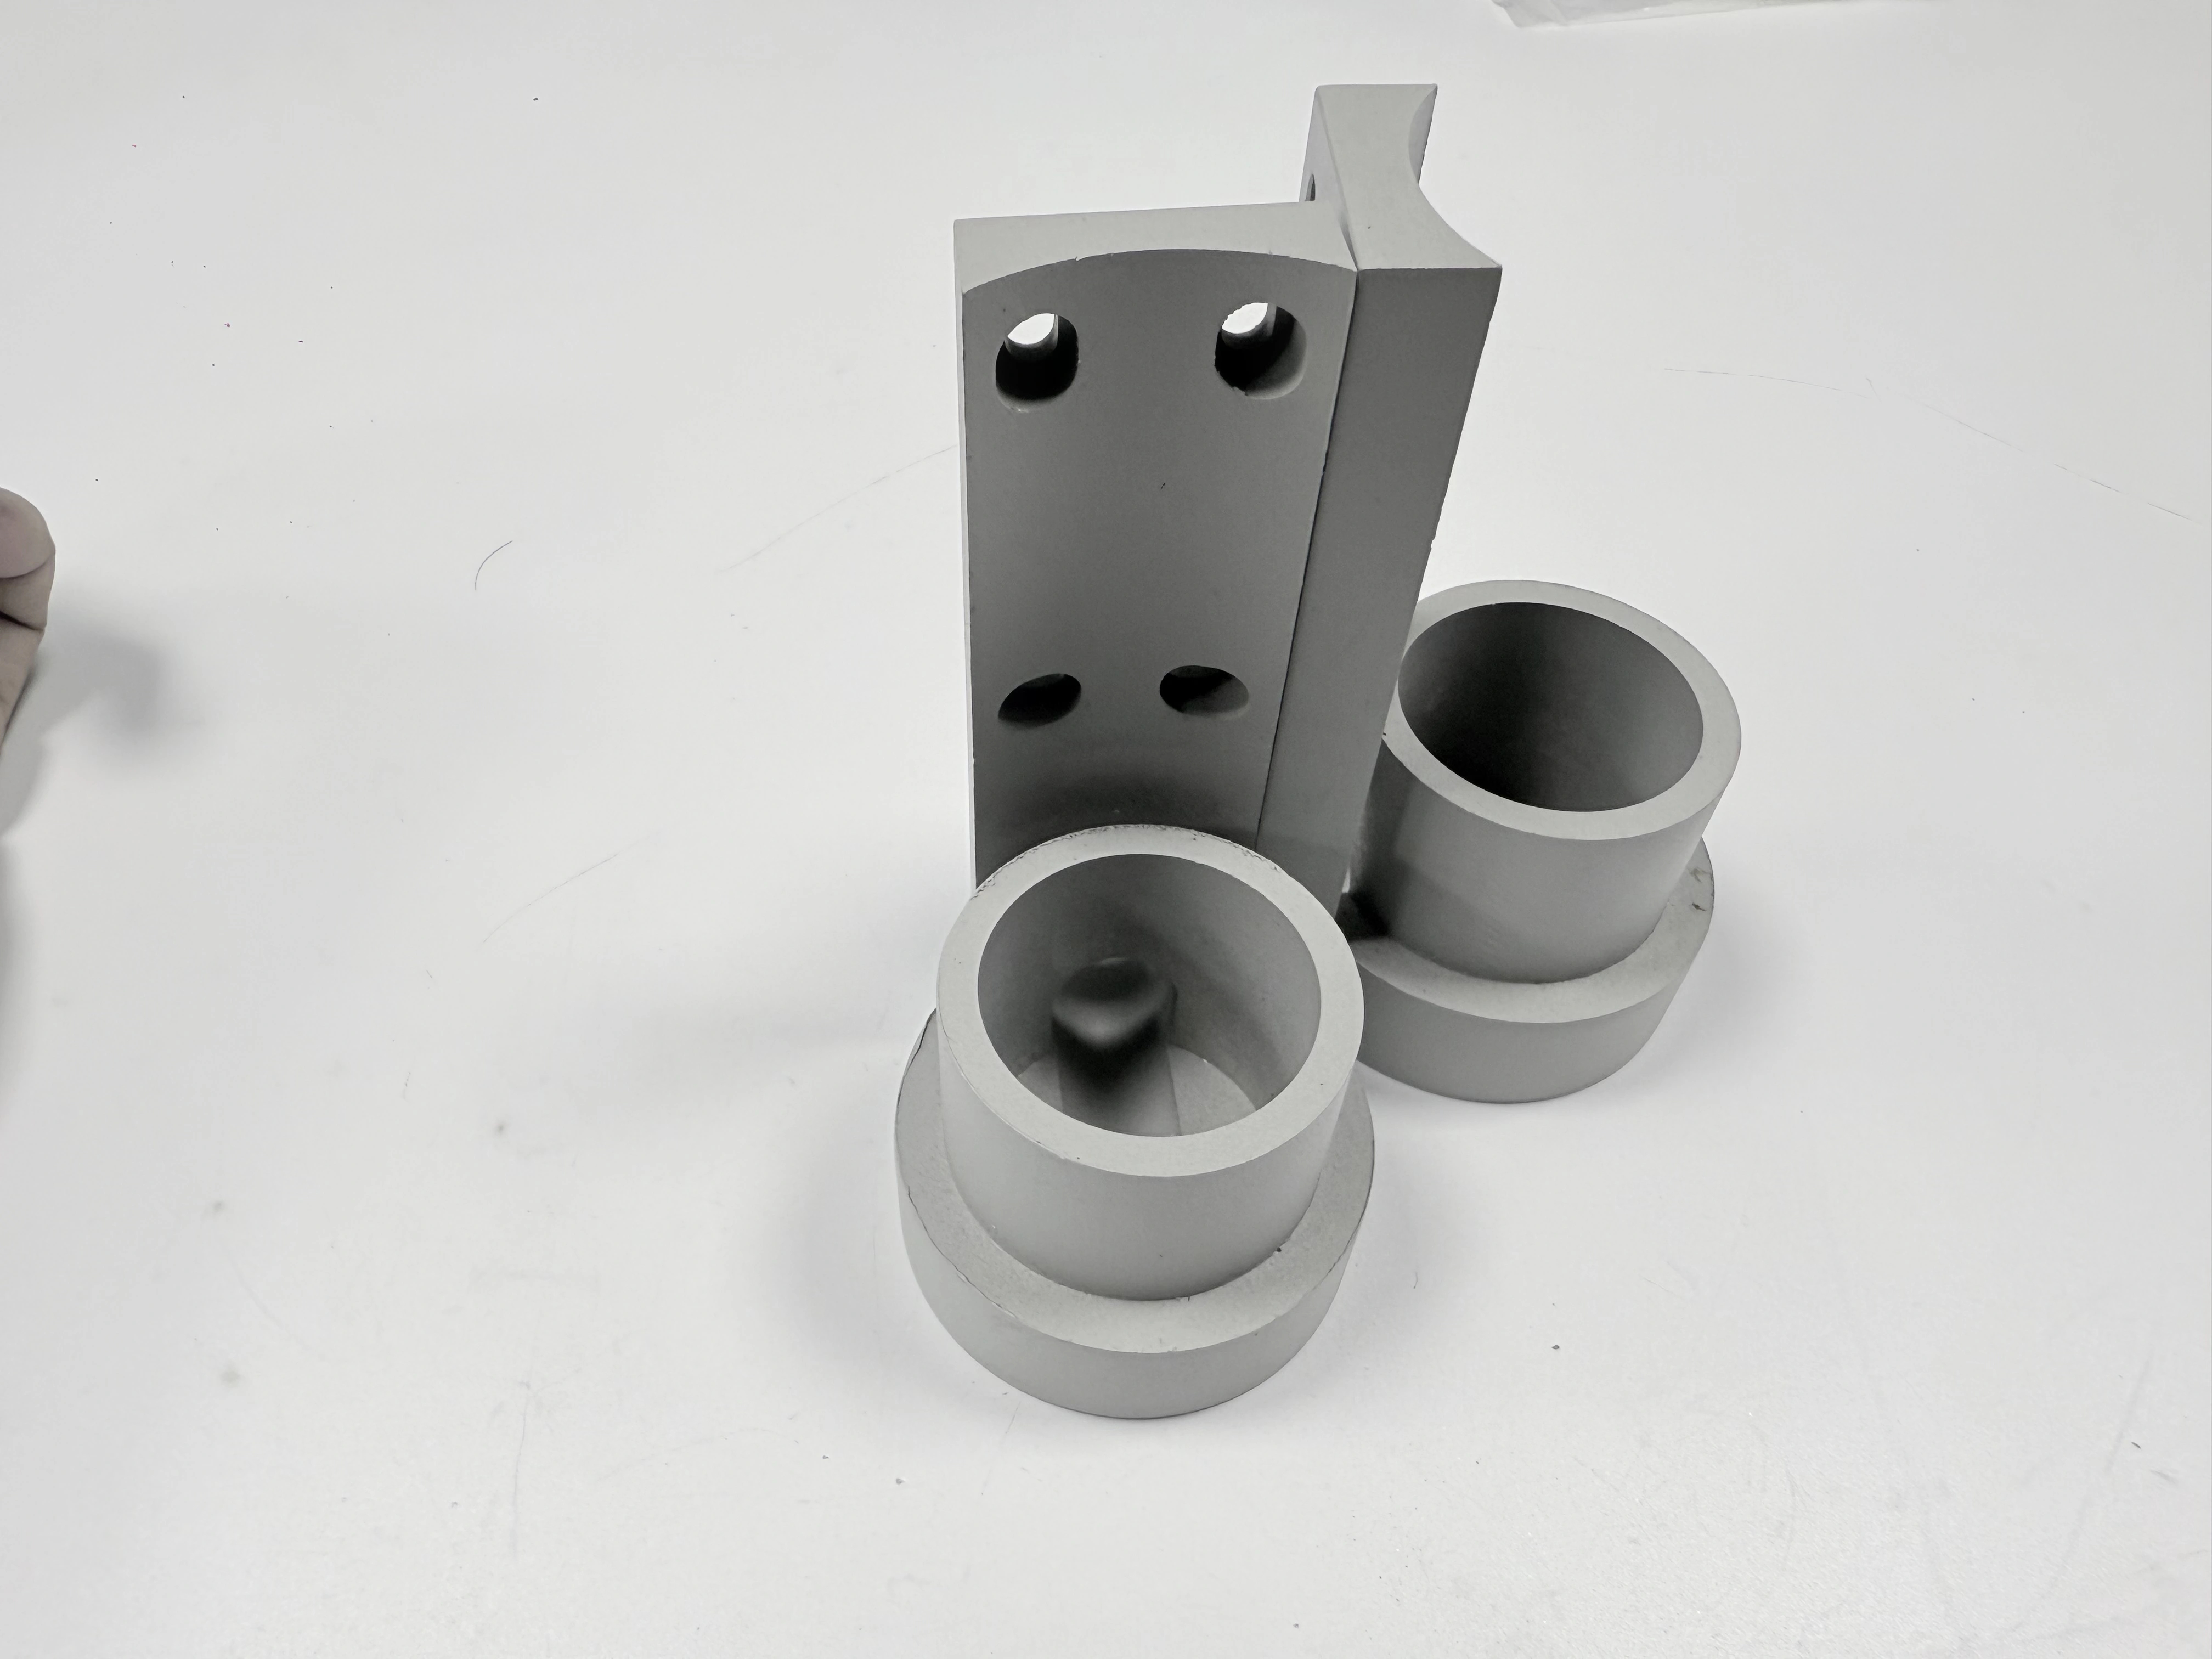
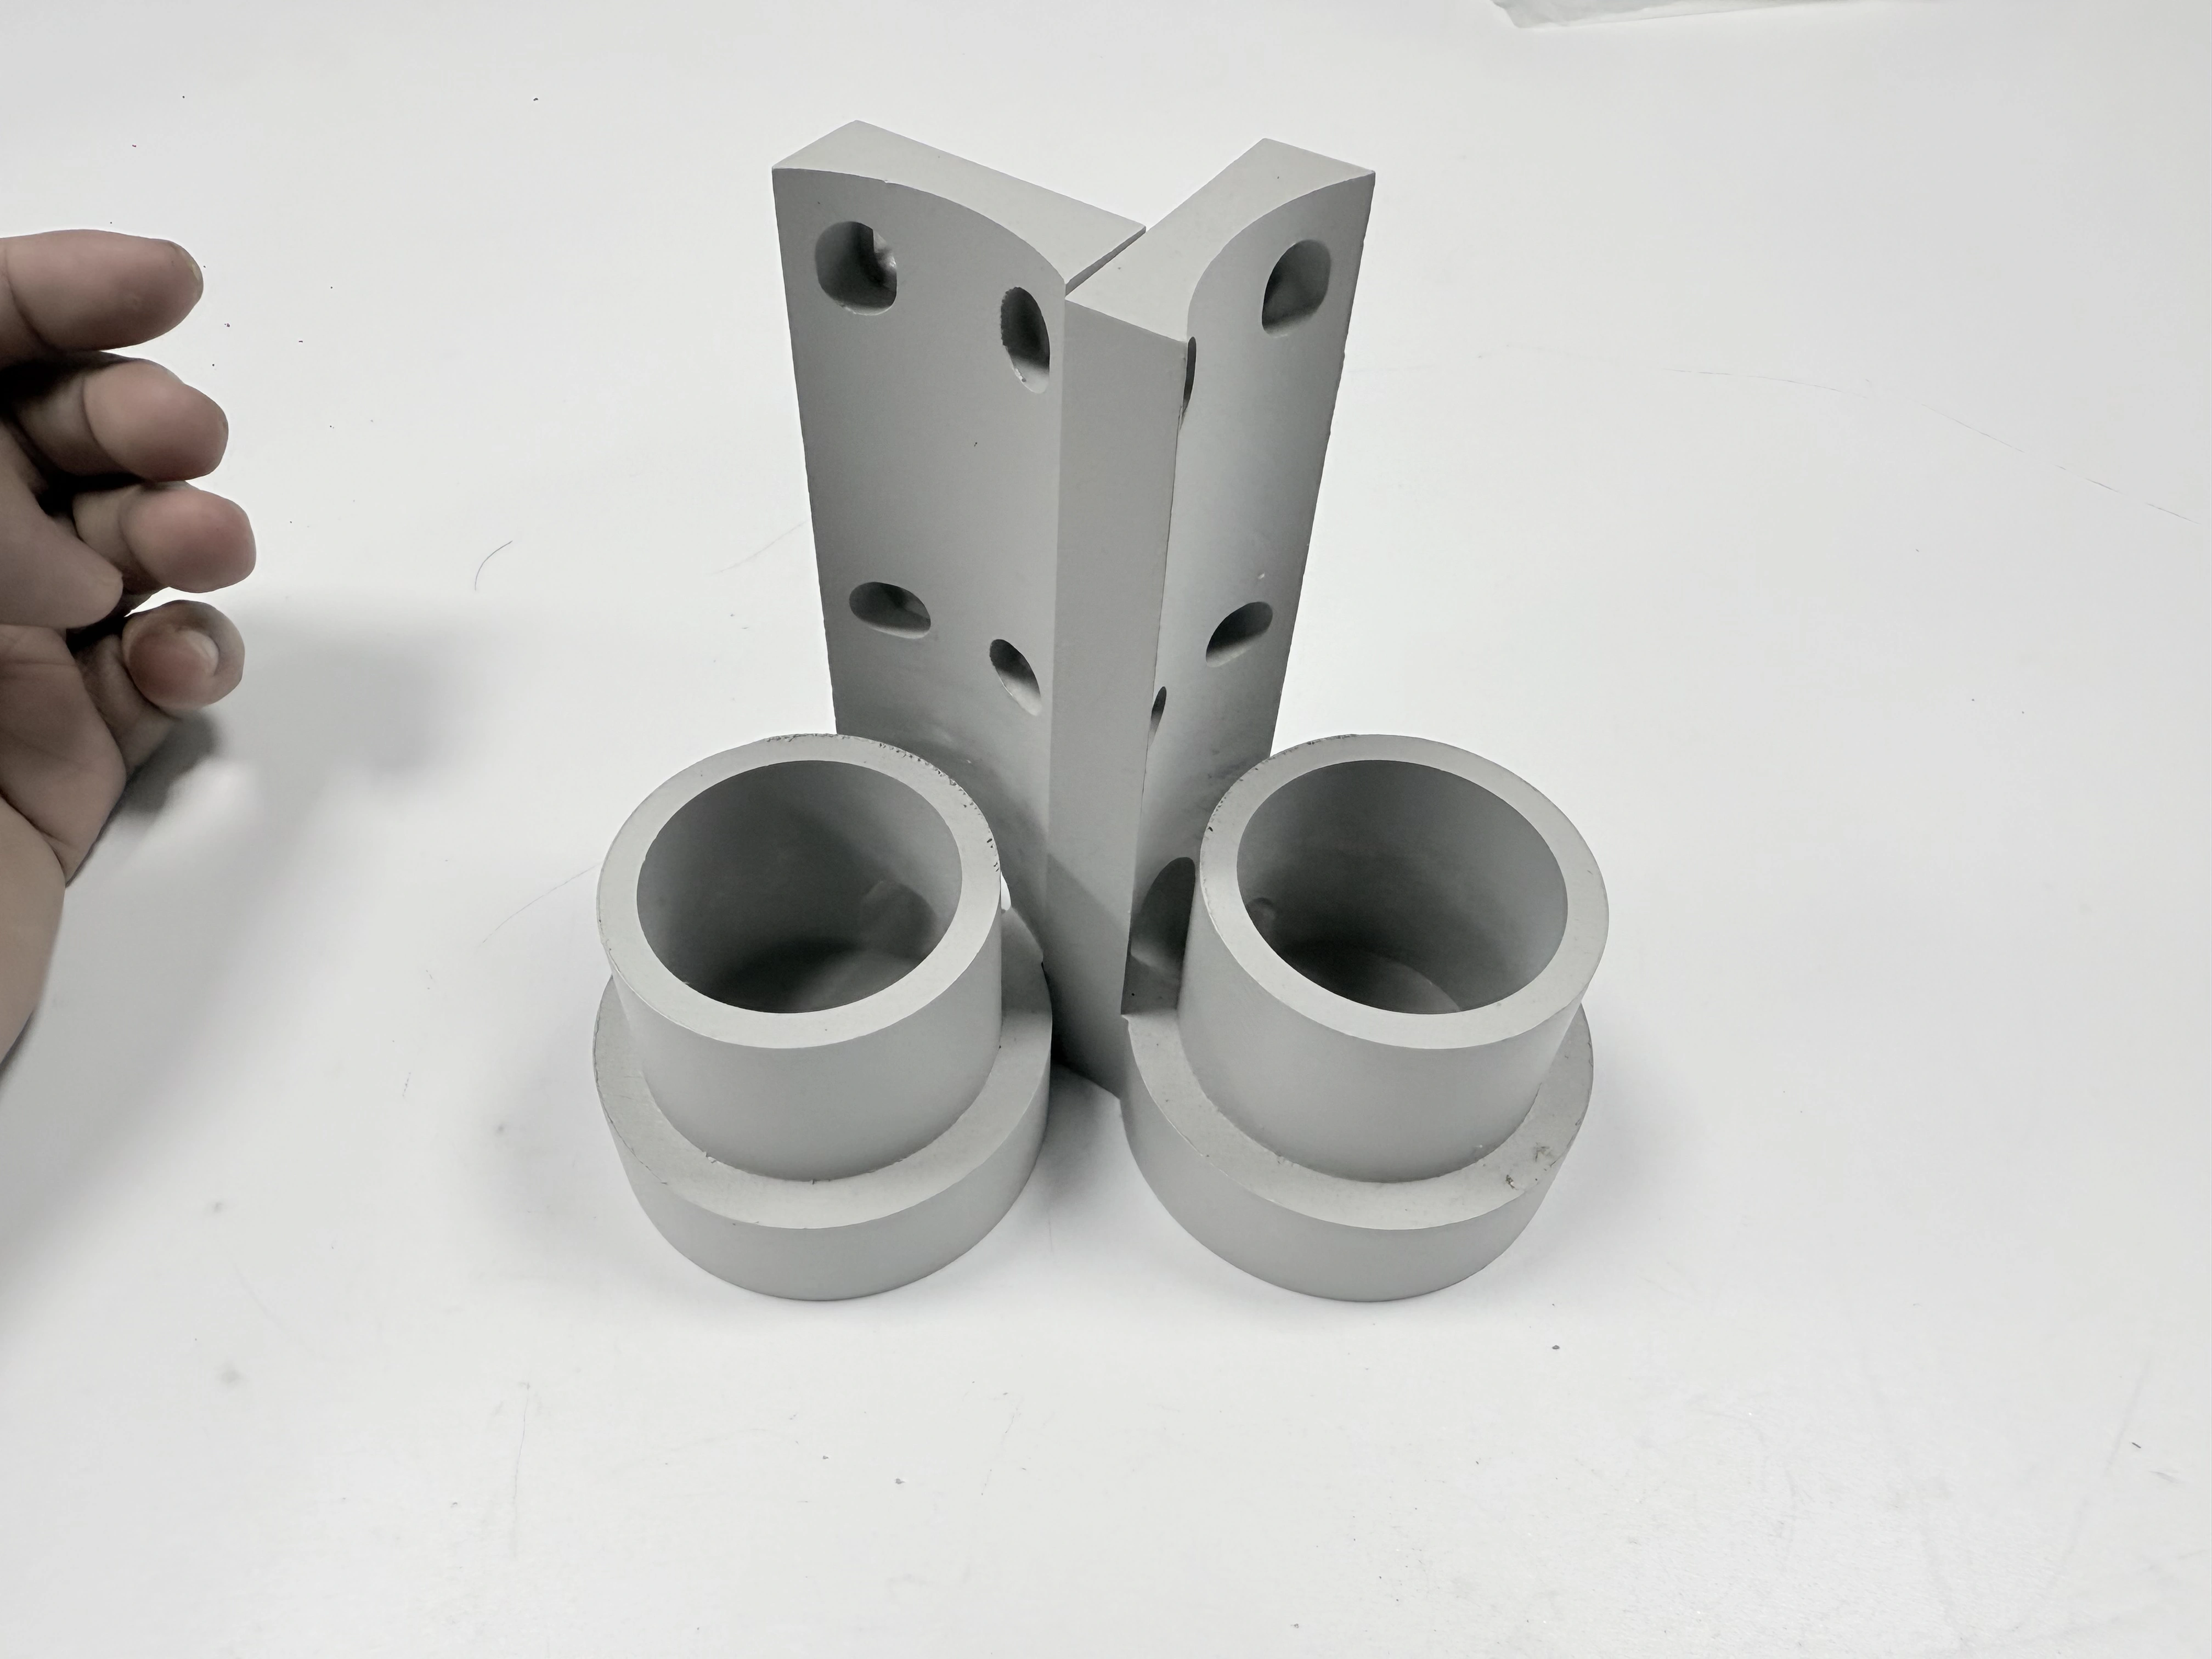
El recubrimiento en polvo CNC es una ruta de acabado controlada en la que una pieza mecanizada preparada recibe una capa de polvo cargada y un ciclo de curado definido; no es simplemente una apariencia blanca o de color. Los compradores deben decidir qué caras, agujeros, roscas, puntos de referencia, bordes y etiquetas deben permanecer utilizables, y luego definir la preparación, el enmascarado, la evidencia del espesor de película, la evidencia del curado, el estado de inspección y el embalaje. El soporte que se muestra en la imagen presenta una superficie de color claro y un perfil doblado reconocible desde dos vistas. Esas vistas solo respaldan la geometría visible y la apariencia; no pueden probar la química del polvo, el espesor del recubrimiento, la adhesión, el rendimiento de corrosión, la temperatura de curado o el material. Una referencia de acabado de metales puede organizar la discusión del proceso, mientras que el dibujo y el plan de aceptación controlan la pieza entregada.
Defina la Decisión de Recubrimiento Antes de Cotizar
Comience indicando por qué se está considerando el recubrimiento en polvo. El objetivo puede ser un color especificado, un exterior protegido, aislamiento eléctrico, una superficie lavable o un acabado visual controlado. Cada objetivo crea evidencia y límites diferentes. Una solicitud de color por sí sola no define el espesor de película, la adhesión, el enmascarado, la cobertura de bordes, el brillo, la textura o la resistencia al entorno del comprador. Escriba el estado del servicio como mecanizado, desbarbado, limpiado, recubierto, curado, inspeccionado y empacado para que cada proveedor esté cotizando la misma entrega.
Mapee la pieza en regiones funcionales y no funcionales. Marque los puntos de referencia de localización, agujeros roscados, ajustes a presión, agujeros, superficies de sellado, superficies deslizantes, puntos de conexión a tierra, rutas de drenaje y caras cosméticas. Indique si una región debe permanecer desnuda, recibir una película reducida o aceptar el recubrimiento con una tolerancia posterior al recubrimiento. Una referencia de mecanizado CNC puede ayudar a identificar las características mecanizadas, pero no establece el requisito de recubrimiento.
Use las Vistas del Soporte como una Indicación del Alcance
Las imágenes emparejadas muestran un soporte doblado con una superficie visible de color claro, características de montaje y bordes desde diferentes ángulos. Confirman un producto físico común y una vista cambiada. No revelan la aleación, el temple, el pretratamiento, el tipo de polvo, el espesor de película, el perfil de curado, la adhesión, la vida de corrosión, las dimensiones o la aplicación. Use las vistas para preguntar dónde se necesita enmascarado, contacto de rack, cobertura de bordes y acceso de inspección; use documentos controlados para conclusiones de ingeniería.
Prepare la Superficie Mecanizada para el Recubrimiento
La preparación determina si el polvo puede humedecer, adherirse y curar sobre el sustrato real. Defina la eliminación de virutas, aceite, refrigerante, huellas dactilares, óxido suelto y residuos de mecanizado. Indique si se permite el chorreado, el tratamiento de conversión, la limpieza química u otra preparación aprobada, e identifique las superficies que podrían ser alteradas por esa ruta. La preparación adecuada para un exterior amplio puede ser inadecuada para un punto de referencia fino, un agujero roscado o un borde delgado.
Registre el sustrato y su estado antes de la preparación. La designación del material, el calor o lote, el temple, la dureza cuando se especifique y el tratamiento previo pueden influir en la respuesta de limpieza y el cambio dimensional. No infiera el material del color claro en la imagen. Una referencia de selección de materiales puede enmarcar lo que el comprador debe revelar; el certificado y el dibujo siguen siendo la evidencia.
Controle el manejo entre el mecanizado y el recubrimiento. Una pieza recién desbarbada puede recoger aceite de los guantes o desarrollar productos de corrosión durante el almacenamiento. Defina la transferencia cubierta, la identificación del rack, la exposición máxima y el punto en el que una pieza debe volver a limpiarse. Si una pieza regresa de un procesador externo, mantenga el lote del procesador y la inspección de recepción conectados a la identidad de la unidad o lote.
Elija el Perfil de Superficie Sin Ocultar la Geometría
Un perfil de preparación puede mejorar la unión mecánica, pero también puede cambiar un borde afilado, un radio pequeño o un ajuste. Especifique el perfil permitido o la condición visual solo donde importe, y establezca cómo se verificará. Una apariencia visual después del chorreado no prueba un perfil numérico, y un valor de perfil de una región plana no representa una ranura estrecha o una característica roscada. Registre las regiones inaccesibles y la evidencia alternativa utilizada allí.
Enmascare Rosca, Puntos de Referencia y Rutas de Drenaje Deliberadamente
El enmascarado es una decisión dimensional y funcional, no solo una operación cosmética. Identifique agujeros, agujeros roscados, puntos de referencia, puntos de conexión a tierra, superficies de sellado y rutas de drenaje que deben permanecer libres. Especifique el límite del enmascarado, el sobre-rociado permitido, el difuminado del borde y cualquier limpieza permitida después del curado. Una referencia de torneado puede ayudar a describir roscas torneadas y hombros, mientras que el dibujo establece la región real que debe mantenerse libre.
Elija tapones, tapas, cintas, enmascarado líquido, dispositivos u otro método según la geometría y la temperatura. Un tapón que sella un agujero poco profundo puede dejar polvo en un hombro profundo; la cinta puede levantarse en un borde; un dispositivo puede cubrir una superficie de contacto pero crear una marca de rack. Indique si el enmascarado es de un solo uso, cómo se identifica y cómo los operadores confirman su eliminación antes del empaque. Una guía de fijación CNC puede enmarcar preguntas de soporte y acceso sin reemplazar el mapa de enmascarado.
Para una característica roscada o de ajuste cerrado, defina la inspección después del enmascarado y después del curado. Un calibre puede revelar interferencia pero no prueba que el límite del recubrimiento esté ubicado correctamente. Si se permite un re-roze posterior al recubrimiento o limpieza manual, establezca la eliminación máxima y requiera una nueva verificación de la rosca, el punto de referencia o el agujero. Preserve la condición recubierta original cuando el retrabajo cambie la evidencia.
Planifique el Contacto de Rack y la Cobertura de Bordes
Cada contacto de rack o gancho crea una región intencionalmente sin recubrir o perturbada. Marque dónde puede ocurrir y si está oculta, es funcional, cosmética o eléctricamente importante. Un punto de contacto en un punto de referencia de montaje puede cambiar el asiento; un punto de contacto en un borde cosmético puede crear una marca visible. Solicite un plan de rack o un boceto de contacto controlado cuando la ubicación afecte la aceptación, e identifique cómo se orienta la pieza durante el rociado y el curado.
Los bordes reciben el polvo de manera diferente a las caras amplias. Una esquina exterior afilada puede mostrar cobertura delgada o un borde de polvo redondeado, mientras que una esquina interior puede acumular película extra. Indique si el rompimiento de borde, el radio o la acumulación de polvo se controlan e inspeccione la transición bajo iluminación definida. No use una fotografía para afirmar una cobertura uniforme alrededor de cada borde.
Controle el Espesor de Película como una Acumulación
El espesor de película afecta la holgura, el acoplamiento de rosca, los ajustes a presión, la transferencia de calor y la textura visual. Defina un rango nominal o un margen específico del dibujo solo cuando la especificación del recubrimiento y el método de medición lo respalden. Una sola lectura en una cara ancha no puede probar el espesor dentro de un agujero, en una esquina o cerca de un borde de enmascarado. Mapee las zonas de medición e indique qué superficies están excluidas.
Especifique el tipo de calibre, la calibración, la respuesta del sustrato, el número de lecturas, la ubicación, la orientación y la regla de aceptación. Preserve las lecturas brutas cerca de un límite en lugar de informar solo un promedio. Si un calibre no puede alcanzar un hueco o una pared delgada, registre el límite y use un método alternativo validado o una verificación funcional. Una referencia de inspección de calidad puede organizar los campos del informe pero no puede establecer la especificación del recubrimiento.
Considere la acumulación dimensional antes de liberar un ajuste recubierto. Agregue el margen del recubrimiento al tamaño mecanizado solo cuando el comprador haya definido el estado del recubrimiento, ambos lados de la interfaz y la temperatura de medición. Un agujero enmascarado antes del recubrimiento puede permanecer libre, mientras que un agujero expuesto puede perder holgura. Indique si las dimensiones se aceptan antes del recubrimiento, después del recubrimiento, después de cualquier limpieza aprobada o en el ensamblaje.
Separe el Aumento del Recubrimiento de la Tolerancia de Mecanizado
No convierta un rango de espesor de recubrimiento en una promesa de tolerancia de mecanizado. La característica mecanizada, la preparación, el aumento de película, la contracción por curado y la incertidumbre de medición tienen cada uno su propio límite. Revise una acumulación en el peor caso para roscas, agujeros, ranuras y caras de acoplamiento. Si la acumulación no puede cerrarse con el enmascarado y el rango de película elegidos, cambie el diseño o el proceso mediante una revisión aprobada en lugar de depender del ajuste manual.
Combine el Polvo y el Curado con la Condición de Servicio
La familia de polvo, el brillo, la textura, el color, el sustrato y la ventana de curado deben especificarse según el entorno y la superficie funcional. La exposición al aire libre, los productos químicos de limpieza, el calor, la abrasión, el contacto eléctrico y la apariencia pueden requerir diferentes opciones. Una muestra de color identifica la apariencia bajo su iluminación controlada; no establece la resistencia química ni la vida útil. Registre el producto de polvo aprobado, el lote, el código de color, la referencia de brillo o textura y cualquier regla de sustitución.
El curado es una condición de tiempo y temperatura en la pieza y el sistema de recubrimiento, no simplemente un punto de ajuste del horno. Indique el requisito de curado aplicable, la evidencia de temperatura de la pieza, el método de monitoreo, la configuración de carga y la reacción a un ciclo interrumpido. Una referencia de tratamiento térmico puede distinguir la documentación del proceso térmico de la evidencia del curado del recubrimiento; no puede certificar el curado de este soporte.
Considere las secciones delgadas y gruesas por separado. Una esquina pesada puede retrasarse respecto a una brida delgada, mientras que un agujero enmascarado puede enfriarse de manera diferente a la cara expuesta. Registre la ubicación representativa y el sensor o enfoque de validación. Si la pieza es sensible a la distorsión o al estrés residual, defina las verificaciones dimensionales antes y después del recubrimiento e identifique el dispositivo de soporte.
Mantenga los Criterios de Apariencia Medibles
Defina la referencia de color, el brillo o la textura, la iluminación, la distancia de visualización, el ángulo, la variación permitida y el inspector cuando la apariencia importe. Una comparación visual debe usar una muestra aprobada o un método de instrumento en la misma condición. No use una imagen de pantalla o las dos fotografías del producto como estándar de color. Registre la revisión de referencia cuando el comprador cambie una muestra, el nivel de brillo o la textura aceptable.
Reconozca los Modos de Fallo de Cobertura y Curado
Inspeccione si hay áreas desnudas, poros, cráteres, corridas, piel de naranja, polvo atrapado, bordes delgados, contaminación, ampollas y marcas de rack según el riesgo real. Cada defecto necesita una ubicación, extensión permitida, método y reacción. Un defecto en una cara trasera no funcional puede manejarse de manera diferente a un defecto en un sello, punto de referencia, punto de conexión a tierra o abertura roscada. No convierta una declaración genérica de “sin defectos” en una garantía ilimitada.
Busque señales de que la preparación, la contaminación o el curado son la causa, pero no diagnostique solo por la apariencia. La evidencia de adhesión, la resistencia a solventes, las lecturas de espesor y los registros de curado responden a diferentes preguntas. Si la prueba es destructiva, defina el panel testigo o la muestra y la relación con las piezas de producción. Mantenga las observaciones fallidas y la identidad del lote afectado.
Cuando se permita el retoque, indique el material, el área, el límite de difuminado, la coincidencia de color y la reinspección. El retoque puede cambiar el espesor, el brillo, la cobertura de bordes o la protección contra la corrosión. Si no se permite, la reacción puede ser contención, despojado y recubrimiento, reemplazo, desviación o un nuevo ensayo. Una referencia de desbarbado puede ayudar a distinguir la limpieza de bordes del retrabajo del recubrimiento; no autoriza lijar un recubrimiento.
Construya un Plan de Aceptación Específico para cada Característica
Mapee cada característica a un método, estado, muestra, propietario y reacción: límite de enmascarado, espesor de película, color o brillo, cobertura de bordes, contacto de rack, evidencia de adhesión o curado, dimensiones críticas, limpieza, etiquetas y embalaje. Una inspección visual no puede probar el espesor, y un calibre de espesor no puede probar la adhesión. Mantenga los tipos de evidencia separados pero conéctelos a la misma unidad o sublote.
Defina el momento de la inspección. Algunas verificaciones pertenecen antes del recubrimiento, algunas después del curado y algunas en la recepción o el ensamblaje. Una rosca enmascarada puede verificarse después de retirar el enmascarado; un punto de referencia recubierto puede requerir una verificación con CMM o dispositivo después del curado. Registre la temperatura, el soporte, el instrumento, la calibración, el operador y el estado de limpieza cuando influyan en el resultado. Una referencia de inspección con CMM puede enmarcar verificaciones de ubicación accesibles sin probar el recubrimiento en sí.
Para un soporte con características de montaje, verifique el patrón de agujeros, la planitud o las superficies de asiento, la condición de borde y cualquier ruta eléctrica o de drenaje por separado. La imagen muestra el contorno pero no puede probar estas relaciones. Si un dispositivo o ensamblaje de acoplamiento es la prueba funcional, defina la revisión del dispositivo, la condición de fuerza o torque y la respuesta de aceptación.
Elija el Muestreo a Partir del Riesgo y el Cambio
Las verificaciones de cada unidad pueden ser apropiadas para un lote pequeño cuando un agujero bloqueado detiene la instalación. El muestreo puede ser adecuado para el color o la apariencia de cara ancha después de establecer un proceso estable. Un nuevo lote de polvo, disposición de rack, método de enmascarado, carga de horno, ruta de preparación o procesador externo crea un nuevo estado. Requiera una muestra de primera pieza o una muestra ampliada antes de tratar ese estado como equivalente a la producción aprobada.
Controle la Entrega al Recubridor
Proporcione al recubridor las revisiones del dibujo y modelo, la identidad del material, el mapa de enmascarado, el límite de preparación de superficie, la referencia del polvo, el requisito de curado, las zonas de espesor de película, la referencia de apariencia, el plan de inspección, el embalaje y la autoridad de cambio. Indique qué puede decidir el recubridor y qué necesita aprobación del comprador. Una referencia de planificación de producción CNC puede ayudar a alinear los hitos, pero no reemplaza una entrega específica de la pieza.
Pida al proveedor que separe la preparación, el enmascarado, el polvo, el rack o dispositivo, el monitoreo de curado, la inspección, el retrabajo, el embalaje, el flete y los cambios de ingeniería en la cotización. Haga visibles los descuentos por cantidad y los cargos mínimos. Un precio unitario bajo puede omitir tapones, un panel testigo, lecturas de espesor o embalaje protector. Compare el alcance completo de aceptación en lugar de un nombre de color.
Requiera aviso antes de cambiar el producto de polvo, lote, color, brillo, material de enmascarado, contacto de rack, horno, programa de curado, química de preparación, calibre o embalaje. Identifique las unidades afectadas y la evidencia de primera pieza después del cambio. Una referencia de embalaje de piezas puede enmarcar preguntas de protección y etiquetado mientras que el dibujo controla las superficies funcionales.
Mantenga un Paquete de Recubrimiento Rastreable
Conserve la revisión activa, el certificado de material, el registro de preparación, el lote de polvo, la identificación de enmascarado y rack, el gráfico de curado o validación, las lecturas de espesor, la referencia de apariencia, las verificaciones dimensionales, el historial de retrabajo, la identidad del embalaje y la aprobación. Vincule cada registro a una unidad, rango de serie, lote o muestra definida. Preserve las unidades fallidas y reemplazadas en lugar de informar solo el pase final. Una referencia de informes de inspección puede organizar campos si su URL y alcance se verifican antes de la publicación.
Haga que el Alcance del Recubrimiento en Polvo sea Comparable en el RFQ
Proporcione archivos controlados, zonas de recubrimiento, límites de enmascarado, material y condición de existencias, dimensiones mecanizadas, límites de preparación de superficie, referencia de polvo, evidencia de curado, método de espesor, estándar de apariencia, muestra de inspección, regla de retrabajo, embalaje, condición de entrega y autoridad de cambio. Pida a los proveedores que enumeren inclusiones, exclusiones, suposiciones y la evidencia retenida. Distinga una cotización solo de recubrimiento de un paquete completo de mecanizado y acabado.
Indique si el pedido es prototipo, calificación, producción, segunda fuente o suministro repetido. Cada propósito puede justificar un panel testigo, tamaño de muestra y período de retención de registros diferente. No compare propósitos diferentes como si tuvieran el mismo riesgo. Solicite un paquete de primera pieza redactado que muestre el método, el estado, el resultado y la disposición sin requerir recetas propietarias.
Seleccione por Evidencia y Capacidad de Reacción
Compare proveedores en control de enmascarado, disciplina de preparación, trazabilidad de polvo y lote, monitoreo de curado, acceso a espesor, referencias de apariencia, planificación de rack, protección dimensional, control de retrabajo, embalaje y notificación de cambios. Una lista de máquinas o una frase de “recubrimiento en polvo incluido” no es evidencia. Prefiera una respuesta que nombre límites, propietarios, base de muestra, reacción y registros retenidos.
Libere la Pieza Recubierta con Límites Explícitos
Libere cuando coincidan la revisión activa, el sustrato, el estado de preparación, el mapa de enmascarado, la evidencia de polvo y curado, las zonas de espesor de película, los criterios de apariencia, las dimensiones críticas, la base de muestra, la condición de entrega y las reglas de reacción. Retenga cuando una rosca o punto de referencia no fue protegido, un calibre no puede alcanzar la región requerida, el curado se infiere de la temperatura del horno, una marca de rack no está definida o el retrabajo borró el resultado original.
Las imágenes del soporte son un indicio visual útil, no un certificado. Muestran un producto compartido desde dos ángulos y una superficie visible de color claro, mientras que el dibujo, los registros de recubrimiento, las mediciones, las verificaciones funcionales y la condición de recepción determinan la aceptación. Mantenga la declaración de liberación vinculada a las superficies inspeccionadas, el estado, las unidades y el método para que un pedido posterior pueda compararse sin expandir la afirmación original.
Ese límite permite que el recubrimiento en polvo sirva tanto para la apariencia como para la función sin pretender que el color solo pruebe la durabilidad. La próxima acción del comprador es aprobar el mapa de enmascarado, espesor, curado, inspección y control de cambios antes de la producción.
Preguntas Frecuentes
¿Cómo Afecta el Espesor del Recubrimiento en Polvo los Ajustes de Piezas CNC?
¿Qué Evidencia de Preparación de Superficie Respaldan la Adhesión del Recubrimiento en Polvo?
¿Cómo Deben Aceptarse el Color, la Cobertura y las Marcas de Rack en Piezas Recubiertas?
¿Qué Registros de Curado e Inspección Final Pertenecen a un Pedido CNC Recubierto en Polvo?
