
Acabamento Mecânico Padrão: Expectativas de Superfície, Medição e Compensações de Custo
Acabamento Mecânico Padrão: Expectativas de Superfície, Medição e Compensações de Custo
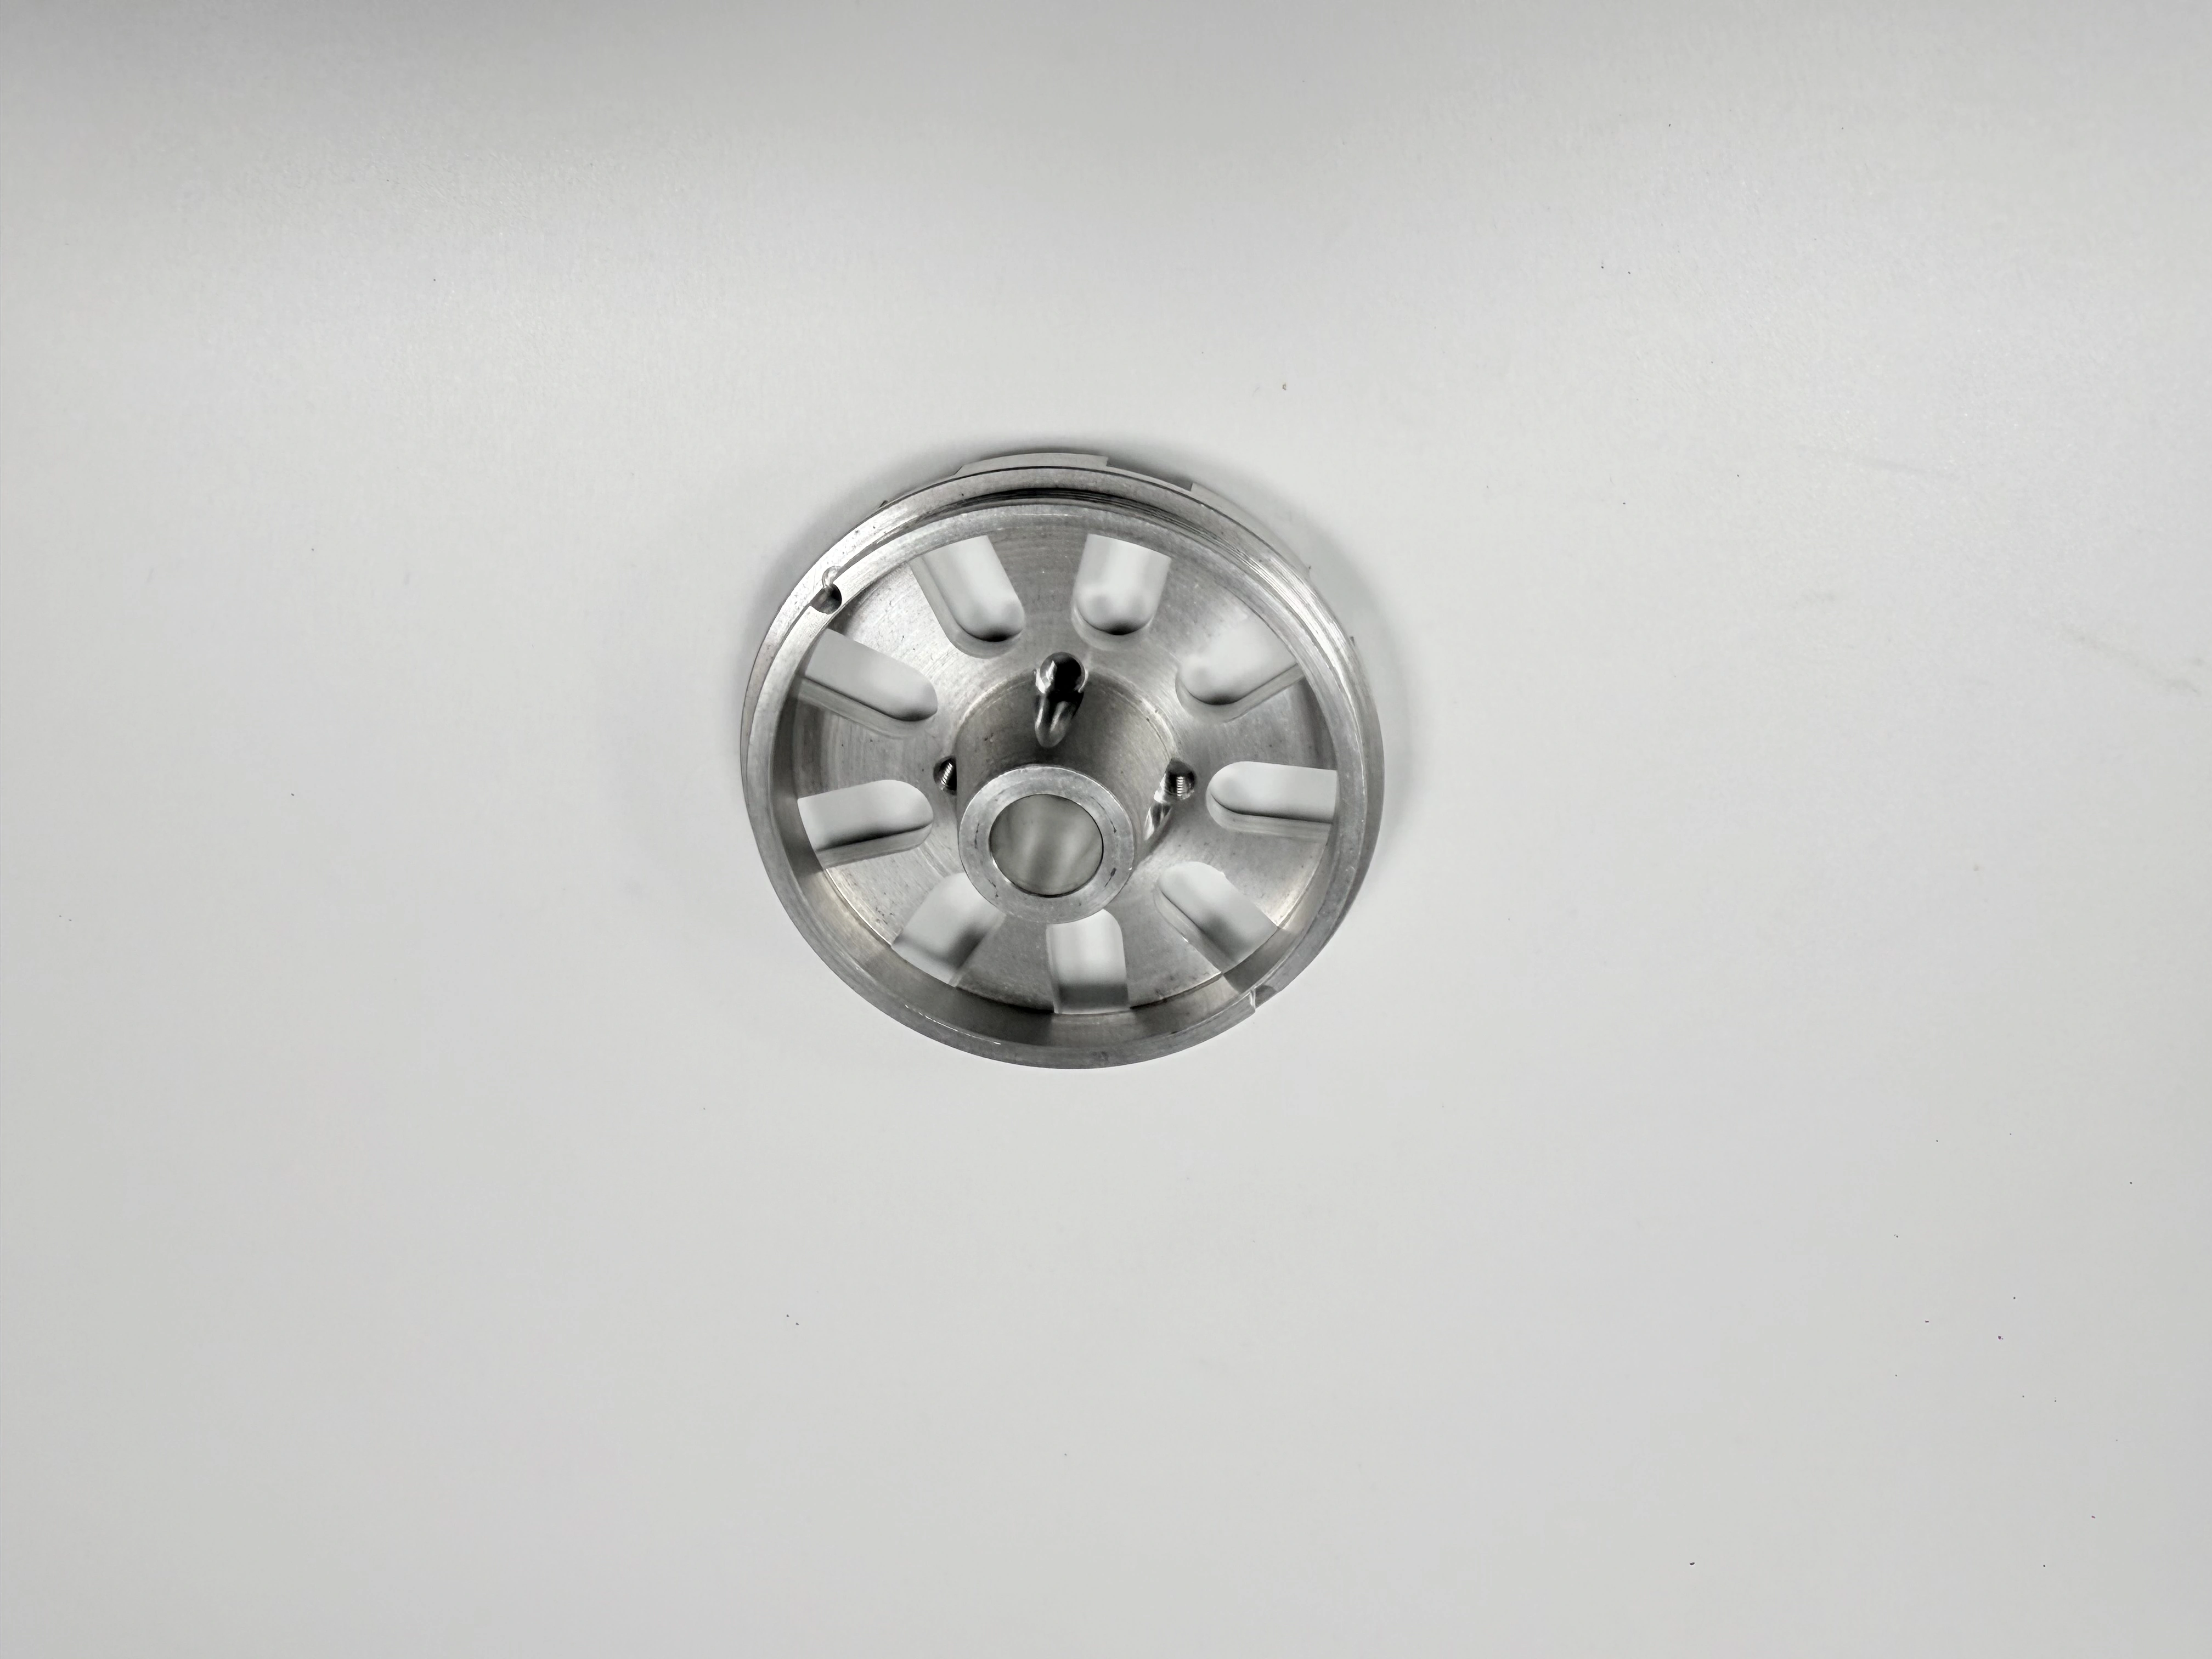
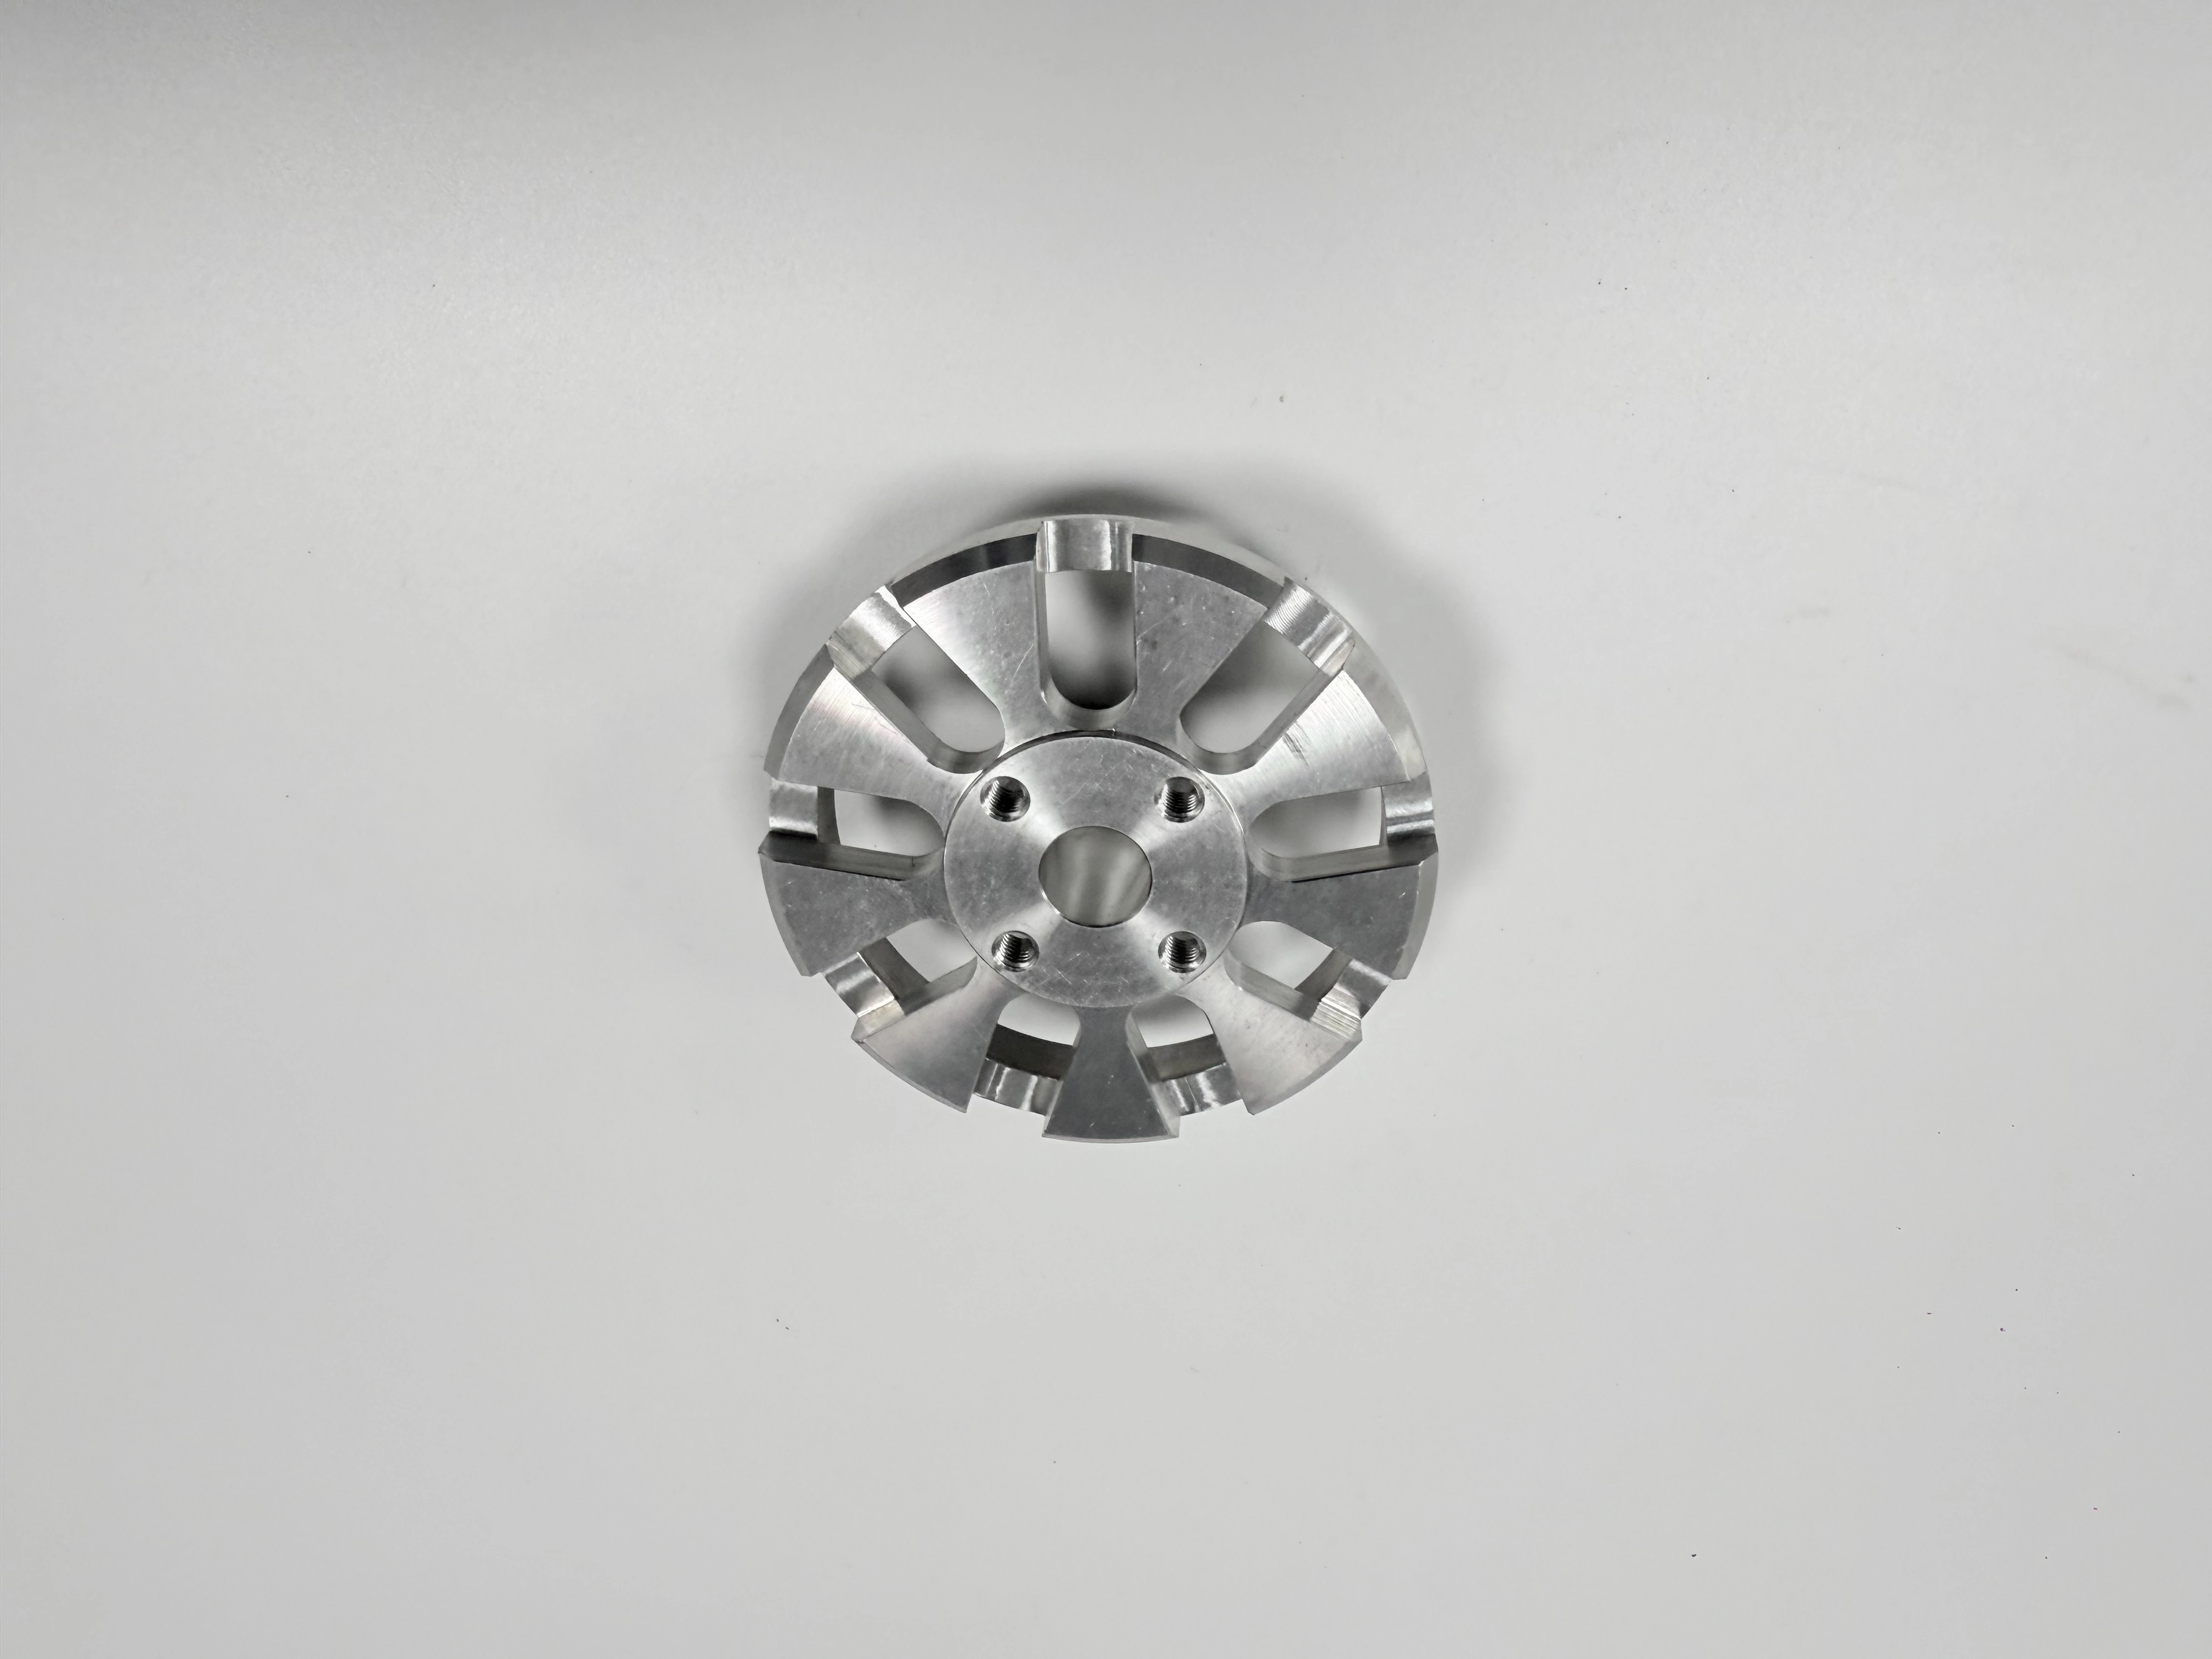
O acabamento mecânico padrão é um limite de aceitação, não uma garantia universal de rugosidade. Os compradores devem definir a superfície funcional, a textura visível, o estado de rebarbas e arestas, o método de medição, a condição do material e do processo, e qualquer revestimento posterior antes de comparar uma cotação de peça usinada. A peça redonda mostrada apresenta uma abertura central, ranhuras radiais e um anel externo em duas vistas. Essas imagens suportam apenas geometria e textura visível; elas não podem comprovar valores de rugosidade, material, tolerância ou desempenho em serviço. Uma revisão de planejamento de acabamento de superfície ajuda a conectar a aparência a requisitos mensuráveis.
Defina o Acabamento Antes da Cotação
Escreva o requisito de acabamento em termos de função e evidência. Uma face de vedação pode precisar de uma textura e direção medidas, uma face de localização pode precisar de controle de rebarbas e planeza, e uma face cosmética pode precisar de uma referência visual. "Acabamento mecânico padrão" não deve ser usado para esconder uma rugosidade não especificada, quebra de aresta, direção de marcas de ferramenta ou estado de limpeza. Identifique a superfície, o requisito, o método, a amostragem e a condição de entrega.
Use um registro de superfície que nomeie cada face, ranhura, abertura, anel ou aresta e indique por que ela é importante. Uma peça pode ter uma face central lisa e uma ranhura áspera que ainda funciona corretamente se a ranhura for não funcional, enquanto uma face de vedação levemente marcada pode falhar. O registro evita que um único rótulo global de acabamento mascare diferentes decisões de aceitação. Também informa ao fornecedor onde passes adicionais ou medições são justificados.
Defina como o requisito de acabamento interage com a geometria. Remover material para melhorar a textura pode alterar um ressalto, abertura ou relação de batimento. Um revestimento pode cobrir a textura, mas adicionar espessura. Uma etapa de limpeza pode remover óleo que estava escondendo uma rebarba. Declare a ordem das operações e a característica que deve ser reverificada após cada mudança de estado.
Separe os estados usinado, rebarbado, limpo, revestido e montado. Cada estado pode alterar textura, dimensões, contaminação ou aparência. Registre qual estado é aceito e quais medições se repetem após um processo externo. Uma referência de inspeção de qualidade pode estruturar os campos do relatório, mas o desenho e o plano de aceitação controlam a peça.
Registre o responsável pela aceitação e o ponto em que a decisão de acabamento é tomada. Isso evita que um fornecedor feche uma questão de superfície durante a usinagem enquanto o comprador avalia um estado revestido ou montado.
Mantenha esse limite ao lado do resultado de inspeção e do registro de embalagem.
Essa ligação entre superfície, estado e evidência é o que torna um acabamento repetível.
Use as Vistas da Peça Redonda como um Prompt de Textura
As imagens emparelhadas mostram uma peça usinada circular com uma abertura central, ranhuras radiais e um anel externo de diferentes ângulos. Elas confirmam o mesmo produto físico e vistas diferentes. Elas não revelam números de rugosidade, liga, dureza, tolerância, revestimento, caminho do fuso ou função. Use as vistas para perguntar onde marcas de ferramenta, rebarbas e acesso de inspeção podem importar; use registros controlados para toda conclusão de engenharia.
Separe Superfícies Funcionais e Cosméticas
Classifique cada superfície como vedação, deslizamento, localização, fixação, térmica, cosmética ou não funcional. Uma aparência polida ainda pode esconder um ressalto ou batimento errado, enquanto um caminho de ferramenta visível pode ser aceitável em uma face não funcional. Declare a direção, área e condição de uma superfície funcional. Se a aparência for o único requisito, defina uma amostra de referência, iluminação, distância de visualização e marcas permitidas.
Em uma peça redonda, a abertura central, os flancos das ranhuras, os canais radiais e o anel externo podem servir a propósitos diferentes. Não aplique uma expectativa de acabamento a todas as superfícies. Uma referência de torneamento pode enquadrar operações de face e ranhura, mas não pode estabelecer o acabamento funcional sem o desenho e o contexto de montagem.
Especifique a Medição de Rugosidade
Quando um requisito numérico de rugosidade for importante, declare o parâmetro, direção, cutoff, filtro, comprimento de amostragem, instrumento e base de aceitação. Uma leitura em uma face plana pode não representar uma ranhura, furo ou anel curvo. Registre se a superfície é medida seca, oleada, revestida ou limpa. Não converta uma correspondência visual nas imagens em uma garantia numérica.
Verifique a adequação e calibração do instrumento. Um resultado próximo a um limite deve acionar leituras repetidas e revisão da direção do estilete, suporte, temperatura e contaminação. Preserve traços ou valores brutos e identifique a unidade. Arredondar um resultado limítrofe pode ocultar variação. Um valor de rugosidade também não prova planeza, dureza ou desempenho à fadiga.
Entenda a Textura do Caminho da Ferramenta
A geometria da ferramenta, avanço, velocidade, passo, profundidade de corte, desgaste da ferramenta, refrigerante, suporte e condição do material influenciam a textura visível e a rugosidade medida. Declare quais variáveis são controladas e quais podem variar. Um acabamento padrão pode vir de uma operação de desbaste, um passe de acabamento, uma fresa de facear, uma ferramenta de torneamento ou um método combinado. O nome da operação por si só não define a superfície entregue.
Considere a direção, bem como a magnitude. Um caminho de ferramenta direcional pode ser aceitável em uma face cosmética, mas pode afetar vedação, deslizamento, reflexão óptica ou retenção de cavacos em uma face funcional. Declare a direção de medição e qualquer restrição de orientação no desenho ou nota de processo. Se a superfície for rotacional, identifique se o estilete ou scan segue ou cruza a direção das marcas. Um valor numérico sem direção pode ser difícil de interpretar.
Revise as transições entre operações. O fundo de uma ranhura pode ser cortado com uma ferramenta e seu anel com outra, deixando uma faixa mesclada ou rebarba no limite. Uma reversão pode criar uma linha de testemunho que é aceitável visualmente, mas não em uma vedação. Marque as zonas de transição no plano de inspeção e declare se são funcionais. Não chame uma face inteira de uniforme quando apenas uma região foi medida.
Para ranhuras radiais, considere a entrada e saída da ferramenta, direção da rebarba, acesso ao fundo da ranhura e a forma como uma sonda ou estilete cruza a textura. Uma referência de fresamento pode ajudar a comparar estratégias de face e ranhura, enquanto uma referência de processo CNC pode organizar variáveis. Nenhuma prova um resultado específico para a peça mostrada.
Controle o Desgaste da Ferramenta e os Pontos de Troca
O desgaste da ferramenta pode aumentar rugosidade, rebarbas, desvio dimensional e calor. Defina um identificador de ferramenta, limite de vida ou gatilho de inspeção, política de compensação e reação a uma mudança de textura. Se uma ferramenta for substituída durante um lote pequeno, marque as unidades afetadas e repita medições sensíveis. Uma primeira peça estável sob um estado de ferramenta não libera unidades feitas após uma mudança não documentada.
Preserve os registros de ferramenta, programa, refrigerante e configuração com o lote. Um resultado de baixa rugosidade de uma ferramenta nova pode não representar o estado desgastado usado posteriormente. Se o comprador quiser um acabamento padrão sem requisito numérico, o fornecedor ainda deve declarar o limite visual ou de processo e como é verificado.
Controle Rebarbas e Quebras de Aresta
A rebarbação faz parte da aceitação do acabamento quando uma rebarba pode cortar, interferir, prender contaminação ou alterar uma superfície de localização. Defina quebra de aresta, raio, direção da rebarba, arestas acessíveis e o método. O trabalho manual pode remover material de forma irregular de uma ranhura ou abertura. Uma aresta que parece lisa ainda pode ser grande demais para um recurso de montagem; uma quebra de aresta medida pode ser aceitável mesmo que a textura permaneça visível.
Inspecione as arestas antes e depois de limpeza, revestimento e montagem quando essas etapas afetarem a decisão. Registre referências visuais e verificações dimensionais ou funcionais. Uma referência de rebarbação pode enquadrar opções de processo, mas a aceitação real permanece ligada ao requisito controlado.
Proteja Ranhuras e Recessos
Ranhuras e recessos podem reter cavacos, resistir a um estilete ou receber rebarbação irregular. Declare largura, profundidade, raio de canto, condição do fundo, limpeza e acesso de inspeção quando funcional. Se uma ranhura carrega uma vedação ou anel de retenção, inclua a condição de montagem. Uma vista visual de cima não pode provar o estado do fundo ou da parede lateral. Use uma seção, calibre ou método alternativo com um limite definido.
Considere a Condição do Material e Térmica
Designação do material, dureza, têmpera, condição do estoque, tratamento térmico, tensão residual e temperatura afetam o desgaste da ferramenta, textura, rebarbas e estabilidade dimensional. Especifique a condição necessária e o certificado. Não infira liga ou dureza da imagem. Se uma substituição for proposta, identifique quais conclusões de acabamento e geometria transferem e quais exigem um novo teste.
Defina a temperatura de medição, estabilização, limpeza e estado de entrega. Uma peça quente ou filme de óleo pode relatar uma rugosidade ou ajuste diferente de uma peça limpa e estabilizada. Se um revestimento ou galvanização seguir a usinagem, registre especificação, processador, lote, mascaramento, dimensões antes e depois, e verificações de superfície repetidas. Uma referência de material pode apoiar o RFQ, mas não pode certificar esta peça.
Separe o Revestimento do Acabamento Usinado
Um revestimento pode cobrir marcas de ferramenta, alterar a textura, preencher uma ranhura ou alterar um ajuste. Declare se o acabamento padrão se aplica antes ou depois do revestimento e quais superfícies são mascaradas. Registre o lote do revestimento, método de espessura, requisito de adesão ou aparência quando relevante e a inspeção do estado entregue. Não chame uma superfície revestida de "usinada" sem um limite claro.
Inspecione a Textura com Contexto
Construa o plano de inspeção em torno da função em risco. Meça a rugosidade onde ela controla vedação ou deslizamento, planeza onde uma face localiza, batimento onde uma superfície circular gira, e rebarba ou aresta onde a montagem pode ser danificada. Use um instrumento adequado e declare suporte, direção, seção, temperatura, limpeza e unidade. Uma leitura de rugosidade não pode provar todas as superfícies da peça.
Para a peça redonda, meça a abertura central, batimento da face, condição da ranhura, anel externo e locais de textura selecionados separadamente. Uma referência de inspeção por CMM pode enquadrar a geometria, enquanto um traço de rugosidade ou amostra de comparação suporta a evidência de superfície. Mantenha os métodos distintos e declare áreas inacessíveis.
Use uma amostra de referência apenas quando seu material, estado de processo, iluminação e condição de visualização forem controlados. Um comparador visual pode apoiar a aparência, mas não pode provar uma rugosidade numérica ou condição oculta de ranhura. Registre quem comparou a superfície, sob que luz e quais recursos foram revisados. Se diferentes operadores discordarem, defina um método medido ou uma referência aprovada em vez de calcular a média de opiniões.
Verifique a pegada e o acesso do instrumento. Um estilete pode não alcançar o fundo de uma ranhura estreita, e uma sonda pode atravessar um raio. Um método óptico pode ser sensível à refletividade ou óleo. Registre a região acessível e qualquer área excluída. Se um método alternativo for usado, explique como ele se relaciona com o requisito e retenha a limitação no registro de liberação.
Escolha a Amostragem a partir do Risco da Superfície
A inspeção de cada unidade pode ser justificada para um lote pequeno quando uma rebarba ou ranhura áspera pode impedir a montagem. A amostragem pode ser apropriada para superfícies cosméticas de menor risco após um estado estável ser demonstrado. Uma troca de ferramenta, lote de material, reversão de configuração, mudança de refrigerante ou lote de processo externo cria um novo estado que precisa de sua própria primeira peça ou amostra. Vincule valores à identidade da unidade ou sub-lote.
Se uma superfície falhar, preserve o resultado original e identifique a reação: contenção, rebarbação controlada, troca de ferramenta, inspeção expandida, substituição, desvio ou novo teste. O retrabalho pode alterar uma ranhura ou aresta. Registre o valor original e o novo, aprovador e intervalo afetado. Não sobrescreva uma leitura com falha.
Avalie o Custo do Acabamento sem Esconder o Escopo
Separe programação, ferramentas, passes de acabamento, rebarbação, inspeção, limpeza, revestimento, embalagem e mudanças de engenharia. Um requisito numérico de rugosidade pode adicionar tempo de medição ou uma operação de acabamento. Um padrão visual pode reduzir a medição, mas exigir uma amostra de referência e iluminação consistente. Um preço baixo pode esconder uma verificação omitida ou um estado de entrega indefinido.
Peça aos fornecedores que declarem quebras de quantidade e as condições por trás delas. Uma quantidade maior pode usar uma ferramenta dedicada, um dispositivo diferente, uma amostra reduzida ou um processador externo. Mantenha essas suposições visíveis. Não trate um desconto por unidade como prova de que um acabamento padrão é estável em todos os lotes.
Compare o custo de prevenção com o custo de detecção. Um passe de acabamento controlado pode reduzir a variação de rugosidade, enquanto um plano de inspeção mais amplo pode apenas descobri-la após a usinagem. Uma amostra de referência pode reduzir o tempo do instrumento, mas requer acordo e treinamento. Mostre a linha que muda quando a quantidade ou o risco muda. A decisão nem sempre é o menor custo de acabamento; é o menor total defensável para o estado de superfície necessário.
Escreva o RFQ de Acabamento
Forneça revisões de desenho e modelo, superfícies funcionais, requisitos de rugosidade ou visuais, critérios de aresta e rebarba, material e estoque, limite de operação, método de inspeção, amostra, processamento externo, embalagem, registros e autoridade de mudança. Peça as suposições propostas de ferramenta e processo, formato da primeira peça, reação a uma superfície com falha e verificação do estado entregue. Uma referência de planejamento de produção pode enquadrar marcos, mas a definição de acabamento deve permanecer específica da peça.
Declare o que as imagens mostram e o que não mostram. As vistas da face redonda suportam ranhuras, abertura, anel e textura visível. Elas não provam valores de rugosidade, material, tolerância, revestimento ou desempenho. Esse limite mantém uma cotação de fornecedor ligada a evidências em vez de aparência.
Selecione Fornecedores com Evidência de Superfície
Compare se cada fornecedor pode explicar o estado da ferramenta, operação de acabamento, rebarbação, direção de medição, instrumento, amostra, rastreabilidade do material, transferência de processo externo e regras de reação. Uma lista de máquinas ou uma frase como "acabamento padrão incluído" não é evidência. Prefira uma resposta que identifique suposições, responsáveis, limites e o registro entregue com o lote.
Pergunte aos fornecedores como eles mantêm a identidade da superfície quando as peças se movem entre usinagem, lavagem, revestimento e embalagem. Um fornecedor pode medir uma face acessível e assumir que a ranhura a acompanha, ou pode misturar unidades após uma troca de ferramenta. Solicite um mapa de estado e a faixa de unidades para cada registro. Essa evidência é mais útil do que uma afirmação geral sobre resultados polidos ou lisos.
Proteja o Acabamento Durante a Transferência
Defina limpeza, separadores, proteção contra corrosão, etiquetas e inspeção de recebimento. Uma face texturizada pode coletar cavacos, e um anel desprotegido pode ser arranhado no trânsito. Vincule a embalagem e os registros de recebimento à identidade da unidade e ao estado de acabamento aceito. Uma referência de embalagem pode ajudar a organizar perguntas, mas não substitui os critérios de recebimento.
Libere o Acabamento Padrão com Limites
Libere quando superfícies funcionais, requisitos de acabamento visual ou numérico, estado de rebarba e aresta, material, processo, inspeção, processamento externo, embalagem e aprovações concordarem. Segure quando "padrão" for indefinido, uma leitura de rugosidade não tiver direção ou estado, uma ranhura for inacessível, uma troca de ferramenta não for rastreada, ou a superfície entregue diferir da condição aceita. Declare a evidência ausente e o responsável.
O acabamento mecânico padrão é útil quando diz ao fornecedor e ao comprador exatamente o que é aceito e como é verificado. As imagens emparelhadas suportam apenas geometria e textura visíveis. Deixe o desenho, registro de material, estado de ferramenta e configuração, medições de superfície e verificação de recebimento determinar se deve aceitar, revisar ou adicionar uma operação de acabamento.
Mantenha a declaração final ligada à face inspecionada, estado, amostra e método para que um pedido posterior possa ser comparado sem expandir a reivindicação original.
FAQ
Como o Acabamento Mecânico Padrão Deve Ser Definido para Superfícies Funcionais?
Qual Evidência de Rugosidade é Útil para uma Face Redonda Usinada?
Como Devem Ser Especificadas Rebarbas e Quebras de Aresta em um RFQ de Acabamento?
Como os Compradores Podem Comparar Cotações de Acabamento Mecânico e Escopo de Inspeção?
Quais Registros Apoiam Pedidos Repetidos com o Mesmo Acabamento Mecânico?
