
Revestimento em Pó CNC: Mascaramento, Espessura e Aceitação da Peça Final
Revestimento em Pó CNC: Mascaramento, Espessura e Aceitação da Peça Final
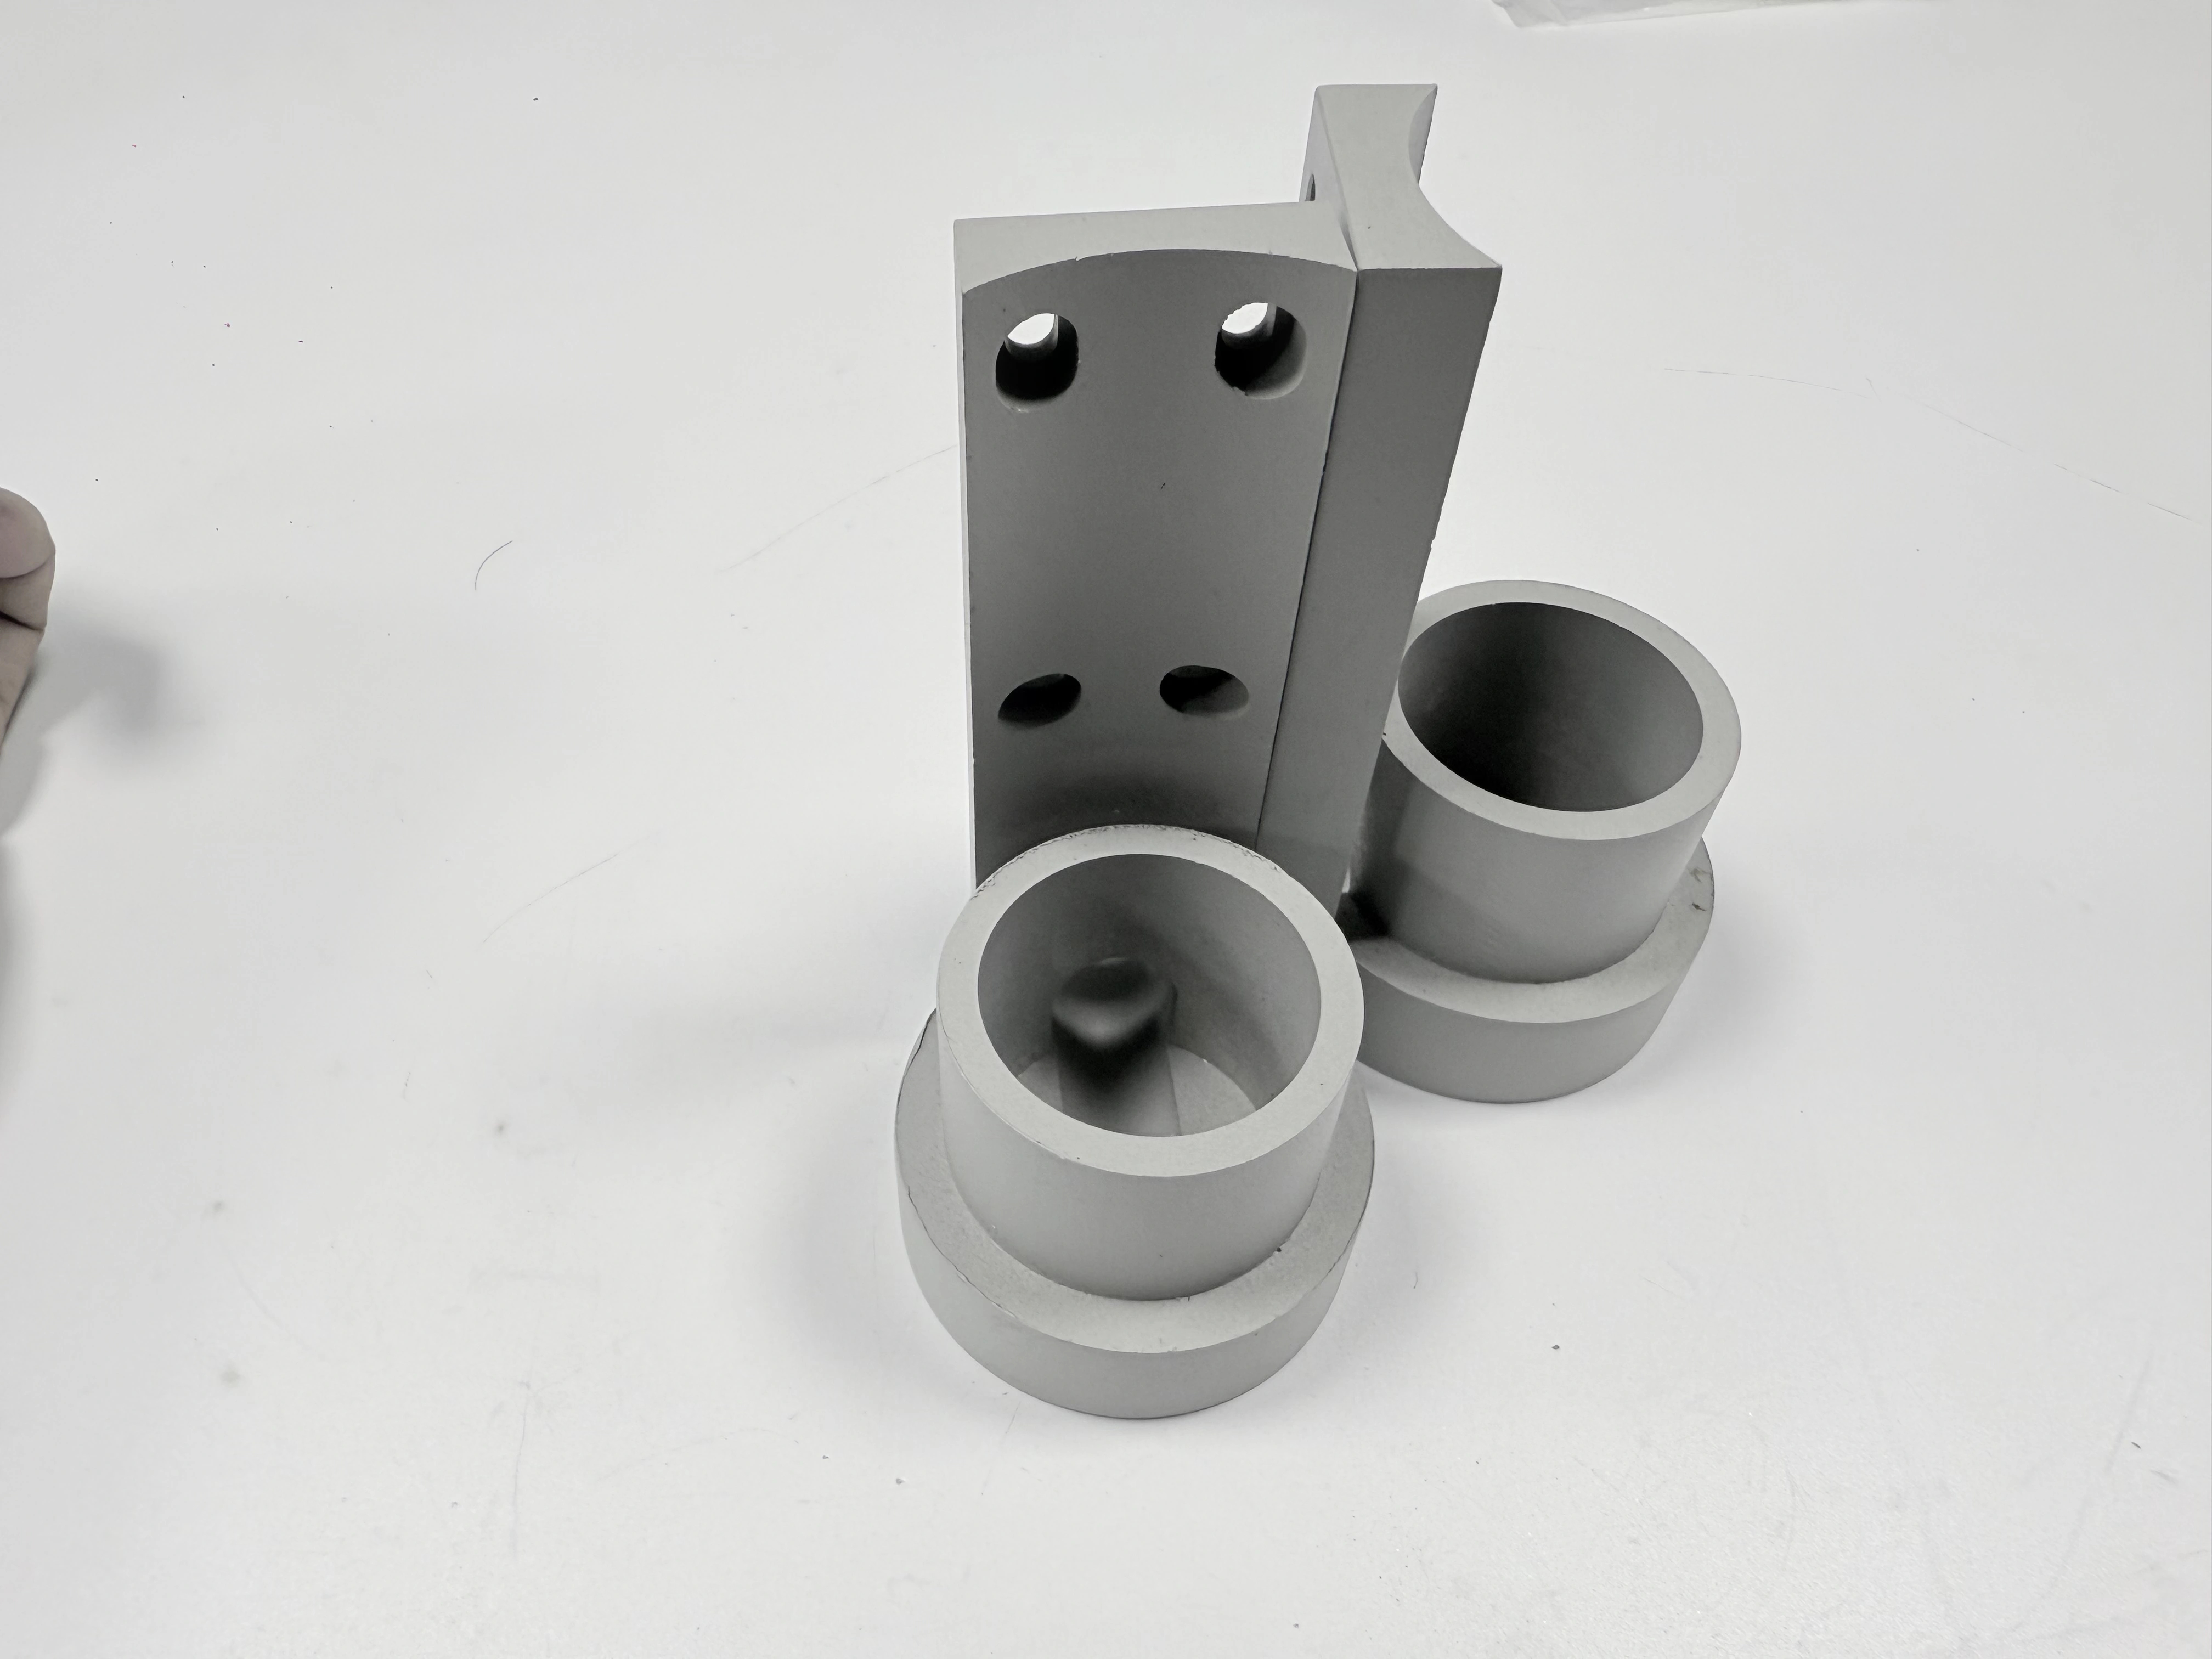
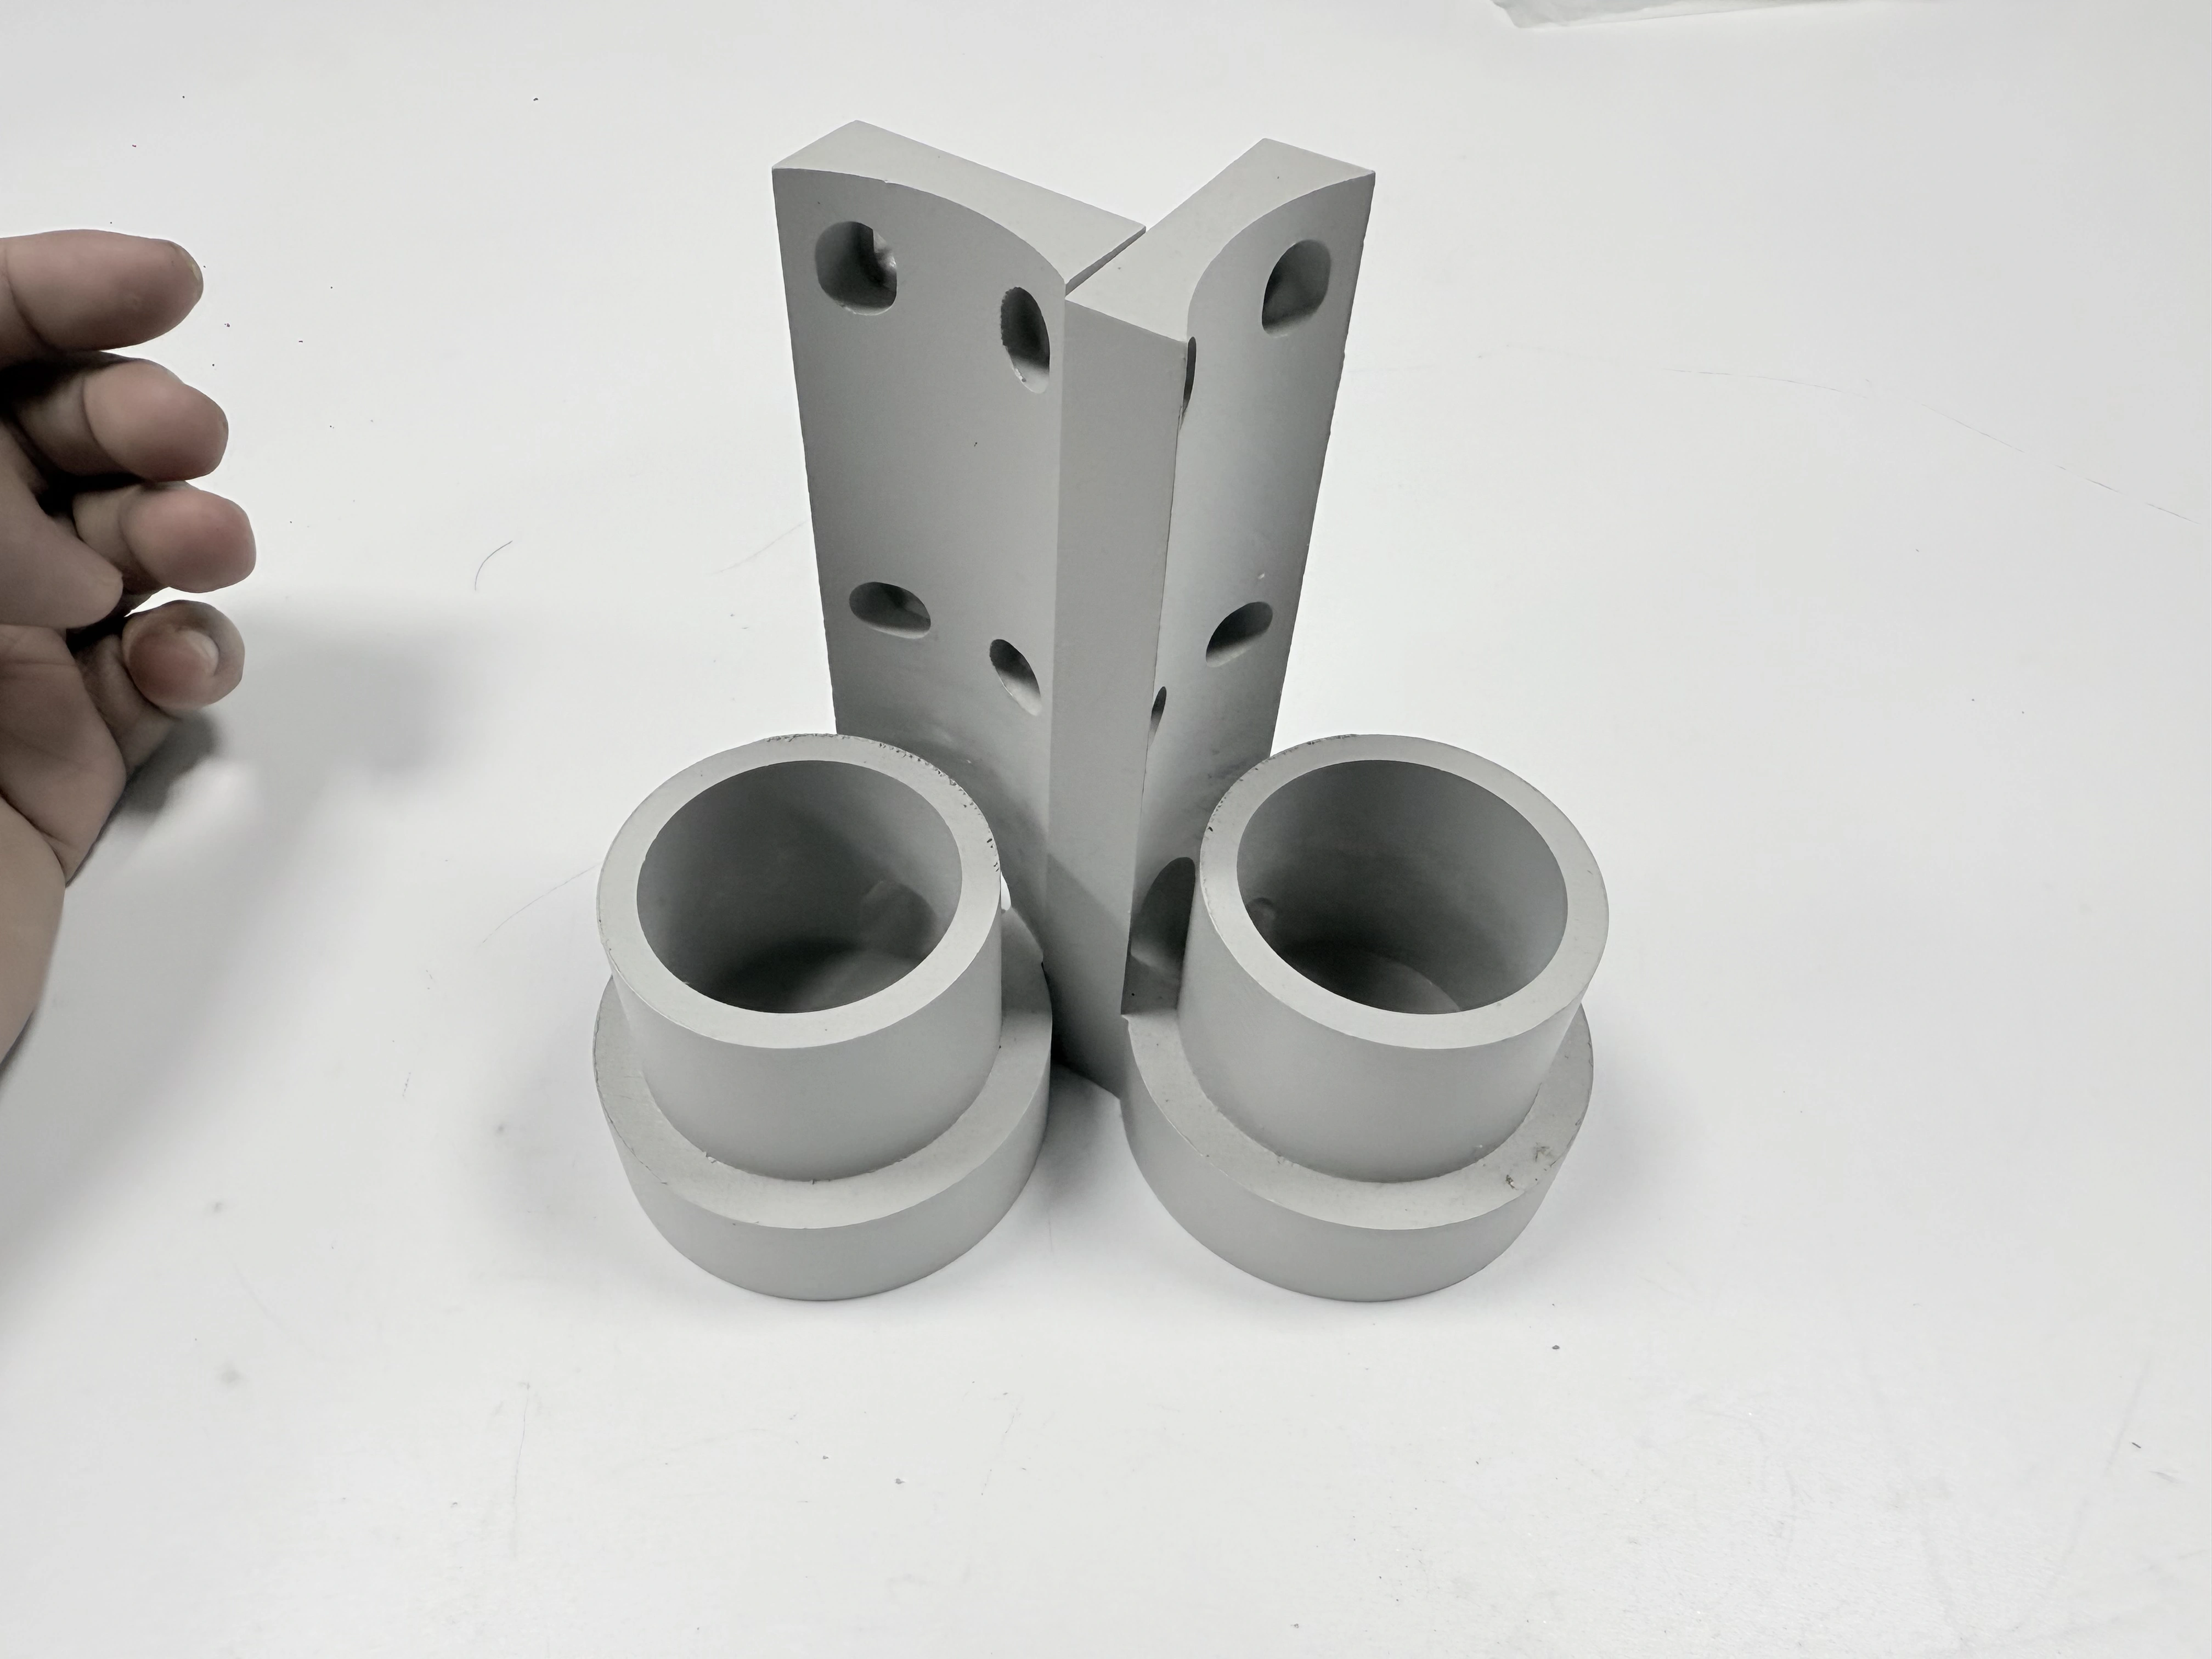
O revestimento em pó CNC é um processo de acabamento controlado no qual uma peça usinada preparada recebe uma camada de pó carregada e um ciclo de cura definido; não se trata simplesmente de uma aparência branca ou colorida. Os compradores devem decidir quais faces, furos, roscas, referenciais, arestas e etiquetas devem permanecer utilizáveis e, em seguida, definir preparação, mascaramento, evidências de espessura de filme, evidências de cura, estado de inspeção e embalagem. O suporte mostrado na imagem apresenta uma superfície de cor clara e um perfil dobrado reconhecível em duas vistas. Essas vistas suportam apenas geometria visível e aparência; não podem comprovar a química do pó, espessura do revestimento, adesão, desempenho de corrosão, temperatura de cura ou material. Uma referência de acabamento de metais pode organizar a discussão do processo, enquanto o desenho e o plano de aceitação controlam a peça entregue.
Defina a Decisão de Revestimento Antes do Orçamento
Comece declarando por que o revestimento em pó está sendo considerado. O objetivo pode ser uma cor especificada, um exterior protegido, isolamento elétrico, uma superfície lavável ou um acabamento visual controlado. Cada objetivo cria diferentes evidências e limites. Um pedido de cor por si só não define espessura de filme, adesão, mascaramento, cobertura de borda, brilho, textura ou resistência ao ambiente do comprador. Escreva o estado do serviço como usinado, rebarbado, limpo, revestido, curado, inspecionado e embalado para que cada fornecedor esteja cotando a mesma entrega.
Mapeie a peça em regiões funcionais e não funcionais. Marque referenciais de posicionamento, furos roscados, ajustes de pressão, furos, superfícies de vedação, superfícies deslizantes, pontos de aterramento, caminhos de drenagem e faces cosméticas. Declare se uma região deve permanecer nua, receber um filme reduzido ou aceitar revestimento com uma tolerância pós-revestimento. Uma referência de usinagem CNC pode ajudar a identificar os recursos usinados, mas não define o requisito de revestimento.
Use as Vistas do Suporte como um Prompt de Escopo
As imagens emparelhadas mostram um suporte dobrado com uma superfície visível de cor clara, recursos de montagem e bordas de diferentes ângulos. Elas confirmam um produto físico comum e uma vista alterada. Não revelam liga, têmpera, pré-tratamento, tipo de pó, espessura de filme, perfil de cura, adesão, vida de corrosão, dimensões ou aplicação. Use as vistas para perguntar onde mascaramento, contato de rack, cobertura de borda e acesso de inspeção são necessários; use documentos controlados para conclusões de engenharia.
Prepare a Superfície Usinada para Revestimento
A preparação determina se o pó pode molhar, aderir e curar no substrato real. Defina a remoção de cavacos, óleo, refrigerante, impressões digitais, óxido solto e resíduos de usinagem. Declare se jateamento, tratamento de conversão, limpeza química ou outra preparação aprovada é permitida, e identifique superfícies que podem ser alteradas por essa rota. A preparação adequada para um exterior amplo pode ser inadequada para um referencial fino, um furo roscado ou uma borda fina.
Registre o substrato e sua condição antes da preparação. Designação do material, calor ou lote, têmpera, dureza quando especificada e tratamento anterior podem influenciar a resposta de limpeza e a mudança dimensional. Não infira o material da cor clara na imagem. Uma referência de seleção de materiais pode enquadrar o que o comprador deve divulgar; o certificado e o desenho permanecem como evidência.
Controle o manuseio entre usinagem e revestimento. Uma peça recém-rebarbada pode coletar óleo de luvas ou ganhar produtos de corrosão durante o armazenamento. Defina transferência coberta, identificação de rack, exposição máxima e o ponto em que uma peça deve ser re-limpa. Se uma peça retorna de um processador externo, mantenha o lote do processador e a inspeção de recebimento conectados à identidade da unidade ou lote.
Escolha o Perfil de Superfície Sem Esconder a Geometria
Um perfil de preparação pode melhorar a ancoragem mecânica, mas também pode alterar uma aresta afiada, um pequeno raio ou um ajuste. Especifique o perfil permitido ou condição visual apenas onde importa, e declare como será verificado. Um olhar visual após o jateamento não prova um perfil numérico, e um valor de perfil de uma região plana não representa uma ranhura estreita ou um recurso roscado. Registre regiões inacessíveis e a evidência alternativa usada ali.
Masque Roscas, Referenciais e Caminhos de Drenagem Deliberadamente
O mascaramento é uma decisão dimensional e funcional, não apenas uma operação cosmética. Identifique furos, furos, roscas, pads de referência, pontos de aterramento, faces de vedação e caminhos de drenagem que devem permanecer claros. Especifique o limite do mascaramento, overspray permitido, borda esfumada e qualquer limpeza permitida após a cura. Uma referência de torneamento pode ajudar a descrever roscas e ombros torneados, enquanto o desenho define a região real de manutenção limpa.
Escolha plugues, tampas, fitas, máscara líquida, dispositivos ou outro método de acordo com geometria e temperatura. Um plugue que sela um furo raso pode deixar pó em um ombro profundo; a fita pode levantar em uma borda; um dispositivo pode cobrir uma superfície de contato, mas criar uma marca de rack. Declare se a máscara é de uso único, como é identificada e como os operadores confirmam a remoção antes da embalagem. Uma orientação de fixação CNC pode enquadrar questões de suporte e acesso sem substituir o mapa de máscara.
Para um recurso roscado ou de ajuste próximo, defina a inspeção após o mascaramento e após a cura. Um calibrador pode revelar interferência, mas não prova que o limite do revestimento está localizado corretamente. Se uma limpeza pós-revestimento ou manual for permitida, defina a remoção máxima e exija uma nova verificação da rosca, referencial ou furo. Preserve a condição revestida original quando o retrabalho altera a evidência.
Planeje o Contato de Rack e a Cobertura de Borda
Cada contato de rack ou gancho cria uma região intencionalmente não revestida ou perturbada. Marque onde pode ocorrer e se é oculta, funcional, cosmética ou eletricamente importante. Um ponto de contato em um referencial de montagem pode mudar o assento; um ponto de contato em uma borda cosmética pode criar uma testemunha visível. Solicite um plano de rack ou um esboço de contato controlado quando a localização afeta a aceitação, e identifique como a peça é orientada durante a pulverização e cura.
As bordas recebem pó de forma diferente das faces largas. Um canto externo afiado pode mostrar cobertura fina ou uma borda de pó arredondada, enquanto um canto interno pode acumular filme extra. Declare se a quebra de borda, raio ou acúmulo de pó é controlado e inspecione a transição sob iluminação definida. Não use uma fotografia para reivindicar cobertura uniforme em todas as bordas.
Controle a Espessura do Filme como uma Stack-Up
A espessura do filme afeta folga, engate de rosca, ajustes de pressão, transferência de calor e textura visual. Defina uma faixa nominal ou uma tolerância específica do desenho somente quando a especificação do revestimento e o método de medição suportarem. Uma única leitura em uma face larga não pode provar a espessura dentro de um furo, em um canto ou perto de uma borda de máscara. Mapeie zonas de medição e declare quais superfícies são excluídas.
Especifique tipo de medidor, calibração, resposta do substrato, número de leituras, localização, orientação e regra de aceitação. Preserve leituras brutas perto de um limite em vez de relatar apenas uma média. Se um medidor não pode alcançar um recesso ou parede fina, registre o limite e use um método alternativo validado ou verificação funcional. Uma referência de inspeção de qualidade pode organizar os campos do relatório, mas não pode estabelecer a especificação do revestimento.
Considere a stack dimensional antes de liberar um ajuste revestido. Adicione a tolerância de revestimento ao tamanho usinado somente quando o comprador definiu o estado do revestimento, ambos os lados da interface e a temperatura de medição. Um furo mascarado antes do revestimento pode permanecer claro, enquanto um furo exposto pode perder folga. Declare se as dimensões são aceitas antes do revestimento, após o revestimento, após qualquer limpeza aprovada ou na montagem.
Separe o Acúmulo de Revestimento da Tolerância de Usinagem
Não transforme uma faixa de espessura de revestimento em uma promessa de tolerância de usinagem. O recurso usinado, preparação, construção de filme, encolhimento de cura e incerteza de medição cada um tem seu próprio limite. Revise uma stack de pior caso para roscas, furos, ranhuras e faces de contato. Se a stack não pode ser fechada com a máscara escolhida e faixa de filme, mude o design ou processo através de uma revisão aprovada em vez de depender de ajuste manual.
Combine Pó e Cura com a Condição de Serviço
Família de pó, brilho, textura, cor, substrato e janela de cura devem ser especificados a partir do ambiente e da superfície funcional. Exposição ao ar livre, produtos químicos de limpeza, calor, abrasão, contato elétrico e aparência podem exigir escolhas diferentes. Um chip de cor identifica a aparência sob sua iluminação controlada; não estabelece resistência química ou vida útil do serviço. Registre o produto de pó aprovado, lote, código de cor, referência de brilho ou textura e qualquer regra de substituição.
A cura é uma condição de tempo e temperatura na peça e no sistema de revestimento, não meramente um setpoint de forno. Declare o requisito de cura aplicável, evidência de temperatura da peça, método de monitoramento, configuração de carga e reação a um ciclo interrompido. Uma referência de tratamento térmico pode distinguir documentação de processo térmico de evidência de cura de revestimento; não pode certificar a cura deste suporte.
Considere seções finas e grossas separadamente. Um canto pesado pode ficar atrás de uma flange fina, enquanto um furo mascarado pode esfriar diferente da face exposta. Registre a localização representativa e a abordagem de sensor ou validação. Se a peça é sensível a distorção ou tensão residual, defina as verificações dimensionais antes e depois do revestimento e identifique o dispositivo de suporte.
Mantenha Critérios de Aparência Mensuráveis
Defina referência de cor, brilho ou textura, iluminação, distância de visualização, ângulo, variação permitida e inspetor quando a aparência importa. Uma comparação visual deve usar uma amostra aprovada ou método de instrumento na mesma condição. Não use uma imagem de tela ou as duas fotografias do produto como padrão de cor. Registre a revisão de referência quando o comprador altera um chip, nível de brilho ou textura aceitável.
Reconheça Modos de Falha de Cobertura e Cura
Inspecione áreas nuas, pinholes, crateras, corridas, casca de laranja, pó preso, bordas finas, contaminação, bolhas e testemunhas de rack de acordo com o risco real. Cada defeito precisa de localização, extensão permitida, método e reação. Um defeito em uma face traseira não funcional pode ser tratado de forma diferente de um defeito em um selo, referencial, ponto de aterramento ou abertura roscada. Não converta uma declaração genérica de “sem defeitos” em uma garantia ilimitada.
Procure sinais de que preparação, contaminação ou cura é a causa, mas não diagnostique apenas pela aparência. Evidência de adesão, resistência a solventes, leituras de espessura e registros de cura respondem a perguntas diferentes. Se um teste é destrutivo, defina o painel de testemunha ou amostra e a relação com peças de produção. Mantenha observações falhas e a identidade do lote afetado.
Quando o retoque é permitido, declare o material, área, limite de mistura, correspondência de cor e reinspeção. O retoque pode alterar espessura, brilho, cobertura de borda ou proteção contra corrosão. Se não for permitido, a reação pode ser contenção, remoção e re-cobertura, substituição, desvio ou um novo teste. Uma referência de rebarbação pode ajudar a distinguir limpeza de borda de retrabalho de revestimento; não autoriza lixar um revestimento.
Construa um Plano de Aceitação Específico de Característica
Mapeie cada característica para um método, estado, amostra, proprietário e reação: limite de máscara, espessura de filme, cor ou brilho, cobertura de borda, contato de rack, evidência de adesão ou cura, dimensões críticas, limpeza, etiquetas e embalagem. Uma inspeção visual não pode provar espessura, e um medidor de espessura não pode provar adesão. Mantenha os tipos de evidência separados, mas conecte-os à mesma unidade ou sub-lote.
Defina o tempo de inspeção. Algumas verificações pertencem antes do revestimento, algumas após a cura e algumas no recebimento ou montagem. Uma rosca mascarada pode ser verificada após a remoção da máscara; um referencial revestido pode exigir um CMM pós-cura ou verificação de dispositivo. Registre temperatura, suporte, instrumento, calibração, operador e estado de limpeza quando influenciam o resultado. Uma referência de inspeção CMM pode enquadrar verificações de localização acessíveis sem provar o revestimento em si.
Para um suporte com recursos de montagem, verifique o padrão de furos, planicidade ou superfícies de assento, condição de borda e qualquer caminho elétrico ou de drenagem separadamente. A imagem mostra o contorno, mas não pode provar essas relações. Se um dispositivo ou montagem de acoplamento é o teste funcional, defina a revisão do dispositivo, condição de força ou torque e resposta de aceitação.
Escolha Amostragem de Risco e Mudança
Verificações de cada unidade podem ser apropriadas para um lote pequeno quando um furo bloqueado impede instalação. A amostragem pode se adequar a cor ou aparência de face larga após um processo estável ser estabelecido. Um novo lote de pó, arranjo de rack, método de mascaramento, carga de forno, rota de preparação ou processador externo cria um novo estado. Exija uma primeira peça ou amostra expandida antes de tratar esse estado como equivalente à execução aprovada.
Controle a Transferência para o Aplicador
Forneça ao aplicador revisões de desenho e modelo, identidade do material, mapa de máscara, limite de preparação de superfície, referência de pó, requisito de cura, zonas de espessura de filme, referência de aparência, plano de inspeção, embalagem e autoridade de mudança. Declare o que o aplicador pode decidir e o que precisa de aprovação do comprador. Uma referência de planejamento de produção CNC pode ajudar a alinhar marcos, mas não substitui uma transferência específica da peça.
Peça ao fornecedor para separar preparação, mascaramento, pó, rack ou dispositivo, monitoramento de cura, inspeção, retrabalho, embalagem, frete e mudanças de engenharia na cotação. Torne visíveis quebras de quantidade e encargos mínimos. Um preço unitário baixo pode omitir plugues, painel de testemunha, leituras de espessura ou embalagem protegida. Compare escopo de aceitação completo em vez de um nome de cor.
Exija aviso antes de mudar produto de pó, lote, cor, brilho, material de máscara, contato de rack, forno, programação de cura, química de preparação, medidor ou embalagem. Identifique unidades afetadas e a evidência de primeira peça após a mudança. Uma referência de embalagem de peças pode enquadrar proteção e questões de etiquetagem enquanto o desenho controla as superfícies funcionais.
Mantenha um Pacote de Revestimento Rastreável
Retenha a revisão ativa, certificado de material, registro de preparação, lote de pó, identificação de máscara e rack, gráfico de cura ou validação, leituras de espessura, referência de aparência, verificações dimensionais, histórico de retrabalho, identidade de embalagem e aprovação. Vincule cada registro a uma unidade, faixa serial, lote ou amostra definida. Preserve unidades falhas e substituídas em vez de relatar apenas o passe final. Uma referência de relatórios de inspeção pode organizar campos se seu URL e escopo forem verificados antes da publicação.
Torne o Escopo do Revestimento em Pó Comparável no RFQ
Forneça arquivos controlados, zonas de revestimento, limites de máscara, material e condição de estoque, dimensões usinadas, limites de preparação de superfície, referência de pó, evidência de cura, método de espessura, padrão de aparência, amostra de inspeção, regra de retrabalho, embalagem, condição de entrega e autoridade de mudança. Peça aos fornecedores que listem inclusões, exclusões, suposições e a evidência retida. Distinga uma cotação apenas de revestimento de um pacote completo de usinagem e acabamento.
Declare se o pedido é protótipo, qualificação, produção, segunda fonte ou fornecimento repetido. Cada propósito pode justificar um painel de testemunha diferente, tamanho de amostra e período de retenção de registros. Não compare propósitos diferentes como se tivessem o mesmo risco. Solicite um pacote de primeira peça editado que mostre o método, estado, resultado e disposição sem exigir receitas proprietárias.
Selecione por Evidência e Capacidade de Reação
Compare fornecedores em controle de máscara, disciplina de preparação, rastreabilidade de pó e lote, monitoramento de cura, acesso de espessura, referências de aparência, planejamento de rack, proteção dimensional, controle de retrabalho, embalagem e notificação de mudança. Uma lista de máquinas ou frase “revestimento em pó incluído” não é evidência. Prefira uma resposta que nomeie limites, proprietários, base de amostra, reação e registros retidos.
Libere a Peça Revestida com Limites Explícitos
Libere quando a revisão ativa, substrato, estado de preparação, mapa de máscara, evidência de pó e cura, zonas de espessura de filme, critérios de aparência, dimensões críticas, base de amostra, condição entregue e regras de reação concordarem. Segure quando uma rosca ou referencial não foi protegido, um medidor não pode alcançar a região exigida, a cura é inferida da temperatura do forno, uma testemunha de rack é indefinida ou o retrabalho apagou o resultado original.
As imagens do suporte são um prompt visual útil, não um certificado. Elas mostram um produto compartilhado de dois ângulos e uma superfície visível de cor clara, enquanto o desenho, registros de revestimento, medições, verificações funcionais e condição de recebimento determinam a aceitação. Mantenha a declaração de liberação ligada às superfícies inspecionadas, estado, unidades e método para que um pedido posterior possa ser comparado sem expandir a reivindicação original.
Esse limite permite que o revestimento em pó sirva tanto à aparência quanto à função sem fingir que a cor sozinha prova durabilidade. A próxima ação do comprador é aprovar o mapa de máscara, espessura, cura, inspeção e controle de mudança antes da produção.
Perguntas Frequentes
Como as Referências Usinadas e Roscas Devem Ser Mascaradas Antes do Revestimento em Pó?
Como a Espessura do Revestimento em Pó Afeta os Ajustes de Peças CNC?
Que Evidência de Preparação de Superfície Apoia a Adesão do Revestimento em Pó?
Como Cor, Cobertura e Marcas de Rack Devem Ser Aceitas em Peças Revestidas?
Quais Registros de Cura e Inspeção Final Pertencem a um Pedido CNC com Revestimento em Pó?
