
Acabamento Usinado: Textura, Rebarbação e Aceitação Funcional
Acabamento Usinado: Textura, Rebarbação e Aceitação Funcional
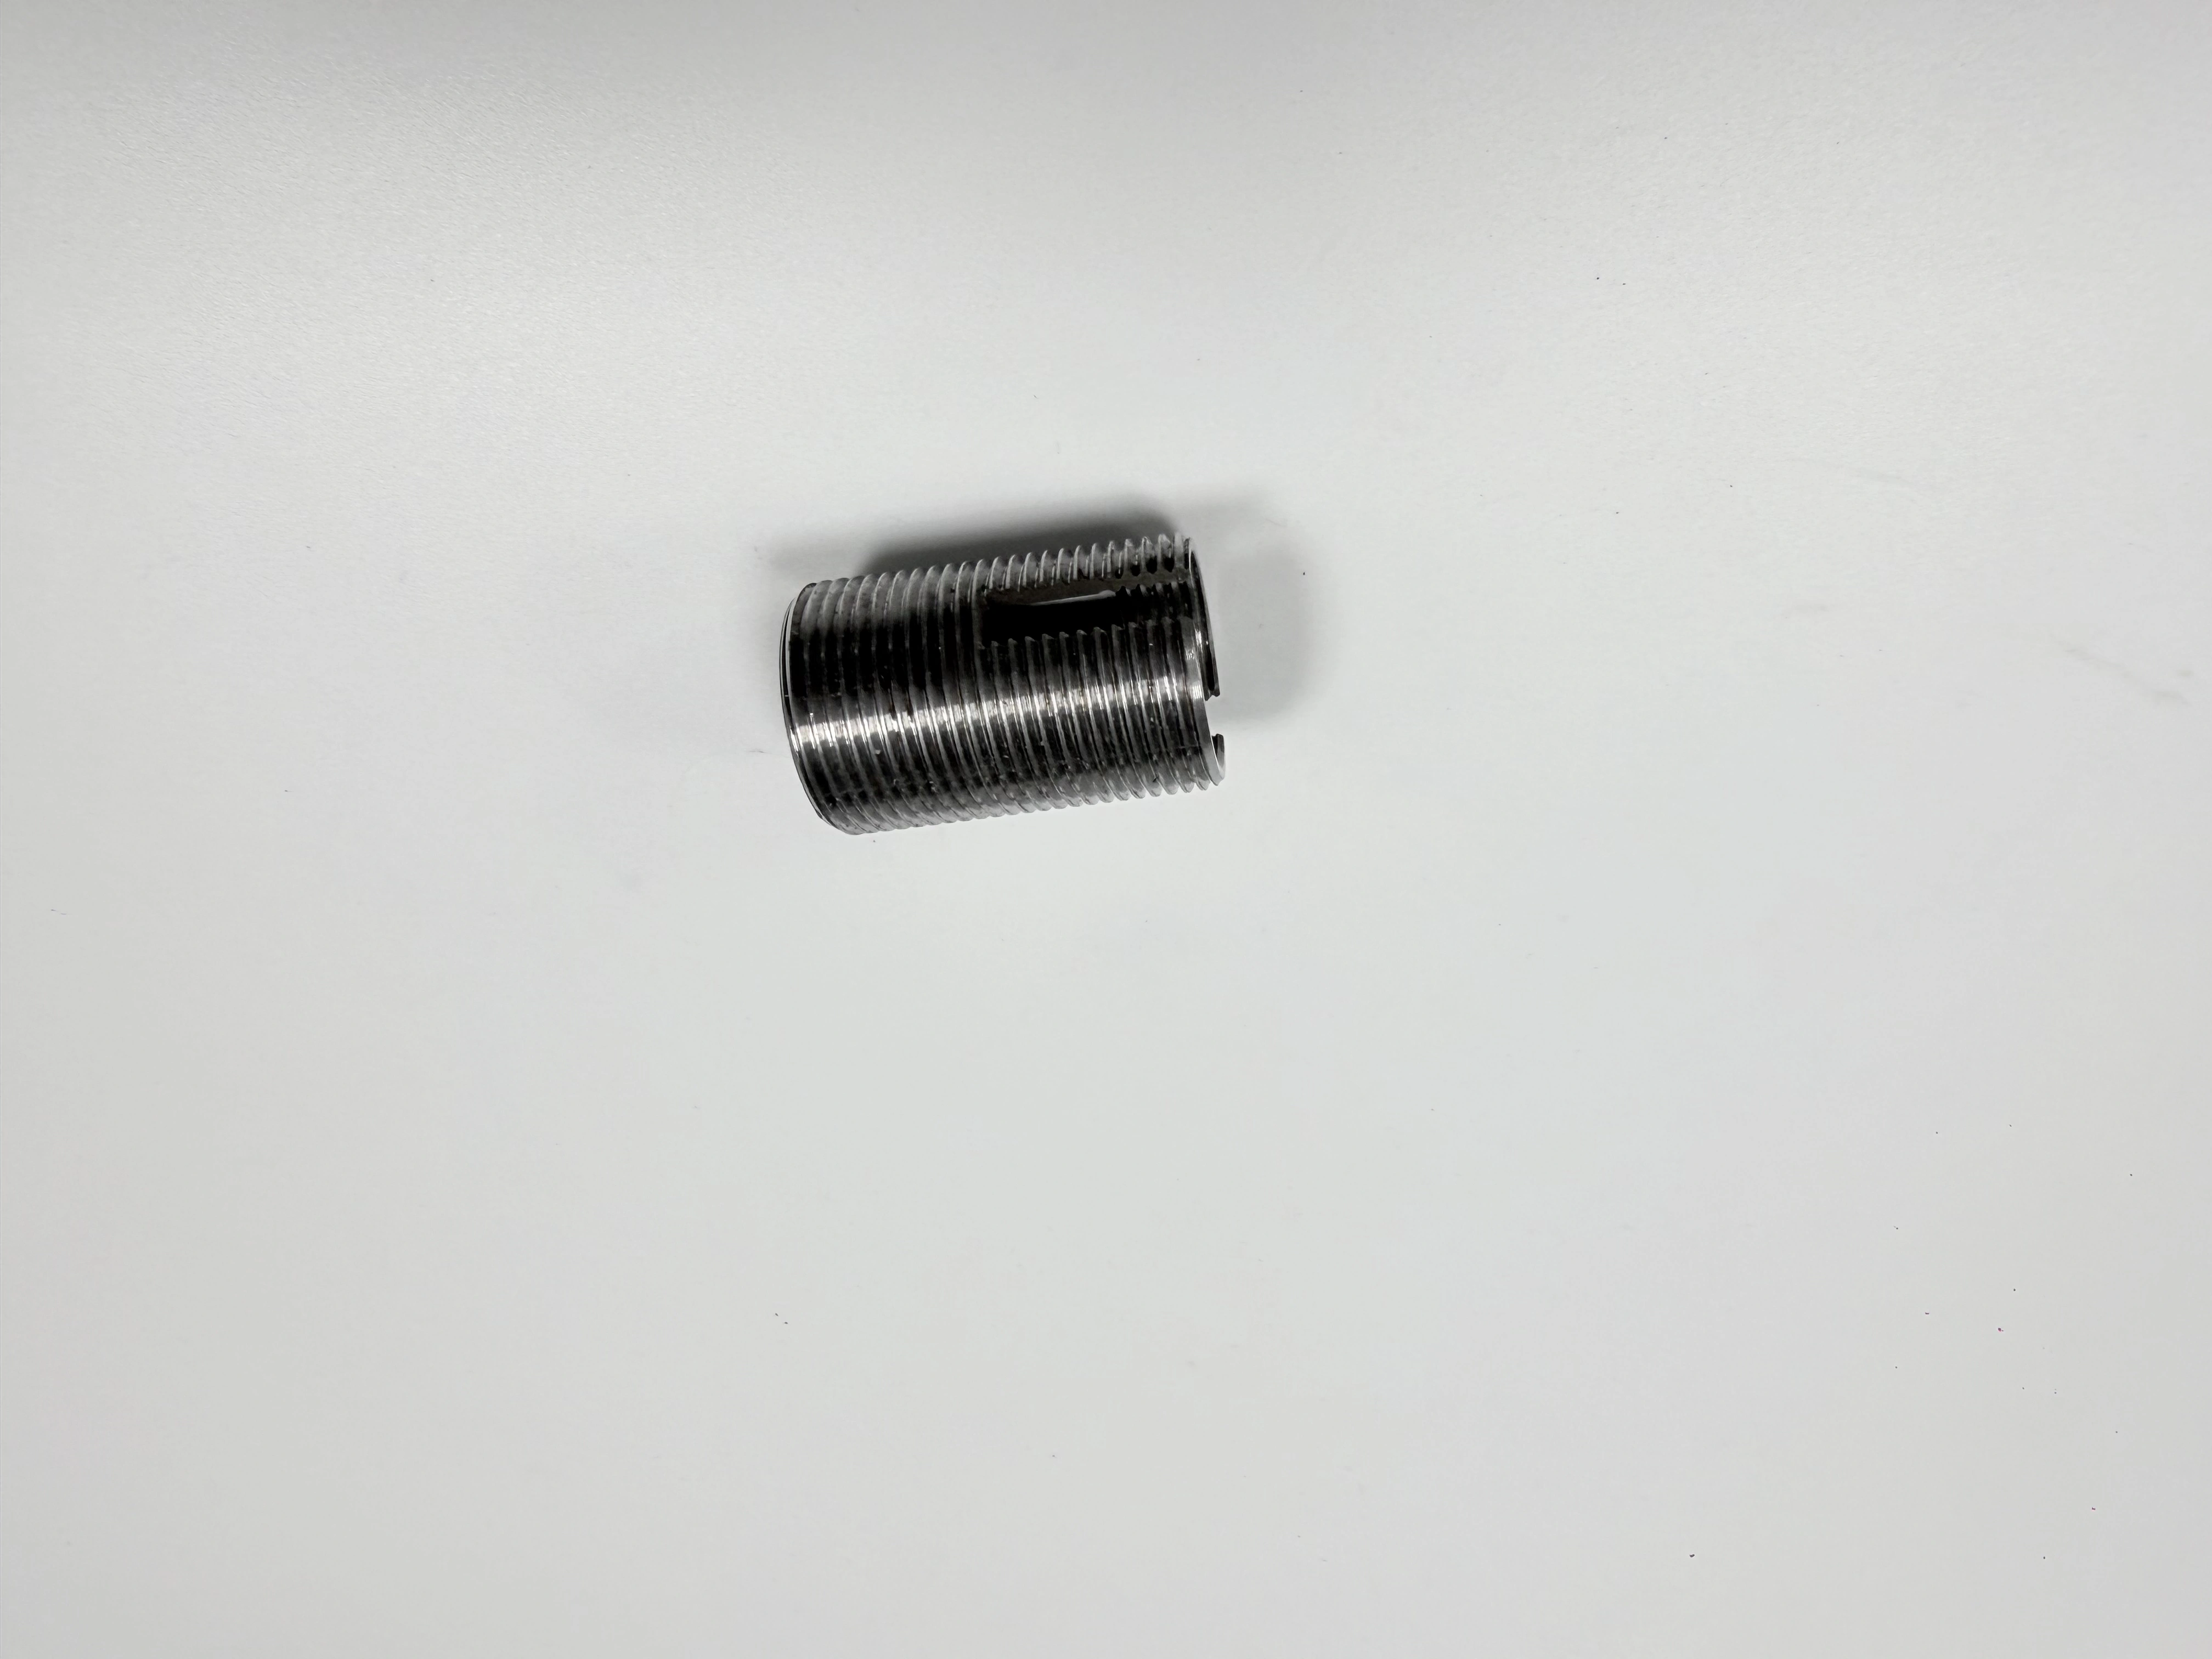
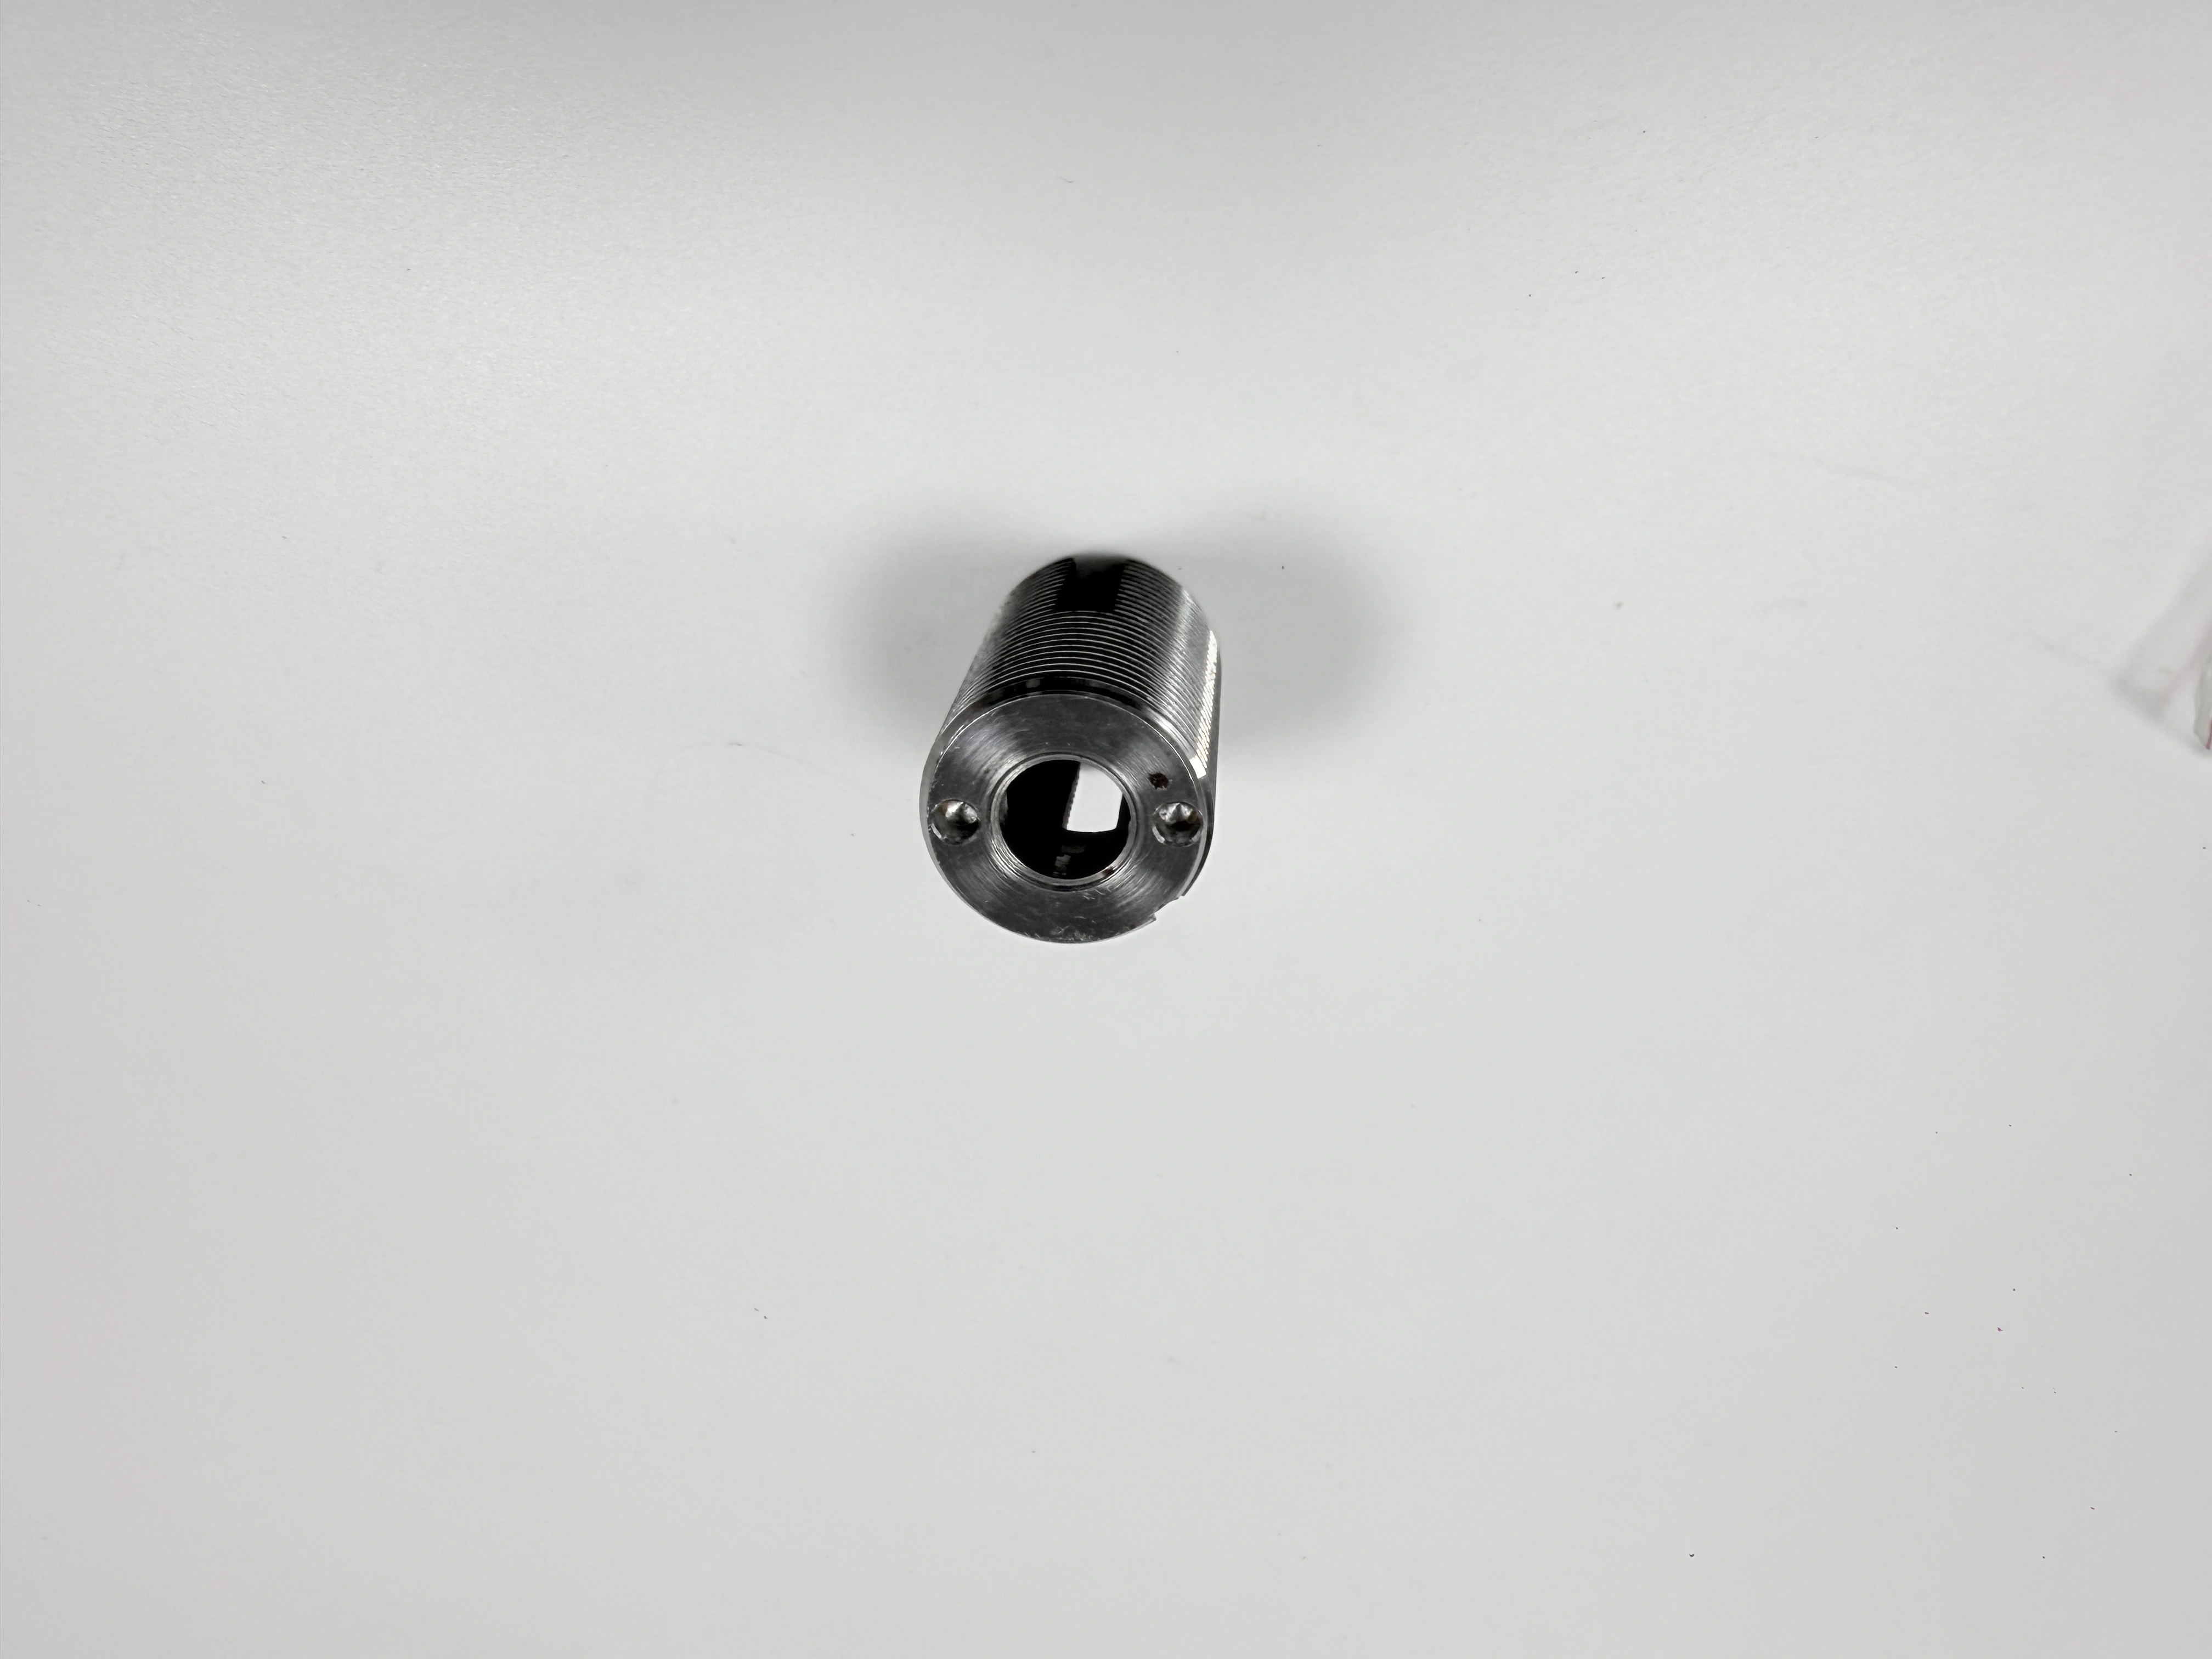
O acabamento usinado descreve o estado da superfície imediatamente após o corte e antes de um revestimento separado ou tratamento decorativo; não define uma rugosidade, rebarba ou aparência universal. Os compradores devem identificar faces funcionais, ranhuras, aberturas, arestas, material, estado da ferramenta, limpeza, medição e condição de entrega antes de aceitar uma peça. A bucha roscada mostrada exibe uma rosca externa, abertura na extremidade e abertura lateral em duas vistas. Essas imagens suportam apenas a geometria e a textura visível; não podem comprovar liga, classe de rosca, rugosidade, tolerância ou aplicação. Uma revisão de acabamento usinado ajuda a converter a aparência em um plano de aceitação auditável.
Defina o Estado Usinado
Declare o ponto em que a peça é considerada como usinada. Pode ser após a passada de corte final, após rebarbação controlada, após lavagem ou após um óleo protetor. Cada escolha altera o que o comprador vê e mede. Identifique se o requisito é visual, numérico, dimensional, funcional ou uma combinação. Uma nota de “acabamento de usinagem padrão” sem estado, local e método deixa o fornecedor e o comprador avaliando peças diferentes. Uma referência de processo de usinagem CNC pode ajudar a organizar essa linguagem de estado.
Crie um registro de superfícies e arestas para faces, furos, roscas, ranhuras, ressaltos e bordas. Marque áreas de vedação, deslizamento, posicionamento, fixação, cosméticas e não funcionais. Especifique quais superfícies precisam de rugosidade, planeza, batimento, ajuste de rosca, controle de rebarbas ou apenas aparência. Uma referência de inspeção de qualidade pode organizar campos, mas o desenho e o plano de aceitação permanecem controladores.
Use as Vistas da Bucha como um Prompt de Geometria
As imagens emparelhadas mostram uma bucha roscada cilíndrica com rosca externa, abertura na extremidade e um recurso de acesso lateral em diferentes ângulos. Elas confirmam o mesmo produto físico e uma vista alterada. Elas não revelam material, classe de rosca, passo, rugosidade, tolerância, pressão, carga ou aplicação. Use as vistas para perguntar sobre proteção da rosca, remoção de rebarbas, acesso e medição; use documentos controlados para conclusões de engenharia.
Separe a Função da Aparência
Uma rosca pode precisar de ajuste e proteção do topo do filete, um furo pode precisar de tamanho e superfície, e uma face da extremidade pode posicionar um componente de acoplamento. Uma marca espiral visível pode ser aceitável em um exterior não funcional, mas inaceitável em uma superfície de vedação. Declare a condição de acoplamento, lubrificante, temperatura, pré-carga e sequência de montagem quando eles alterarem a aceitação. Não substitua uma aparência polida por um cheque funcional definido. Para faces de suporte fresadas ou rasgos, uma referência de fresamento CNC pode enquadrar questões de acesso sem definir um limite de acabamento.
Para uma bucha roscada, distinga diâmetro maior, diâmetro menor, diâmetro de passo, avanço, batimento, localização do ressalto, abertura, porta lateral e quebra de aresta. Um calibrador de rosca pode mostrar o engajamento sob sua própria condição, mas não pode provar todas as relações geométricas. Uma referência de torneamento pode enquadrar operações de rosca e face; não pode estabelecer a classe necessária sem uma especificação controlada.
Escreva a sequência de aceitação na mesma ordem em que a bucha é usada. Confirme a limpeza da abertura antes de inserir uma peça de acoplamento, verifique o engajamento da rosca antes de aplicar torque e avalie o ressalto ou face da extremidade após o componente ser assentado. Se um check for realizado apenas após uma limpeza agressiva ou rebarbação manual, registre esse estado porque pode não representar a condição entregue. A sequência ajuda a separar um defeito dimensional de um efeito de manuseio ou montagem.
Mantenha as expectativas cosméticas estreitas. Uma marca de torneamento consistente em um diâmetro externo pode ser aceitável enquanto uma rebarba levantada na abertura lateral não é. Uma superfície escurecida ou oleada pode mudar a aparência sem mudar a função, mas também pode esconder uma cavaco. Especifique quais características visuais acionam a contenção e quais são informativas. Isso evita que os operadores polam uma peça para atender a uma preferência de aparência não declarada.
Proteja as Roscas Durante o Acabamento
Rebarbação, escovação, lavagem, revestimento e embalagem podem danificar ou contaminar uma rosca. Defina rebarba permitida, condição do topo do filete, entrada, mascaramento, limpeza e embalagem protetora. Declare se uma rosca é inspecionada antes ou depois do revestimento e se um plugue, anel ou componente de acoplamento é usado. Se uma rosca for retrabalhada, preserve o resultado original e identifique a unidade.
O desgaste da ferramenta, a evacuação de cavacos, a geometria do inserto, o refrigerante e a condição do estoque afetam a forma e a superfície da rosca. Registre ferramenta, programa, configuração e gatilho para mudança. Um resultado de ferramenta nova não representa automaticamente unidades posteriores feitas após o desgaste. Uma referência de rosqueamento pode descrever opções de medição, mas a classe de aceitação e o método permanecem específicos da peça.
Meça a Textura com Direção e Contexto
Quando a rugosidade importa, declare parâmetro, direção, corte, filtro, comprimento de avaliação, instrumento, amostra e estado. Uma leitura em um diâmetro externo pode não representar uma face da extremidade, furo ou flanco de rosca. Um estilete pode não alcançar uma raiz; um método óptico pode ser sensível à reflexão ou ao óleo. Registre regiões acessíveis e limites em vez de implicar cobertura total da superfície.
Preserve traços brutos ou valores quando próximos de um limite. Registre identidade do instrumento, resolução, calibração, operador, temperatura, suporte, limpeza e tempo. Não arredonde um valor limítrofe para uma aprovação. A evidência de rugosidade não prova planeza, batimento, dureza, material ou ajuste de rosca.
Planeje o acesso antes de selecionar o instrumento. A face da extremidade pode aceitar um traço reto, enquanto uma rosca externa ou abertura lateral requer um dispositivo diferente ou uma vista óptica. Um estilete que ponteia um topo de filete e uma raiz pode subestimar um defeito local. Registre o segmento medido e evite extrapolá-lo para toda a rosca. Se o requisito é um ajuste funcional, combine o traço com uma verificação de acoplamento ou calibrador definida.
Use leituras repetidas para detectar variação de método, não para fazer a média de um valor ruim. Se duas leituras discordarem, revise direção, suporte, limpeza, temperatura e posicionamento do operador. Preserve ambos os resultados e a investigação. Um lote pequeno pode revelar uma mudança de processo, mas não pode provar um índice de capacidade de longo prazo sem um estado definido e amostra suficiente.
Use Referências Visuais com Cuidado
Um comparador visual pode apoiar a aceitação cosmética quando seu material, estado de processo, iluminação, distância de visualização e marcas permitidas são controlados. Não pode provar uma raiz de rosca oculta ou rugosidade numérica. Registre a revisão da referência e o inspetor. Se os operadores discordarem, defina um método medido ou amostra aprovada em vez de fazer a média de opiniões.
Quando o comprador alterar a amostra de referência, preserve o identificador da amostra anterior e note a data de vigência. Uma nova amostra pode mudar a aceitação da aparência mesmo quando o processo de corte não muda. Trate-a como uma revisão de aceitação controlada e decida se as unidades existentes precisam de reinspeção.
Controle Rebarbas e Quebras de Aresta
Defina quebra de aresta, raio, direção da rebarba, entalhe, risco e limites de aresta afiada para superfícies funcionais e cosméticas. Uma abertura lateral pode precisar de uma entrada controlada, enquanto uma face da extremidade pode precisar de remoção mínima para preservar a localização. A rebarbação manual pode alargar uma abertura ou danificar uma rosca. Declare método, arestas acessíveis, inspeção e reação.
Inspecione antes e depois de lavagem, revestimento, oleação e montagem quando eles mudarem a condição entregue. Um check visual pode identificar uma rebarba, mas não pode provar um raio ou classe de rosca. Registre observações originais e retrabalhadas. Uma referência de rebarbação pode enquadrar métodos sem estabelecer o limite de aceitação.
Proteja a entrada da rosca e a aresta ao redor da abertura lateral contra rebarbação excessiva. Uma lima ou abrasivo pode remover uma rebarba e também alterar um chanfro, reduzir a espessura da parede ou mudar um caminho de fluxo. Defina a remoção máxima permitida e a inspeção que a detecta. Se uma rebarba for removida manualmente, identifique o operador, método, unidade e reinspeção. Uma peça de reposição deve reter o registro de falha original.
Verifique Recessos e Aberturas Laterais
Recessos e aberturas laterais podem reter cavacos, resistir a uma sonda ou receber rebarbação irregular. Declare profundidade, aresta, rosca, limpeza e acesso de inspeção. Se a abertura lateral se conecta a uma passagem ou limite de pressão, defina o teste funcional e a evidência separadamente do acabamento visual. A imagem mostra uma abertura, mas não pode provar uma passagem, vedação ou classificação de pressão.
Mantenha o Estado do Material e da Ferramenta Rastreável
Designação do material, têmpera, dureza, condição do estoque, tensão residual e temperatura afetam textura, rebarbas, desgaste da ferramenta e dimensões. Registre certificado e identidade de calor ou lote. Não infira liga ou dureza da aparência prateada nas imagens. Se uma substituição for proposta, identifique quais conclusões de acabamento e geometria transferem e quais precisam de um novo teste.
Registre ferramenta, inserto, programa, refrigerante, suporte, fixação e operação para o estado aceito. Uma inversão de configuração ou substituição de ferramenta cria um novo estado que pode exigir uma verificação de primeira peça. Mantenha a medição e os registros de material vinculados a unidades ou sub-lotes.
Os registros de material e ferramenta também devem identificar a entrada de estoque e o estado da superfície em cada operação. Se a bucha for cortada de um remanescente ou de um têmpera diferente, o mesmo caminho de ferramenta pode produzir uma rebarba ou acabamento de rosca diferente. Uma referência de seleção de material pode enquadrar as questões; o certificado, identidade de calor e resultado medido permanecem a evidência.
Controle Temperatura e Limpeza
Meça após a condição definida de estabilização e limpeza. Uma bucha quente, película de óleo, cavaco ou resíduo de lavagem pode mudar o engajamento da rosca, rugosidade ou tamanho da abertura. Declare temperatura ambiente e da peça, secagem, suporte, lubrificante e tempo. Se um revestimento seguir a usinagem, defina verificações antes e depois e aceitação do estado entregue.
Construa um Plano Específico de Características
Inspecione ajuste da rosca, tamanho da abertura, localização da face da extremidade, abertura lateral, batimento, superfície, rebarba e limpeza separadamente quando eles impulsionam a função. Declare datum, instrumento, método, amostra, unidade, suporte, temperatura e reação. Um calibrador de rosca não prova o batimento; um traço de rugosidade não prova a forma da rosca; um check visual não prova o material.
Inclua uma revisão explícita de handoff antes de embalar. Reconcilie resultados de rosca e abertura com a revisão ativa, lote de material, configuração e requisitos de estado entregue. Se um certificado, medição ou etiqueta discordar, segure a unidade e identifique o proprietário. Uma breve reconciliação evita que uma bucha de aparência acabada seja liberada com uma cadeia de evidência incompleta. Uma referência de inspeção CMM pode ajudar com evidência de localização quando o recurso é acessível a esse método.
Verificações de cada unidade podem ser justificadas para um lote pequeno quando uma única falha de bucha bloqueia a montagem. Amostragem pode ser adequada para textura externa de menor risco após um estado estável ser mostrado. Uma mudança de ferramenta, fixação, material, limpeza ou processo externo cria uma nova população. Vincule cada resultado à identidade e estado.
Use um registro de características que mapeie rosca, abertura, face, recurso lateral, aresta e superfície para método, datum, estado, amostra e proprietário. O registro pode mostrar que um calibrador de plugue cobre o engajamento enquanto um CMM ou método óptico cobre localização e perfil. Também pode expor um check ausente antes que o embarque seja embalado. Mantenha o registro com o relatório de inspeção e registro de mudanças.
Torne a Incerteza e o Acesso Visíveis
Revise alinhamento, adequação do instrumento, calibração, suporte, temperatura e repetibilidade perto de um limite. Se uma raiz de rosca ou abertura lateral for inacessível, declare o método alternativo e o limite. Um check de montagem funcional adiciona evidência, mas não substitui um requisito não medido. Preserve leituras brutas e valores falhos.
Sequencie a Usinagem para Proteger o Acabamento
Planeje desbaste, rosqueamento, mandrilamento, faceamento, rebarbação, lavagem e inspeção para que superfícies críticas permaneçam suportadas e acessíveis. Deixe estoque controlado para uma relação final quando necessário. Após uma inversão, verifique novamente o recurso de transferência. Registre operação, datum, acesso da ferramenta, suporte e ponto de inspeção no mapa do processo.
Revestimento externo, passivação ou montagem podem alterar uma rosca, abertura, aresta ou superfície. Registre processador, especificação, lote, mascaramento, dimensões antes e depois e condição entregue. Uma referência de acabamento pode enquadrar mudanças de processo, mas não pode certificar o estado final desta bucha. Se o pedido faz parte de uma liberação mais ampla, planejamento de produção CNC pode ajudar a manter a transição de estado visível.
Planeje um handoff limpo entre corte e acabamento. Remova cavacos sem danificar a rosca, mantenha unidades segregadas e identifique a condição na qual a primeira peça é aprovada. Se um processador externo mudar uma dimensão ou superfície, repita o check afetado antes da liberação. Um certificado suporta o trabalho declarado do processador dentro do escopo; não substitui uma medição do estado entregue.
Segure a Primeira Peça
Aprove uma primeira peça contra a revisão congelada antes de liberar o lote. Confirme ajuste da rosca, abertura, recurso lateral, relação da face, rebarba, superfície e condição pós-processo. Registre material, ferramenta, configuração, instrumento e proprietário. Uma aprovação de primeira peça não libera unidades posteriores após uma mudança não documentada.
Torne o Escopo do Acabamento Comparável no RFQ
Forneça revisões de desenho e modelo, superfícies funcionais, requisitos de rosca e abertura, referência de rugosidade ou visual, critérios de aresta e rebarba, material, limite de ferramenta ou processo, inspeção, amostra, processamento externo, limpeza, embalagem, registros e autoridade de mudança. Peça aos fornecedores que separem acabamento, rebarbação, calibradores, inspeção, revestimento, limpeza, embalagem, frete e mudanças de engenharia.
Declare quebras de quantidade e suposições. Uma quantidade maior pode usar uma ferramenta dedicada, fixação, amostra reduzida ou rota de limpeza diferente. Um desconto por unidade não é prova de que o mesmo acabamento é estável. Solicite um formato de primeira peça redigido e formato de reação.
Peça aos fornecedores que separem o custo de calibradores de rosca, leituras de rugosidade, rebarbação manual, limpeza, óleo protetor, revestimento, embalagem e reinspeção. Se a bucha exigir uma fixação especial para proteger a rosca ou abertura lateral, mostre essa linha e sua condição de reutilização. Um orçamento transparente permite que o comprador escolha um estado de acabamento sem remover silenciosamente evidências.
Examine a Evidência de Superfície
Compare fornecedores em estado da ferramenta, proteção da rosca, método de rebarbação, direção de medição, instrumento, rastreabilidade de material, limpeza, handoff de processo externo, embalagem e regras de reação. Uma lista de máquinas ou frase “acabamento usinado incluído” não é suficiente. Prefira uma resposta que declare limites, proprietários, base de amostra e evidência retida.
Peça um formato de primeira peça redigido mostrando a localização da superfície, método, estado, resultado e disposição. Isso revela se o fornecedor pode preservar evidências sem exigir detalhes de processo proprietários.
Libere o Estado Usinado com Limites
Libere quando cada superfície e aresta funcional tiver um requisito, método, estado, amostra, proprietário e reação, e quando material, ferramenta, configuração, inspeção, processamento externo, limpeza e embalagem concordarem. Segure quando “usinado” for indefinido, uma rosca for julgada apenas visualmente, uma ranhura for inacessível ou uma passada de retrabalho apagar o resultado original.
O acabamento usinado é uma descrição útil somente quando está ligado à superfície, estado de processo e evidência que o comprador aceitará. As imagens emparelhadas da bucha mostram roscas, aberturas e textura visível de duas vistas apenas. Deixe o desenho, registro de material, histórico de ferramenta e configuração, medições, check funcional e condição de recebimento determinarem se deve aceitar, revisar ou adicionar uma operação de acabamento.
Mantenha a declaração de liberação ligada às superfícies inspecionadas, estado, amostra e método para que um pedido posterior possa ser comparado sem expandir a reivindicação original. No embarque, orientação de embalagem protetora de peças pode ser usada para registrar como roscas e aberturas foram protegidas, enquanto a decisão de aceitação permanece ligada ao registro de inspeção.
Registre o momento da aceitação com tanto cuidado quanto o valor da aceitação. Uma bucha aprovada antes da lavagem, após a oleação ou após um processo externo pertence a um estado de evidência diferente. Anote a revisão, identidade da unidade, temperatura, suporte e operador na liberação, depois preserve qualquer reinspeção posterior como um evento separado. Este pequeno registro de tempo mantém uma decisão de acabamento visível ligada à condição que o comprador realmente recebe.
Esse limite mantém “usinado” útil para decisões de engenharia e compras.
FAQ
