Étude de cas : fabrication et inspection d'un vilebrequin nitruré
Étude de cas : fabrication et inspection d'un vilebrequin nitruré
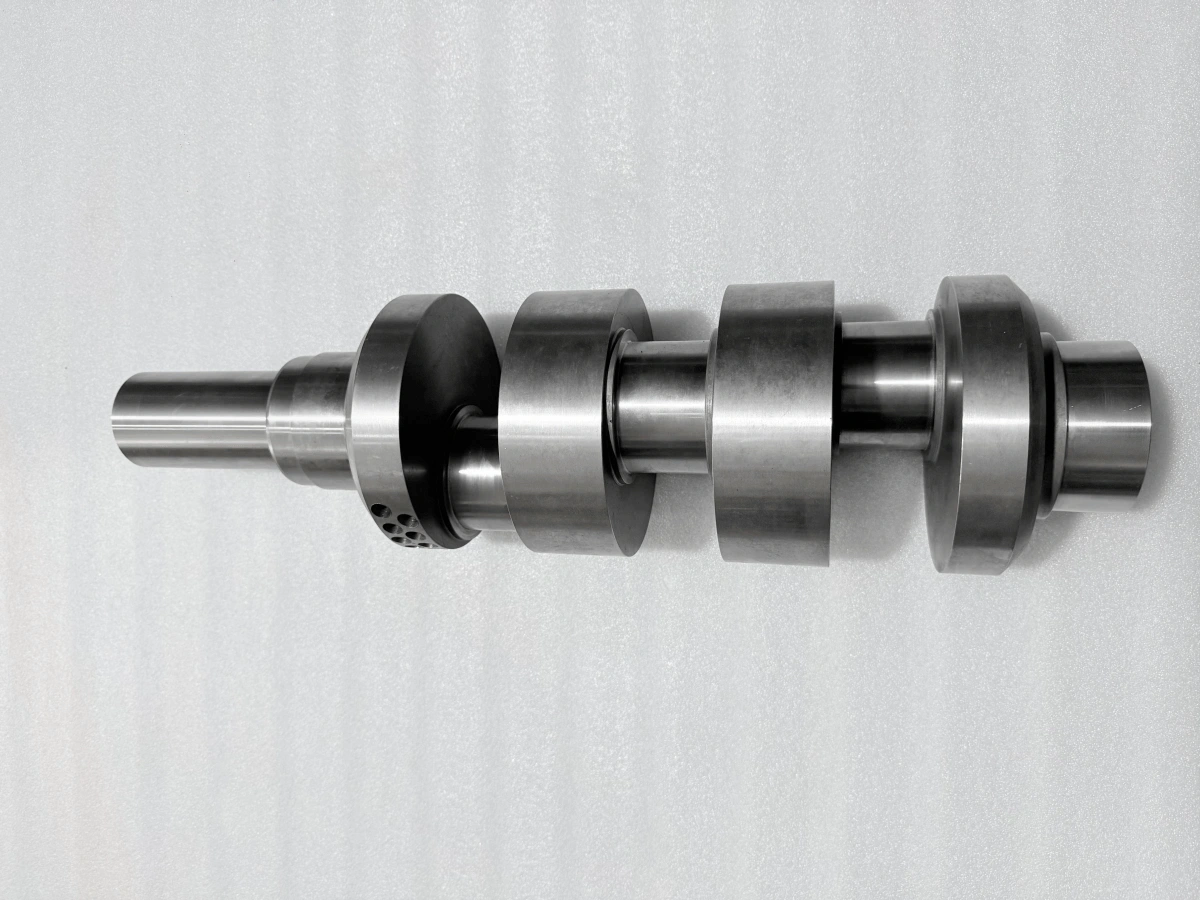
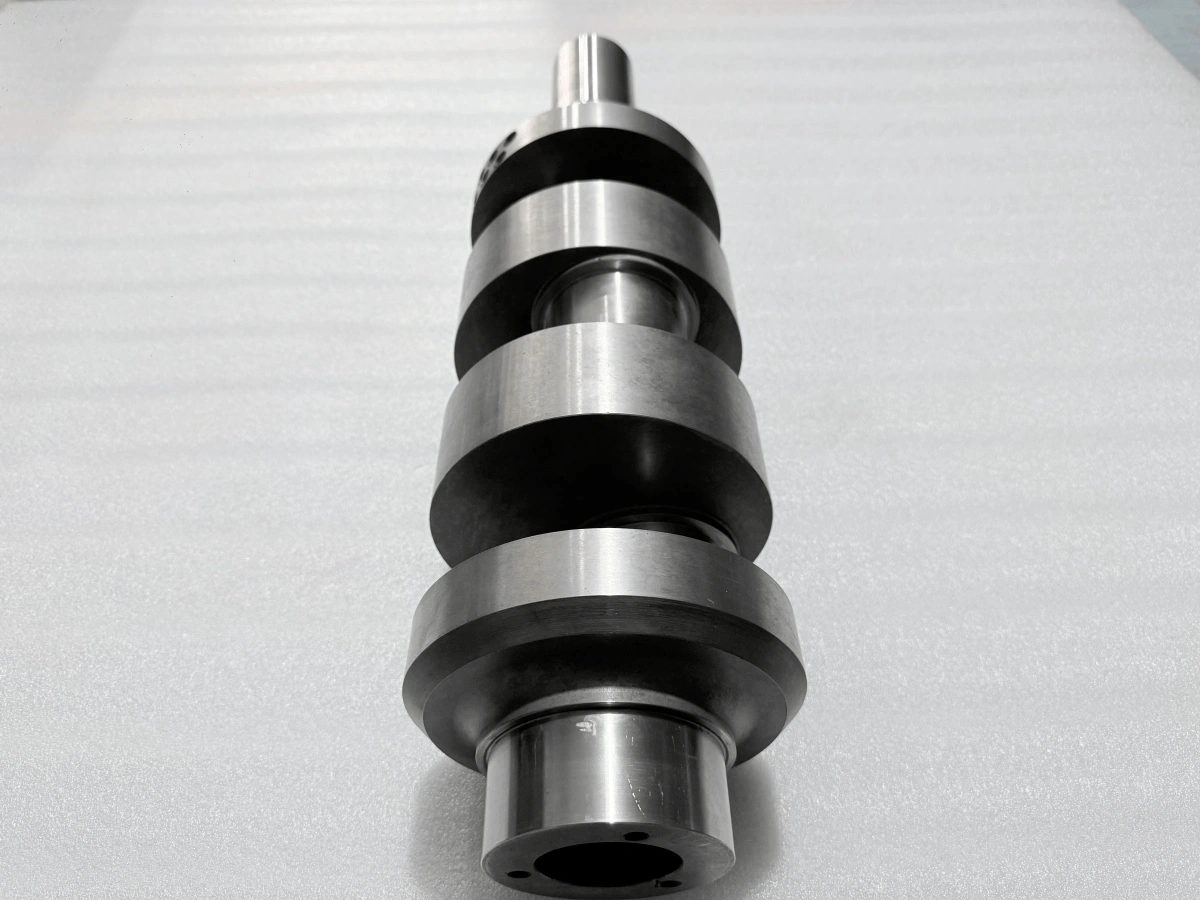
Ce projet de production d'énergie portait sur un vilebrequin en acier allié nitruré sur mesure, dont les tourillons, les manetons, les surfaces traitées et les enregistrements d'inspection devaient être gérés au sein d'une seule gamme de fabrication connectée. Le défi technique ne se limitait pas à l'usinage d'une forme complexe. L'identification du matériau, la continuité des références, l'enlèvement de matière par étapes, la nitruration, la rectification conditionnelle ultérieure et les transferts documentaires influençaient tous les travaux ultérieurs. La gamme définissait les contrôles de conception pour ces interfaces, et les échanges écrits du projet ont consigné les clarifications sur le matériau et le traitement qui ont effectivement été convenues.
Dans cette étude de cas d'usinage CNC de vilebrequin, nous nous concentrons sur les transferts qui relient l'usinage, le traitement et l'inspection. Un transfert planifié doit définir l'état de la pièce entrante, le schéma de référence, le stock restant et l'enregistrement requis. Sur cette commande, l'examen du matériau et la discussion sur la nitruration ont produit des décisions écrites que la gamme de fabrication pouvait reporter dans les instructions ultérieures.
Périmètre du projet de vilebrequin pour la production d'énergie
Le vilebrequin combinait un axe de rotation principal avec des manetons décalés, de sorte qu'une surface individuelle précise ne représentait qu'une partie du problème de fabrication. La position et l'orientation des caractéristiques associées devaient suivre des références communes depuis l'usinage jusqu'au traitement et à l'inspection. Le périmètre du projet reliait donc le contrôle des matériaux, l'usinage d'ébauche et de semi-finition, la préparation à la nitruration, la finition éventuelle après traitement, la mesure dimensionnelle, les enregistrements d'état de surface, l'examen non destructif et la documentation d'équilibrage dynamique.
Examen des matériaux et mise en place de la traçabilité
L'exigence d'achat référençait initialement l'AISI 414. Après examen du certificat matière fourni, le client a donné son approbation écrite pour le 42CrMo selon GB/T 3077 sur cette commande. Neway a traité cette décision comme spécifique au projet. Elle ne transformait pas les deux spécifications en une règle de substitution générale, et elle ne supprimait pas la nécessité d'aligner la nuance de matériau, la forme du produit, l'état de livraison et la gamme de fabrication.
Le certificat matière enregistrait le 42CrMo avec les identifiants de coulée et de production ainsi que les données d'essai à l'appui. La correspondance technique identifiait également la nécessité de relier le stock alloué à la commande et à la fiche de fabrication. C'est la chaîne de traçabilité pratique : décision matériau approuvée par le client, certificat source, identification physique du stock, enregistrement des opérations internes et index des rapports reliant les documents.
Gamme de fabrication à étapes contrôlées
Le guide de fabrication décrivait une gamme multi-étapes avec des points HOLD et WITNESS autour de l'examen des matériaux, de l'usinage par étapes, de la nitruration, de la finition conditionnelle et de l'inspection. Un point HOLD exige l'examen spécifié avant que le travail ne continue. Un point WITNESS identifie une activité à observer selon l'accord d'inspection convenu. La gamme doit préciser les règles de notification, de présence et de continuation pour chaque point, en particulier lorsque le traitement ou l'inspection implique une autre organisation.
Pour chaque transfert, la gamme doit identifier la révision du plan en vigueur, l'état de la pièce, la référence de datum, la stratégie de stock restant, les surfaces protégées, le document requis et le responsable de la décision suivante. Une brève entrée dans la fiche de fabrication au bon stade est plus utile qu'un long résumé rédigé après coup. Elle donne aux équipes d'usinage, de traitement, de rectification et d'inspection le même point de référence et réduit le risque qu'un groupe travaille à partir d'une hypothèse antérieure.
Contrôle des datums tout au long de l'usinage CNC
Les tourillons principaux et les manetons décalés ne peuvent pas être gérés comme des caractéristiques cylindriques indépendantes. Selon la gamme, l'axe de datum principal serait établi à partir des surfaces de tourillons désignées, tandis que les références axiales et angulaires reporteraient la position des manetons à travers les montages ultérieurs. Lorsqu'un montage change, les opérateurs doivent rétablir ces références à partir des caractéristiques de datum contrôlées au lieu de copier une coordonnée machine de l'opération précédente.
L'enlèvement de matière doit être divisé entre les étapes d'ébauche et de semi-finition afin que l'arbre conserve un stock de support et de correction à mesure que sa rigidité évolue. Les points de support doivent reposer sur des emplacements stables et contrôler les vibrations sans déformer la pièce dans une forme temporaire. Les mesures prises après desserrage guideraient le solde d'usinage, la récupération des références et le montage de l'étape suivante.
Coordination de la nitruration et de la rectification ultérieure
L'interface entre la nitruration et la rectification ultérieure est devenue une question d'ingénierie spécifique au cours de la commande. Neway a soulevé l'interaction entre la profondeur traitée, le mouvement dimensionnel éventuel et la matière qui pourrait être enlevée par la suite. Le client a répondu par écrit avec des conditions clarifiées de pré-rectification et de profondeur traitée finale et a retenu une limite d'enlèvement contrôlée. Cet échange a transformé une préoccupation de fabrication ouverte en une définition de processus spécifique à la commande sans modifier la voie de traitement de surface retenue.
La méthode de contrôle résultante relie les deux côtés du transfert de traitement. Avant la nitruration, l'enregistrement doit identifier les zones traitées et masquées, l'état de la pièce, la traçabilité et le surplus de finition. Après traitement, l'équipe doit rétablir les références du plan, examiner l'état enregistré et décider si une rectification ultérieure est nécessaire selon le déclencheur écrit. Lorsque la rectification est incluse, le plan de rectification CNC doit préserver la relation prévue des tourillons et la couche traitée spécifiée.
Transferts de mesure entre les étapes du processus
Les mesures sont plus utiles lorsqu'elles sont liées à une étape de fabrication. Après l'ébauche et le retrait du support, les contrôles des caractéristiques de datum, du stock de tourillons et des références axiales montreraient si le montage de semi-finition peut récupérer les relations prévues. Avant la nitruration, un instantané dimensionnel et des limites de traitement documentées donneraient au processeur un état entrant défini. Ces points de contrôle transforment l'inspection en information pour l'opération suivante plutôt qu'en une tâche réservée à la fin de la gamme.
Après traitement, les mesures liées aux datums ainsi que les enregistrements de dureté de surface et de profondeur de couche indiqueraient si la voie de rectification conditionnelle doit être empruntée et comment le stock restant doit être géré. Pour le transfert à l'étape de finition, la géométrie, l'examen de surface et l'équilibrage nécessitent des enregistrements séparés. Chaque rapport doit identifier l'état du processus afin que le prochain évaluateur sache quelle étape les données représentent.
Rapports d'inspection et contrôle documentaire
Le dossier du projet contenait un certificat d'essai matière (MTC), un enregistrement dimensionnel CMM avec sa cartographie de mesure, un rapport de dureté et de profondeur de couche, un enregistrement d'inspection par ressuage et un rapport d'équilibrage dynamique. Le MTC appuyait la décision matériau et définit les informations source nécessaires à la traçabilité. Le fichier CMM enregistrait la géométrie mesurée pour l'examen dimensionnel. Les enregistrements de dureté de surface et de profondeur traitée fournissent des informations distinctes pour l'examen du traitement et de la finition. L'enregistrement DPT documentait un examen des indications débouchant en surface, tandis que le rapport d'équilibrage enregistrait ses conditions d'essai et ses données d'équilibrage.
L'approche d'assurance qualité de Neway maintient chaque enregistrement lié à sa propre étape de processus et à sa propre décision d'ingénierie. Un index des rapports doit relier les fichiers disponibles à la référence de pièce ou de lot concernée, à la révision du plan, à la méthode, à l'étape de fabrication, à l'organisation responsable et à la révision du document. Les références d'équipement ou d'instrument appartiennent aux endroits où la méthode les exige. Cette structure aide le client à localiser les informations sur les matériaux, la géométrie, le traitement, l'examen de surface et l'équilibrage sans traiter les documents comme des certificats interchangeables.
Planification d'un projet de vilebrequin similaire
Pour un vilebrequin de production d'énergie comparable, fournissez le plan et le modèle contrôlés, la spécification et l'état du matériau, le périmètre du traitement de surface, les relations de datum critiques, les exigences finales des tourillons, la méthode NDT, l'instruction d'équilibrage et la liste des documents. Neway peut utiliser ces éléments pour préparer une séquence proposée d'usinage CNC, une matrice de points HOLD, des transferts de processus externes et un plan de rapports d'inspection. La définition de ces contrôles lors du devis donne à l'ingénierie, à la production et aux achats une seule gamme traçable pour gérer un programme de vilebrequin difficile.
FAQ
Pourquoi les tourillons de vilebrequin sont-ils rectifiés après nitruration ?
Comment vérifier la dureté de surface et la profondeur de couche d'un vilebrequin nitruré ?
Quand un vilebrequin usiné CNC nécessite-t-il un équilibrage dynamique selon ISO 21940 ?
Quelle méthode NDT convient à un vilebrequin en acier usiné : DPT, MPI ou UT ?