
Usinage des tourillons de vilebrequin avec maintien par référence et contrôle du faux rond
Usinage des tourillons de vilebrequin avec maintien par référence et contrôle du faux rond
L'usinage des tourillons de vilebrequin dépend du maintien de chaque surface de palier dans la relation correcte avec l'axe principal, tandis que l'arbre change de forme et de rigidité pendant la coupe. Un diamètre précis n'établit pas la position d'un maneton décalé. Du point de vue de l'ingénierie Neway, l'examen du processus doit donc commencer par le schéma de référence du dessin, les surfaces disponibles pour le positionnement et le support, et la séquence dans laquelle ces surfaces sont établies. Les principes suivants expliquent ce problème de planification sans prescrire un seul montage ou une seule machine pour chaque vilebrequin.
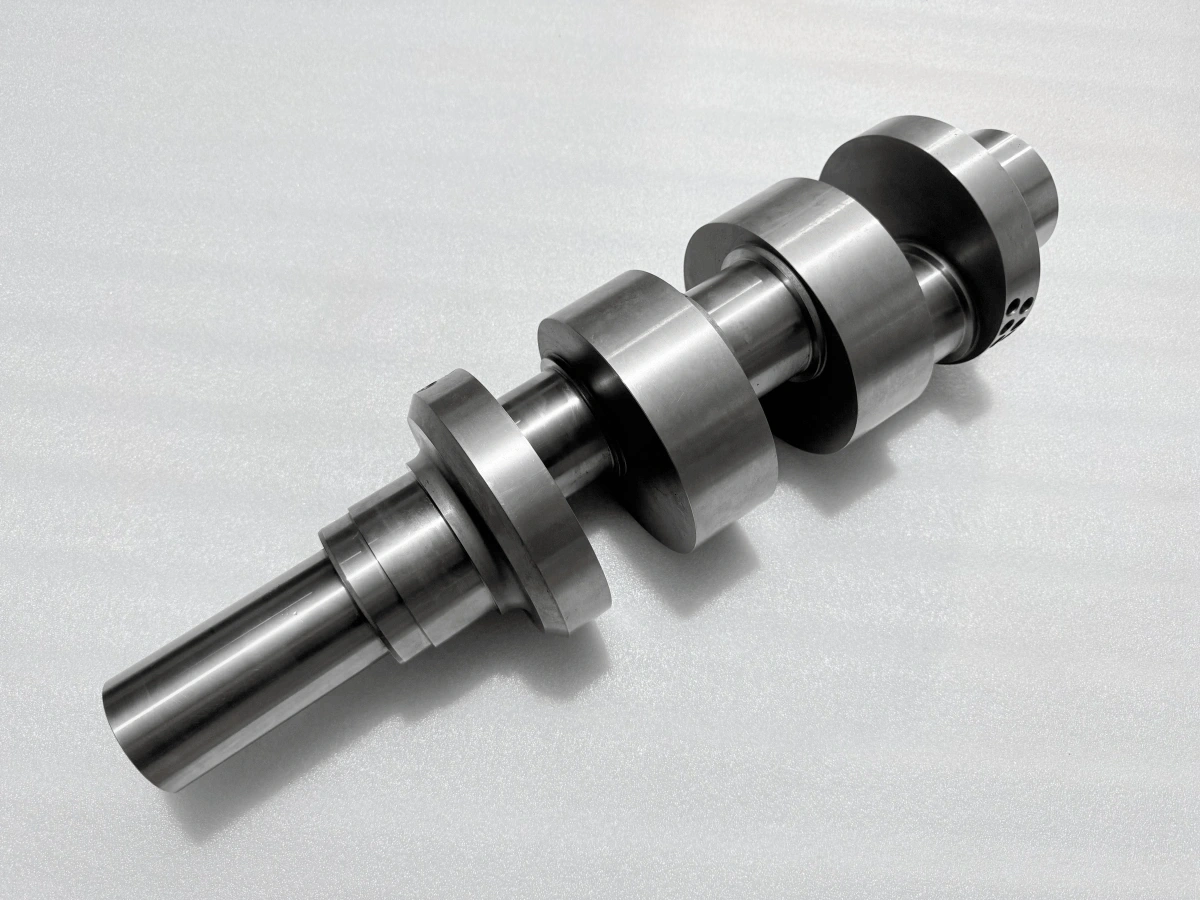
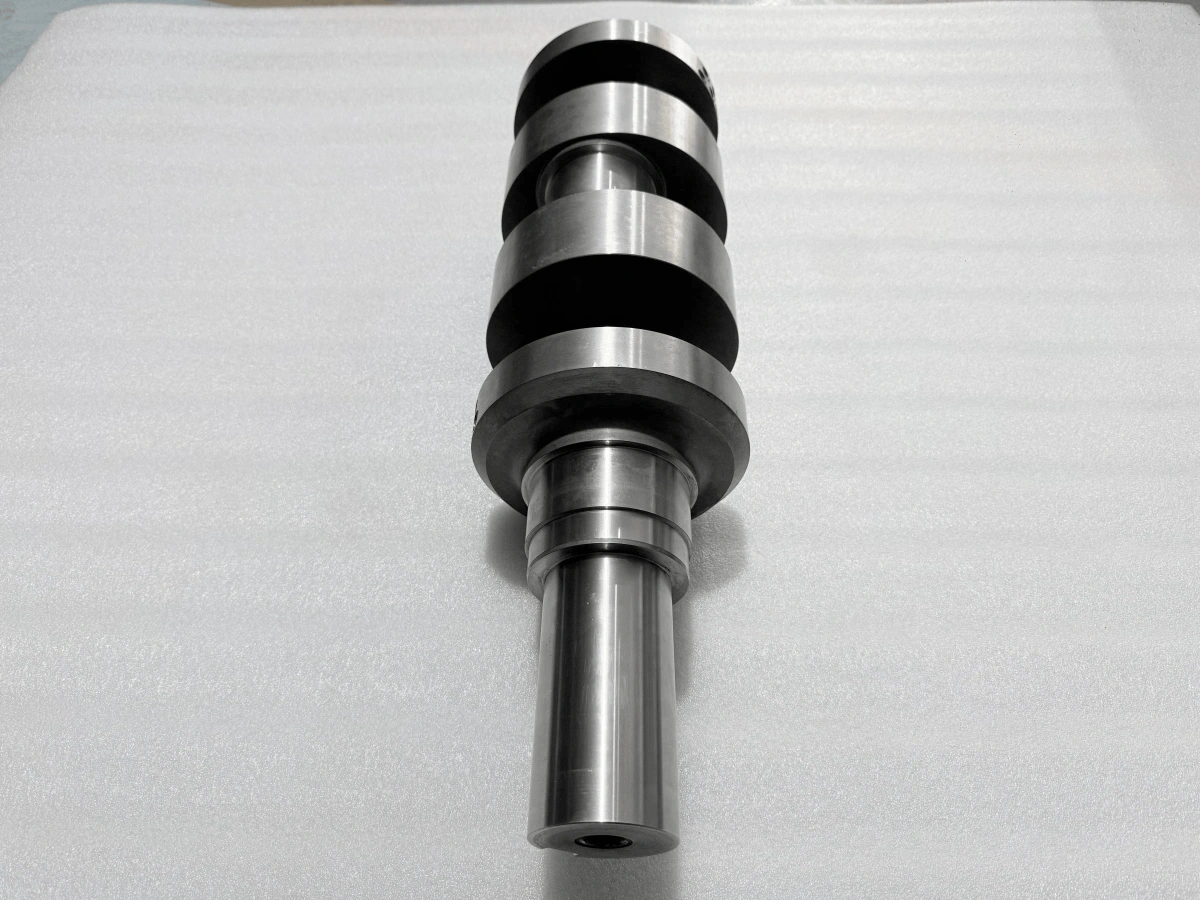
Séparer l'axe principal de la position du maneton
Les tourillons principaux établissent l'axe de rotation prévu à travers l'agencement des paliers. Chaque maneton a son propre axe nominal, parallèle à cet axe principal et décalé par rapport à celui-ci dans une conception de vilebrequin conventionnelle. Son décalage radial, sa phase angulaire et sa position axiale décrivent des relations différentes. Un plan d'usinage doit les préserver toutes ; l'obtention du diamètre du maneton seul laisse sa position non résolue.
Ne traitez pas le décalage prévu du maneton comme un faux rond indésirable du tourillon. Le décalage crée le mouvement de manivelle, tandis qu'une exigence de faux rond limite la variation par rapport à l'axe de référence spécifié sur une surface désignée. Lisez le dessin avant de décider quelle surface doit tourner concentriquement lors d'un montage particulier. Cette distinction empêche un opérateur de corriger une caractéristique excentrique délibérée vers la mauvaise référence.
Rendre explicites les transferts de référence
Une référence de dessin est une référence établie à partir de caractéristiques spécifiées, et non simplement l'origine de coordonnées entrée dans une machine. Un montage de fabrication peut se positionner sur des trous de centre, un tourillon préparé ou une autre caractéristique accessible, mais cette référence de travail doit avoir une relation contrôlée avec la référence du dessin. Enregistrez cette relation dans le plan de montage au lieu de supposer que toutes les surfaces d'apparence concentrique partagent un axe.
Lorsque l'arbre est retourné ou déplacé vers une autre opération, la position axiale et l'orientation angulaire doivent être transférées avec la référence radiale. Une face d'appui propre peut établir une butée axiale, tandis qu'une caractéristique de positionnement appropriée peut préserver la phase. Les bavures, les centres endommagés ou les débris sous un positionneur peuvent modifier le montage même si le programme est inchangé. Vérifiez la condition de positionnement après le serrage et avant de retirer le stock de correction restant.
Choisir la route de coupe autour de la géométrie décalée
Les tourillons principaux concentriques sont des candidats naturels pour le tournage CNC. Un maneton décalé nécessite une route qui génère un cylindre autour de son axe déplacé. Selon la géométrie et l'équipement, cela peut impliquer un montage de tournage excentrique, un fraisage dédié de vilebrequin ou un usinage coordonné sur une plate-forme multi-axes appropriée. L'accès de l'outil près des bras et des congés peut exclure une approche par ailleurs plausible.
Pour le tournage excentrique, évaluez la pièce en rotation et le montage ensemble. Le dégagement, le porte-à-faux, le chargement et les conditions de fonctionnement autorisées de la machine importent lorsque le centre de masse est déplacé de l'axe de la broche. En fraisage, le changement d'engagement autour du maneton impose des exigences différentes à l'outil et au support. Sélectionnez la méthode à partir du dessin réel et de la capacité de la machine ; un nom de processus générique n'établit pas qu'un montage est sûr ou suffisamment rigide.
Supporter l'arbre sans le plier en position
L'arbre devient moins rigide à mesure que le stock est enlevé entre les tourillons et les bras. La force de coupe appliquée loin d'un support peut dévier une région élancée, modifiant le diamètre ou la forme produite sous charge. Un porte-à-faux d'outil court et un support proche de la coupe active peuvent améliorer la stabilité, à condition que le support n'obstrue pas la trajectoire de l'outil ou n'endommage pas une surface fonctionnelle.
Plus de force de serrage n'est pas automatiquement mieux. Une retenue excessive ou inégale peut maintenir l'arbre dans un état dévié qui disparaît lorsque le montage est libéré. Établissez le contact de support sur des surfaces préparées appropriées, vérifiez l'alignement et utilisez une séquence de serrage contrôlée. Une lunette doit supporter l'axe prévu plutôt que de pousser un tourillon mal positionné en ligne. Comparez la condition libérée si nécessaire avant de passer à la coupe de finition suivante.
Utiliser l'enlèvement de matière pour gérer la rigidité variable
Un lopin ou une forge peut contenir des contraintes résiduelles avant le début de l'usinage. L'enlèvement de matière redistribue ces contraintes et modifie la section qui résiste aux charges de coupe. Un dégrossissage important d'une région tout en laissant une autre intacte peut donc modifier la géométrie disponible pour le positionnement ultérieur. Planifiez le dégrossissage par étapes et examinez la répartition du stock restant à mesure que l'arbre approche de sa forme finale.
L'enlèvement équilibré est un principe de planification, pas une promesse de distorsion nulle. L'état de l'ébauche, l'agencement des caractéristiques et l'accès au support déterminent la séquence pratique. Préservez le stock de finition sur les surfaces dont la position peut changer, et réévaluez la relation de référence après un enlèvement substantiel. Si un soulagement des contraintes est proposé, son adéquation doit être vérifiée par rapport à l'état du matériau et à la voie de traitement approuvée. N'insérez pas une opération thermique non approuvée comme remède universel.
Utiliser les tendances de faux rond pour investiguer le processus
Une lecture intermédiaire de faux rond n'est utile que lorsque la référence, l'agencement de support, l'emplacement de mesure et l'état de la pièce sont connus. Un changement après re-serrage peut indiquer un problème d'appui ou de positionnement ; un changement après une coupe lourde peut nécessiter une investigation de la déviation ou de la redistribution des contraintes. Ce sont des pistes de diagnostic, pas des conclusions établies par une seule lecture d'indicateur.
Comparez des conditions similaires avant de modifier les décalages. Nettoyez les surfaces de positionnement, vérifiez le contact de support et confirmez que la même relation de référence est évaluée. La circularité, les dommages de surface et le montage peuvent tous contribuer à une variation observée de l'indicateur. Évitez de compenser un programme pour ce qui est en réalité un problème de positionnement. Gardez la vérification intermédiaire axée sur la question de savoir si l'opération suivante peut encore produire la relation requise avec le stock restant.
Planifier la référence de finition avant la fin du dégrossissage
Si la route inclut la rectification CNC, décidez tôt comment l'opération de finition récupérera l'axe prévu et la position du maneton. La rectification ne peut finir une surface de palier que dans les limites du matériau disponible et des contraintes de processus approuvées. Une petite marge de diamètre ne peut être supposée suffisante pour corriger une erreur de position importante.
Lorsque le traitement thermique ou de surface sépare les étapes d'usinage, réévaluez les caractéristiques de positionnement pertinentes par la suite. Spécifiez si la marge conservée est radiale ou diamétrale et quelles dimensions s'appliquent à chaque transfert. La référence finale doit rester cohérente avec le dessin, même si une machine ou un agencement de support différent est utilisé. Les questions détaillées de rectification, de dureté et d'inspection finale sont traitées séparément dans les FAQ liées.
Définir les questions de montage dans la demande de prix
Pour un examen de l'usinage des tourillons de vilebrequin, envoyez à Neway le dessin et le modèle contrôlés, l'état de livraison du matériau, la quantité requise et les exigences de traitement final. Identifiez les caractéristiques de référence principales, les décalages des manetons et les relations de phase, les surfaces pouvant être utilisées pour le support, et toute restriction sur les caractéristiques de positionnement temporaires. Demandez la séquence de montage proposée et les vérifications intermédiaires avant d'approuver la production. Cela donne à la discussion d'ingénierie un objectif pratique : comment chaque opération préservera la géométrie nécessaire à la suivante.
FAQ
Pourquoi les tourillons de vilebrequin sont-ils rectifiés après nitruration ?
Comment vérifier la dureté de surface et la profondeur de cémentation d'un vilebrequin nitruré ?
Quand un vilebrequin usiné par CNC nécessite-t-il un équilibrage dynamique selon ISO 21940 ?
Quelle méthode CND convient à un vilebrequin en acier usiné : DPT, MPI ou UT ?
