Impulseurs WCB et bagues d'usure CA6NM : une perspective d'usinage en petite série
Impulseurs WCB et bagues d'usure CA6NM : une perspective d'usinage en petite série
Un ensemble d'impulseur de pompe fermé en petite série peut combiner deux nuances de fonte spécifiées sur plan dans des rôles de composants très différents. Dans ce projet, le plan spécifiait du WCB pour le corps de l'impulseur et du CA6NM pour les bagues d'usure associées. L'impulseur combine une géométrie formée par coulée avec des interfaces usinées sélectionnées, tandis que les bagues participent à la relation d'ajustement ultérieure. Pour un projet d'équipement industriel, cette division est importante car la nuance, la forme du produit, l'état de livraison, le surépaisseur d'usinage et la fonction des caractéristiques doivent être examinés ensemble. Un plan d'usinage utile pour un impulseur WCB et des bagues d'usure CA6NM commence donc par les responsabilités des matériaux plutôt que de traiter les deux composants moulés comme une tâche générique d'usinage de l'acier.
Les rôles des matériaux commencent avec le plan
Le WCB appartient à une famille d'aciers moulés au carbone, tandis que le CA6NM appartient à une famille d'aciers moulés inoxydables martensitiques. Ces catégories donnent une orientation initiale à l'examen de fabrication, mais le plan et la spécification matérielle applicable restent les entrées déterminantes. L'équipe doit encore identifier la norme de coulée commandée, l'état de livraison requis, les exigences supplémentaires éventuelles et les enregistrements attendus avec le matériau. Cette distinction est particulièrement importante lorsqu'un projet combine un corps moulé et des composants de bagues séparés. La désignation du matériau décrit la famille d'alliage requise ; la surépaisseur de coulée, l'état de surface, l'ajustement, les données de coupe et la séquence des opérations d'ébauche et de finition proviennent de la définition plus large du produit et du processus. Le fait de séparer ces décisions permet au fabricant de traduire le rôle de chaque composant en un processus approprié sans transformer un nom de matériau en une conclusion de performance non étayée.
Le WCB relie la forme coulée aux interfaces usinées
La route de fabrication proposée utilisait la coulée pour établir le corps complexe de l'impulseur et réservait certaines interfaces pour un usinage ultérieur. Pour le matériau d'impulseur en acier moulé, la première question de planification n'est pas de savoir si le WCB peut être coupé, mais dans quel état la pièce moulée se trouvera au début de l'usinage. La peau de surface, les interruptions, la répartition locale de la matière, les changements de section et l'état traité thermiquement fourni influencent tous l'entrée de l'outil et la quantité de matière stable disponible sous la première passe. Une expérience plus large de l'usinage de l'acier au carbone aide à choisir les outils et le liquide de refroidissement, mais la route doit toujours suivre la coulée et le plan réels. L'objectif est de préserver la géométrie formée par coulée tout en ne créant que les interfaces, faces et caractéristiques liées à l'arbre que la définition du produit assigne à l'usinage.
Lire la surface de coulée et la surépaisseur avant de couper
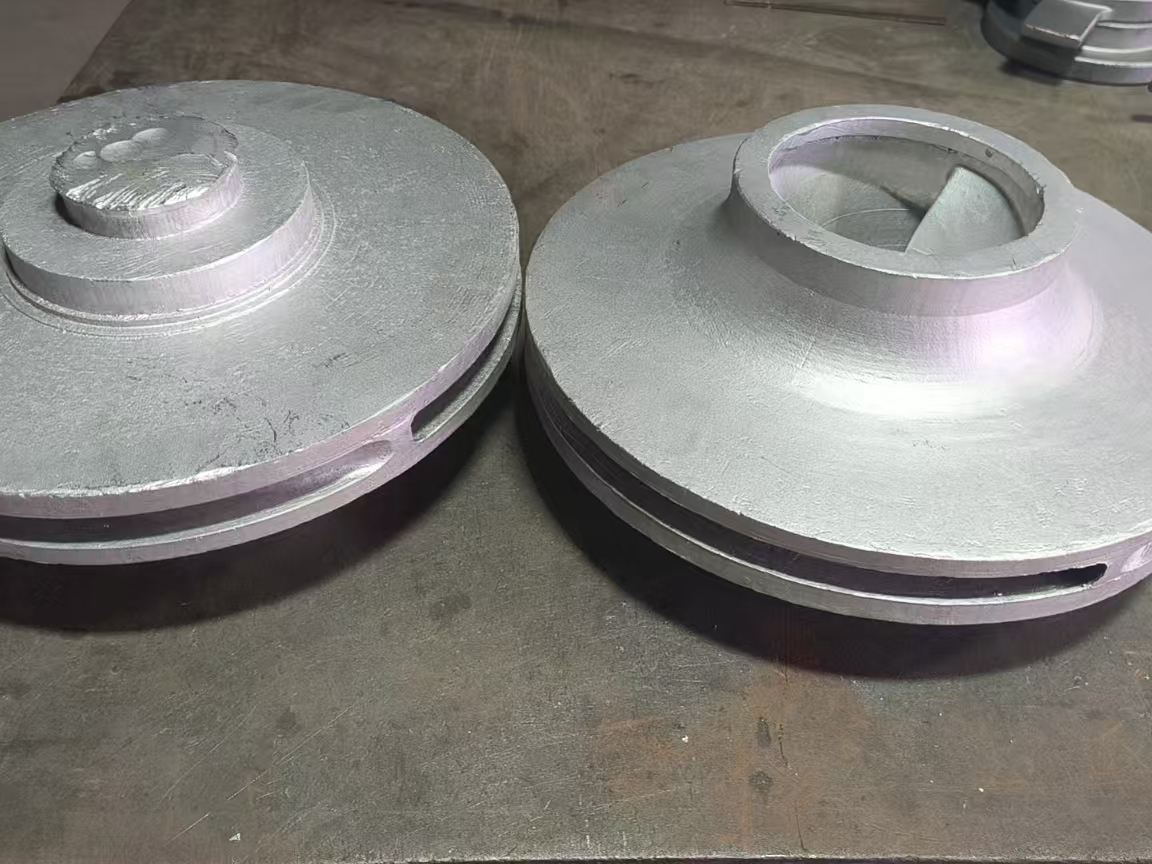
Les corps d'impulseur non finis illustrent pourquoi l'état de coulée mérite son propre examen. Une surface brute peut inclure des calamines, des résidus adhérents ou des irrégularités locales, et une entrée interrompue se comporte différemment d'une coupe continue dans le métal de base établi. Avant de définir une stratégie de finition, l'examen de l'usinage doit établir où se trouve la matière utilisable, quelles surfaces sont intentionnellement laissées brutes de coulée et où le nettoyage doit atteindre une interface définie par le plan. Cela ne nécessite pas une surépaisseur universelle ni une recette de première passe fixe. Cela demande un examen de la surépaisseur adapté à la géométrie réelle et une approche de coupe qui passe de la couche superficielle à un matériau homogène sans sacrifier les caractéristiques que la coulée était censée fournir. Dans le cadre plus large de l'usinage CNC, cette frontière entre forme quasi nette et interface usinée est plus utile que de décrire l'ensemble de l'impulseur comme une pièce tournée.
Le CA6NM nécessite ses propres hypothèses d'usinage
Les considérations d'usinage du CA6NM commencent par sa structure d'acier moulé inoxydable martensitique et son état matériel confirmé. Le traitement thermique façonne la microstructure et la dureté, de sorte que les données de coupe finales doivent correspondre à l'état fourni. Les recommandations industrielles pour le CA6NM mettent l'accent sur un support rigide, un engagement régulier de l'outil, le contrôle des copeaux et un refroidissement efficace. Ces principes sont des points de départ utiles pour l'usinage de l'acier inoxydable, mais ils ne justifient pas de copier les paramètres d'une nuance inoxydable austénitique ou d'une autre forme de composant. Les bagues d'usure doivent être évaluées dans leur état fourni, en tenant compte de la rigidité de section, des caractéristiques interrompues, de la surépaisseur disponible et de la relation de surface définie par le plan. La nuance de plaquette, la géométrie, l'avance, la vitesse et l'apport de liquide de refroidissement sont ensuite sélectionnés pour la machine, le montage et l'état réels plutôt que pour une large catégorie d'inox.
L'état de traitement thermique est une donnée de fabrication
L'état du matériau doit être réglé avant que le plan d'usinage ne soit considéré comme fixe. La norme de coulée applicable et l'exigence d'achat définissent l'état de livraison ou de traitement thermique requis, tandis que l'examen de fabrication relie cet état à l'étape d'usinage prévue. L'état affecte la dureté, les contraintes résiduelles, la réponse à la coupe et la stabilité attendue pendant l'enlèvement de matière ; la structure martensitique du CA6NM rend ce lien particulièrement important. Un examen du traitement thermique doit donc relier le plan, l'exigence d'achat, la spécification de coulée et la séquence des caractéristiques. Pour ce périmètre de petite série, la question utile est de savoir quel état confirmé l'équipe d'usinage doit prendre en compte. Les cycles de four exacts et les propriétés obtenues relèvent des enregistrements de processus et de matériaux applicables plutôt que d'hypothèses basées sur le WCB ou le CA6NM seuls.
Relier l'état du matériau aux caractéristiques de tournage
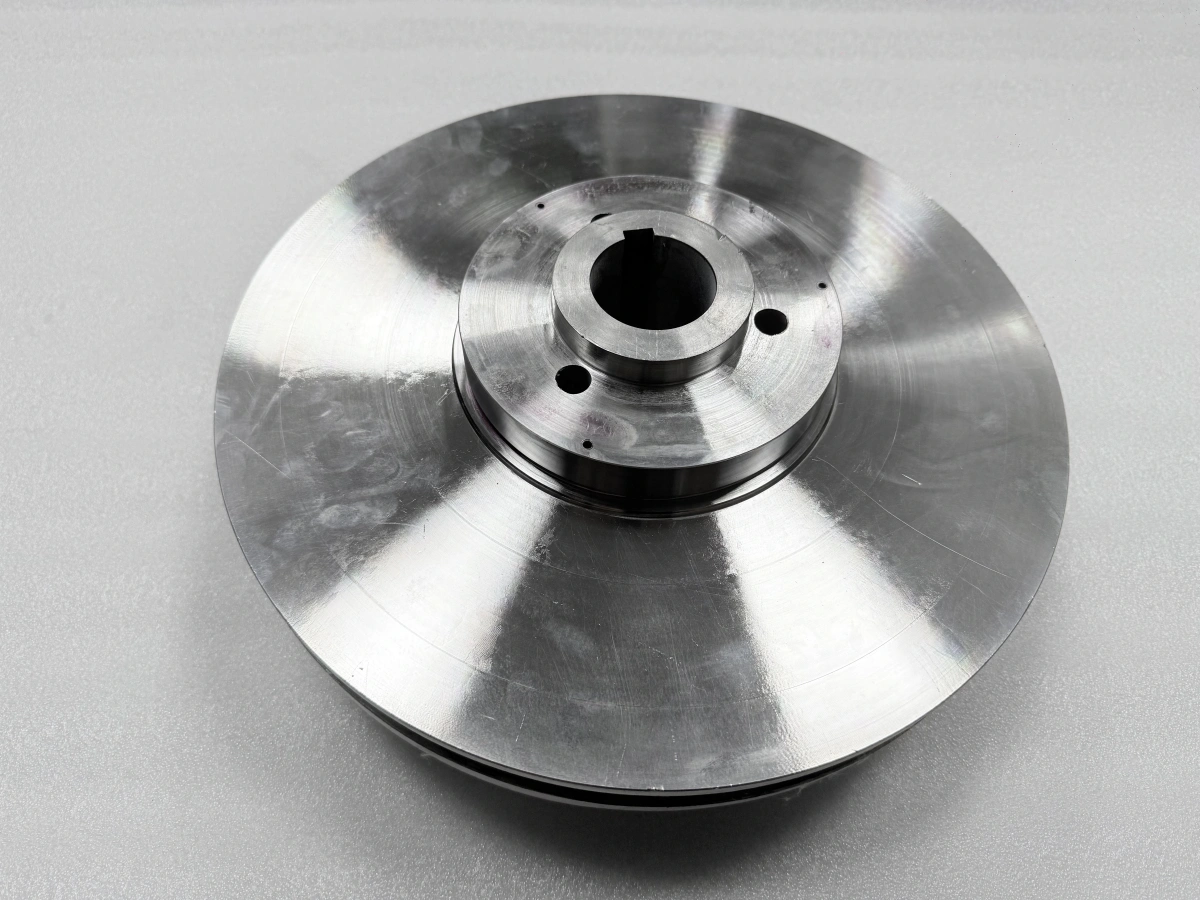
L'impulseur et les bagues d'usure comportent tous deux des relations rotationnelles, mais leurs montages n'ont pas besoin d'être identiques. Sur l'impulseur, l'usinage doit respecter le support du corps moulé et la relation entre l'interface d'arbre et les surfaces finies sélectionnées. Sur un composant de type bague, la force de serrage, la rigidité de paroi et la quantité de matière enlevée peuvent affecter la façon dont la pièce se présente pendant et après le relâchement du montage. Ces conditions font du tournage CNC une décision au niveau des caractéristiques plutôt qu'une description complète de l'un ou l'autre composant. Une route proposée peut séparer l'ébauche de la finition, choisir un support adapté à l'état du composant et réserver le travail final des interfaces jusqu'à ce que les conditions nécessaires de matériau et d'assemblage soient connues. Le montage, la finition et la déformation admissible découlent de cet examen combiné plutôt que de la désignation du matériau.
Les exigences d'ajustement proviennent de la définition du produit
La désignation de la bague d'usure n'établit pas un jeu, un motif de contact, un état de surface ou une durée de vie. Ces exigences proviennent du plan et de la relation du produit assemblé. L'ingénierie des matériaux reste importante car l'état confirmé du CA6NM affecte la façon dont la bague peut être usinée et la quantité de matière à enlever à chaque étape. L'interface de l'impulseur en WCB doit également être examinée dans l'état où la relation avec la bague sera établie. Lorsqu'un usinage de finition à l'état assemblé est envisagé, il reste une méthode conditionnelle liée à l'accès, à la surépaisseur, au support et aux exigences fonctionnelles du client. Le WCB définit un contexte de coulée et d'usinage, le CA6NM en définit un autre, et le plan les relie à l'interface sans faire de l'une ou l'autre nuance un substitut à la définition dimensionnelle.
Utiliser les premiers retours de coupe sans généraliser
En petite série, la première opération stable sur chaque matériau offre une vérification des hypothèses de processus avant que les pièces restantes ne suivent la même route. Les observations pertinentes incluent la formation des copeaux, l'état du tranchant, la chaleur dans la zone de coupe, la réponse de surface et le comportement de la pièce après son relâchement du montage. Pour le WCB, ce retour aide à distinguer l'entrée à travers la peau de coulée de la coupe dans le métal de base établi et montre comment la surépaisseur disponible est répartie. Pour le CA6NM, il informe les décisions d'engagement de l'outil, d'évacuation des copeaux, de refroidissement et de support pour la géométrie de la bague. Ces observations doivent rester séparées pour les deux combinaisons matériau/composant plutôt que de devenir un ensemble de paramètres partagés. Si la réponse à la coupe diffère matériellement de l'état prévu, la bonne étape suivante consiste à réconcilier l'état fourni, la surépaisseur et les hypothèses de montage avant de continuer, et non à déduire la chimie ou l'acceptation à partir du comportement d'usinage.
Rendre les enregistrements de petite série prêts pour la décision
Un ensemble utile d'enregistrements de matériaux doit aider la prochaine décision de fabrication, pas simplement répéter le nom de la nuance. Le plan identifie le matériau spécifié et le rôle du composant. La documentation matérielle doit identifier le lot ou la coulée fournie et son état. Les enregistrements de traitement thermique, lorsqu'ils sont requis, traitent du cycle défini et de la traçabilité. La route d'usinage identifie quelles caractéristiques sont usinées et dans quel état du composant, tandis que les enregistrements dimensionnels concernent les caractéristiques du plan sélectionnées pour examen. Un plan d'assurance qualité ciblé attribue chaque enregistrement à son étape pertinente et à sa responsabilité d'examen. Pour une petite série, cette séparation empêche de traiter comme interchangeables un enregistrement de coulée, un enregistrement de matériau et un enregistrement de caractéristique finie. Elle donne également à l'acheteur un moyen pratique de spécifier les preuves nécessaires tout en gardant chaque enregistrement lié à son objectif propre.
Préparer les deux matériaux pour un seul examen de petite série
Un acheteur rend un examen axé sur les matériaux plus utile en fournissant la révision actuelle du plan, la norme matérielle et l'état requis, la liste des pièces, les priorités d'interface, la plage de lots attendue et le périmètre d'inspection. L'examen de Neway peut couvrir la surépaisseur de coulée, la rigidité des composants, l'accès pour l'usinage, les étapes d'ébauche et de finition proposées, ainsi que les enregistrements nécessaires pour étayer ces choix. Pour le WCB, la discussion se concentre sur le corps moulé et ses interfaces usinées sélectionnées. Pour le CA6NM, elle se concentre sur l'état de la bague, le support, la réponse à la coupe et les surfaces d'appui. Les acheteurs évaluant la fabrication en petite série utilisent cet examen pour aligner l'état du matériau avec la route prévue avant que les hypothèses de coupe détaillées ne soient fixées. Cela donne aux acheteurs une base plus claire pour planifier deux nuances de coulée différentes au sein d'un ensemble d'impulseur connecté.
FAQ
Quelles surfaces d'impulseur de pompe nécessitent un tournage CNC après coulée ?
Pourquoi usiner les bagues d'usure de pompe après assemblage ?
Comment le faux-rond est-il contrôlé sur un impulseur de pompe assemblé ?
Que doit inclure une demande de prix pour un impulseur de pompe en petite série ?
Quels enregistrements d'inspection soutiennent une commande d'impulseur de pompe en petite série ?