
De l'acier 42CrMo à un vilebrequin nitruré : une histoire de livraison Neway
De l'acier 42CrMo à un vilebrequin nitruré : une histoire de livraison Neway
Neway a livré avec succès ce vilebrequin nitruré sur mesure en acier 42CrMo pour une application de production d'énergie. La pièce finie a mis en lumière une question pratique sur le matériau : comment l'état initial de l'acier doit-il soutenir à la fois l'usinage et la surface de tourillon requise ? Notre revue d'ingénierie a relié les exigences fondamentales à un usinage par étapes, à la nitruration et aux limites de toute finition ultérieure. Ce lien est essentiel dans la fabrication de vilebrequins en 42CrMo, où une section irrégulière et des tourillons décalés rendent la réponse du matériau pertinente bien au-delà du choix initial de la nuance.
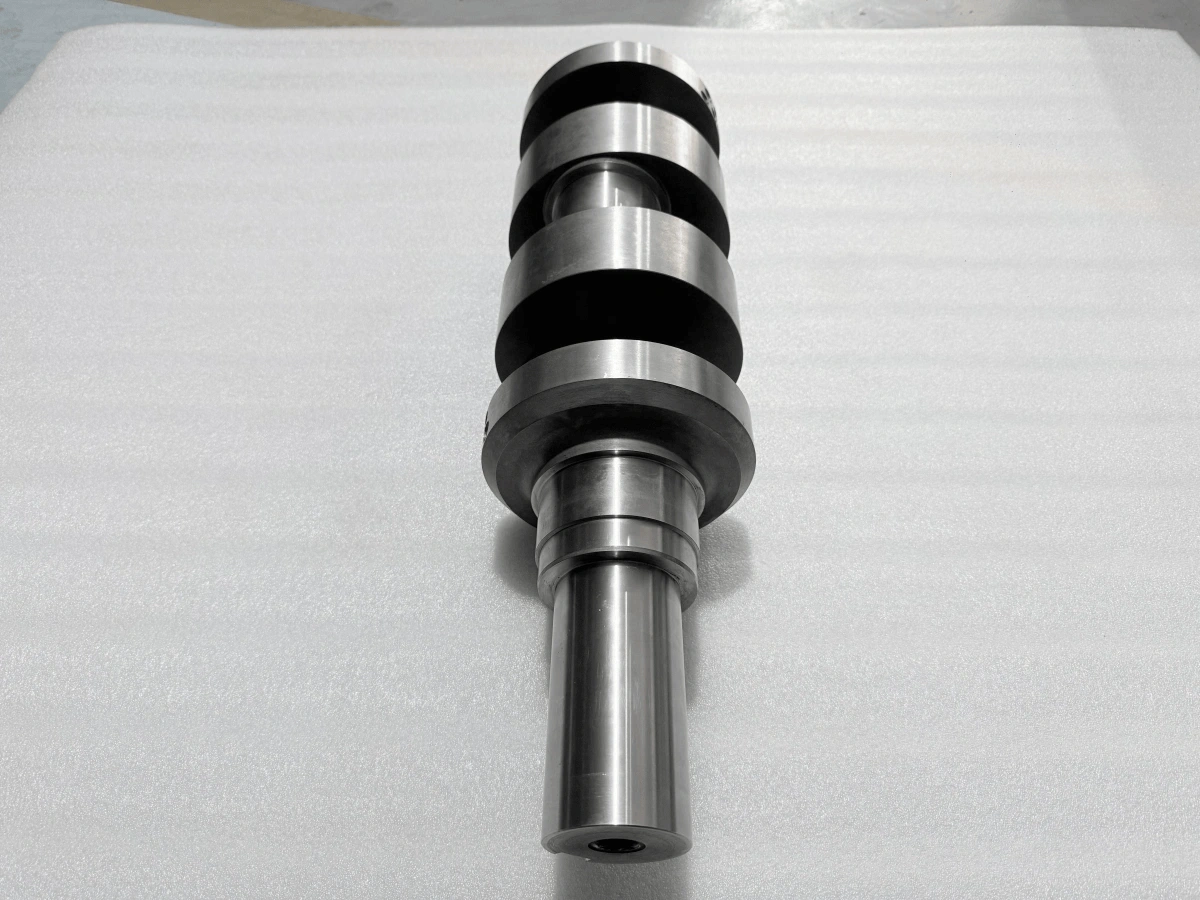
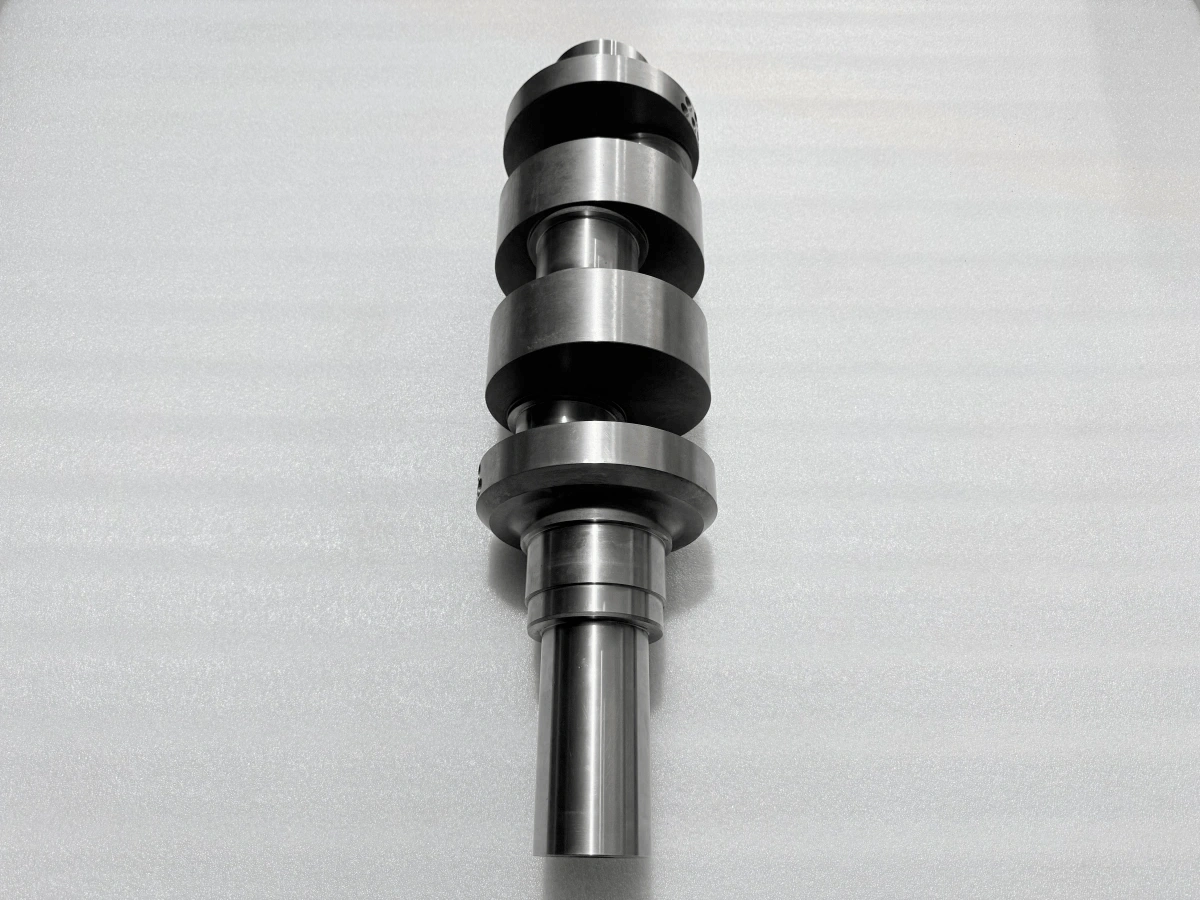
Cette vision axée sur le matériau est utile pour les acheteurs car un vilebrequin remplit plusieurs fonctions à la fois. Son corps supporte des charges mécaniques cycliques, ses bras et ses tourillons créent une section irrégulière, et certaines surfaces doivent résister au contact et à l'usure. Une spécification exploitable doit donc relier l'état de l'acier au comportement d'usinage et à l'état requis après nitruration. Le choix de la nuance nécessite donc un état initial défini et un itinéraire de fabrication adapté à la pièce.
Adapter le 42CrMo à la fonction du vilebrequin
Le 42CrMo est un acier de construction allié au chrome-molybdène. Pour un vilebrequin, sa valeur provient de l'équilibre qui peut être développé entre résistance, ténacité, trempabilité et usinabilité lorsque le matériau et l'état thermique sont correctement spécifiés. Le mot « équilibre » est important. La dureté maximale n'est pas un objectif complet pour un cœur qui doit également tolérer une concentration de contraintes locale et conserver une ténacité utile. La trempabilité ne doit pas être confondue avec la dureté : elle concerne la capacité à développer la structure souhaitée à travers une section selon un itinéraire thermique défini, tandis que l'équilibre des propriétés obtenu dépend encore de cet itinéraire et de la section traitée. De même, un état initial usinable n'est utile que s'il reste compatible avec les propriétés de cœur requises et le traitement de surface ultérieur.
La réponse de l'acier dépend également de la forme du produit, de la taille de la section, de la composition chimique, du traitement antérieur et du traitement thermique. Une propriété mesurée sur un échantillon ou dans une condition ne peut pas être supposée décrire toutes les régions d'un vilebrequin décalé. Les sections de tourillon, les bras, les transitions et les extrémités d'arbre ne présentent pas la même masse ou géométrie à l'usinage et au traitement thermique. L'examen du matériau doit tenir compte de l'ébauche réelle et du dessin plutôt que de traiter la description catalogue de la nuance comme la réponse d'ingénierie finale.
Le 42CrMo est souvent comparé à l'AISI 414 ou au 42CrMo4 car tous sont des aciers au chrome-molybdène. Ils ne sont pas automatiquement interchangeables ; la norme de contrôle, la forme du produit, l'état de livraison, les exigences mécaniques et l'approbation du client restent déterminants.
Attribuer des fonctions différentes au cœur et à la surface
Résistance, ténacité et résistance à l'usure décrivent des besoins différents. La résistance du cœur aide le vilebrequin à résister aux contraintes appliquées via ses tourillons principaux, ses tourillons décalés et ses bras. La ténacité aide le matériau à absorber l'énergie locale et la concentration de contraintes sans se comporter comme un corps excessivement fragile. La résistance à l'usure est concentrée sur les surfaces de travail où se produisent le contact et le mouvement relatif. Demander à une seule valeur de dureté de représenter ces trois besoins masquerait les compromis réels de conception.
L'état initial du cœur doit donc être choisi pour le composant, et non simplement poussé vers la dureté maximale réalisable. Un état trop dur peut réduire la fenêtre d'usinage ou diminuer la ténacité disponible aux transitions. Un état plus mou peut améliorer le comportement de coupe mais nécessite encore un conditionnement avant le processus de surface final. La nitruration modifie la région de surface ; l'établissement de l'état du cœur reste une étape distincte car le matériau sous-jacent fournit la base structurelle. L'itinéraire correct dépend du dessin, de la norme matériau, de la réponse de la section et de la vérification requise. Pour ce type de pièce, l'état du matériau, l'historique thermique antérieur et les instructions de nitruration doivent être examinés ensemble.
La surface nitrurée se forme dans l'acier par diffusion, contrairement à un revêtement déposé séparé. L'azote diffuse dans la région de surface et peut produire une fine couche composée avec une zone de diffusion plus profonde en dessous. La zone de diffusion développe un profil changeant vers le cœur plutôt qu'une frontière de revêtement nette. L'état de la couche composée, la dureté de surface et la profondeur de nitruration effective décrivent donc des caractéristiques liées mais différentes. Une évaluation de profondeur suit le profil de dureté spécifié, tandis que la dureté de surface caractérise la région externe au point de test. Ils doivent être spécifiés et mesurés séparément, car une lecture de surface seule n'explique pas jusqu'où la région modifiée s'étend dans le matériau.
Laisser l'état initial guider l'usinage
L'ébauche entre en usinage avec un historique. Sa forme de produit, son état thermique, sa variation de section et son état de contraintes résiduelles influencent la charge de coupe, la réponse de l'outil, l'intégrité de surface et le mouvement dimensionnel à mesure que le matériau est enlevé. La forme asymétrique rend cela particulièrement pertinent pour un vilebrequin : chaque tourillon ou bras nouvellement exposé modifie la rigidité locale et la façon dont la pièce répond au support. Les paramètres de coupe influencent également la rugosité et l'état de contraintes résiduelles laissés à la surface. L'opération suivante hérite donc d'un historique de surface ainsi que d'une marge dimensionnelle. Un plan d'usinage doit gérer cette structure changeante et cet historique de surface plutôt que de supposer que l'ébauche se comportera comme un arbre uniforme.
L'enlèvement de matière par étapes, le support contrôlé et les revérifications intermédiaires sont des moyens pratiques de gérer le risque. Ils n'éliminent pas le mouvement, mais ils donnent à l'équipe d'ingénierie des occasions de l'observer avant que la marge de finition ne soit consommée. Le bridage compte aussi. Une section flexible peut être forcée dans une position commode lors d'un montage et revenir après le relâchement, donc le support doit stabiliser la pièce sans transformer la force du montage en précision apparente.
Il n'existe pas de vitesse, d'avance, de profondeur de passe ou de marge universelles qui conviennent à chaque vilebrequin en 42CrMo. La fenêtre utilisable dépend de l'état réel du matériau, de la rigidité de la machine, du système d'outils, du motif de coupe interrompue et de l'exigence de surface. En usinage CNC, nous utilisons ces entrées pour planifier la relation entre ébauche, préservation des références, semi-finition et stock réservé aux opérations ultérieures. L'itinéraire matériau et l'itinéraire d'usinage doivent se soutenir mutuellement.
Planifier la nitruration avec la finition finale des tourillons
La nitruration commence par l'état du cœur et de la surface préparée. La microstructure antérieure affecte la diffusion de l'azote et la structure développée dans la zone traitée. La propreté de surface, l'état d'usinage, les limites de masquage et l'orientation du support doivent également être définis avant que la pièce n'entre en traitement. La préparation protège la frontière prévue entre les surfaces de travail et les caractéristiques nécessitant un état différent. Une carte de masquage doit suivre la même révision de dessin que celle utilisée pour l'usinage, en particulier autour des épaulements, des transitions, des caractéristiques d'huile et des centres. Parce que la nitruration modifie l'acier par diffusion, le résultat ne peut pas être géré comme si un revêtement indépendant pouvait simplement être réappliqué après un enlèvement de matière non restreint.
Tout meulage final des tourillons doit être planifié avant la nitruration. Le meulage consomme du matériau dans la région où la dureté et la profondeur sont contrôlées. L'état des tourillons avant traitement, la cible de nitruration, l'enlèvement autorisé, l'exigence de surface finale et la méthode de vérification forment donc une seule chaîne d'ingénierie. L'état de surface et la profondeur de nitruration retenue ne sont pas des exigences interchangeables : un tourillon lisse ne suffit pas si la région traitée spécifiée a été enlevée, et une profondeur mesurée ne remplace pas le contrôle de la géométrie finale du tourillon.
Notre revue de processus pour ce projet a abordé l'interaction entre la couche nitrurée et toute finition ultérieure des tourillons. La direction convenue a conservé la nitruration et défini les conditions dans lesquelles un meulage ultérieur pouvait être envisagé. Ces conditions reliaient la marge de finition proposée à la couche traitée et aux exigences finales des tourillons.
Appliquer la stratégie matériau dans un projet livré
Le MTC du projet a identifié le 42CrMo et a porté les champs de traçabilité utilisés pour l'examen du matériau. À partir de ce point de départ, l'itinéraire de fabrication proposé reliait la libération du matériau à un usinage basé sur les références, la nitruration, la finition conditionnelle des tourillons et des activités d'inspection séparées. Les enregistrements dimensionnels, de traitement de surface, d'examen de surface et d'équilibrage couvraient différentes parties de l'exigence du projet. Cette séparation maintenait la question du matériau liée au plan de fabrication sans demander à un seul document ou à une seule mesure de représenter tout le vilebrequin.
Le composant livré a réuni ces décisions dans un véritable projet de fourniture pour la production d'énergie. La leçon transférable est de spécifier la nuance comme partie d'un itinéraire complet matériau-et-processus. L'état initial, les exigences de cœur, le comportement d'usinage, le traitement de surface, la finition autorisée et le plan de vérification doivent tous correspondre à l'application réelle. C'est la base d'ingénierie derrière cet exemple de fabrication de vilebrequin en 42CrMo.
Examiner un projet de vilebrequin en 42CrMo avec Neway
Pour un nouveau projet d'usinage CNC, envoyez à Neway le dessin actuel, la norme matériau de contrôle, la forme de l'ébauche, l'état de cœur requis, la spécification de nitruration, les zones traitées et masquées, les exigences finales des tourillons, la finition post-traitement autorisée et les documents d'inspection attendus. Nous pouvons examiner comment ces entrées interagissent, identifier les décisions nécessitant l'approbation du client et proposer un itinéraire de fabrication adapté à la géométrie réelle. Si le 42CrMo est envisagé à la place d'une autre nuance, incluez les exigences chimiques, mécaniques, d'état et de certification applicables afin que la comparaison soit faite par rapport à la spécification du projet plutôt qu'à la similitude des noms.
FAQ
Pourquoi les tourillons de vilebrequin sont-ils rectifiés après nitruration ?
Comment vérifier la dureté de surface et la profondeur de cémentation d'un vilebrequin nitruré ?
Quand un vilebrequin usiné par CNC nécessite-t-il un équilibrage dynamique selon ISO 21940 ?
Quelle méthode NDT convient à un vilebrequin en acier usiné : DPT, MPI ou UT ?
