
Acabado de Máquina Estándar: Expectativas de Superficie, Medición y Compensaciones de Costo
Acabado de Máquina Estándar: Expectativas de Superficie, Medición y Compensaciones de Costo
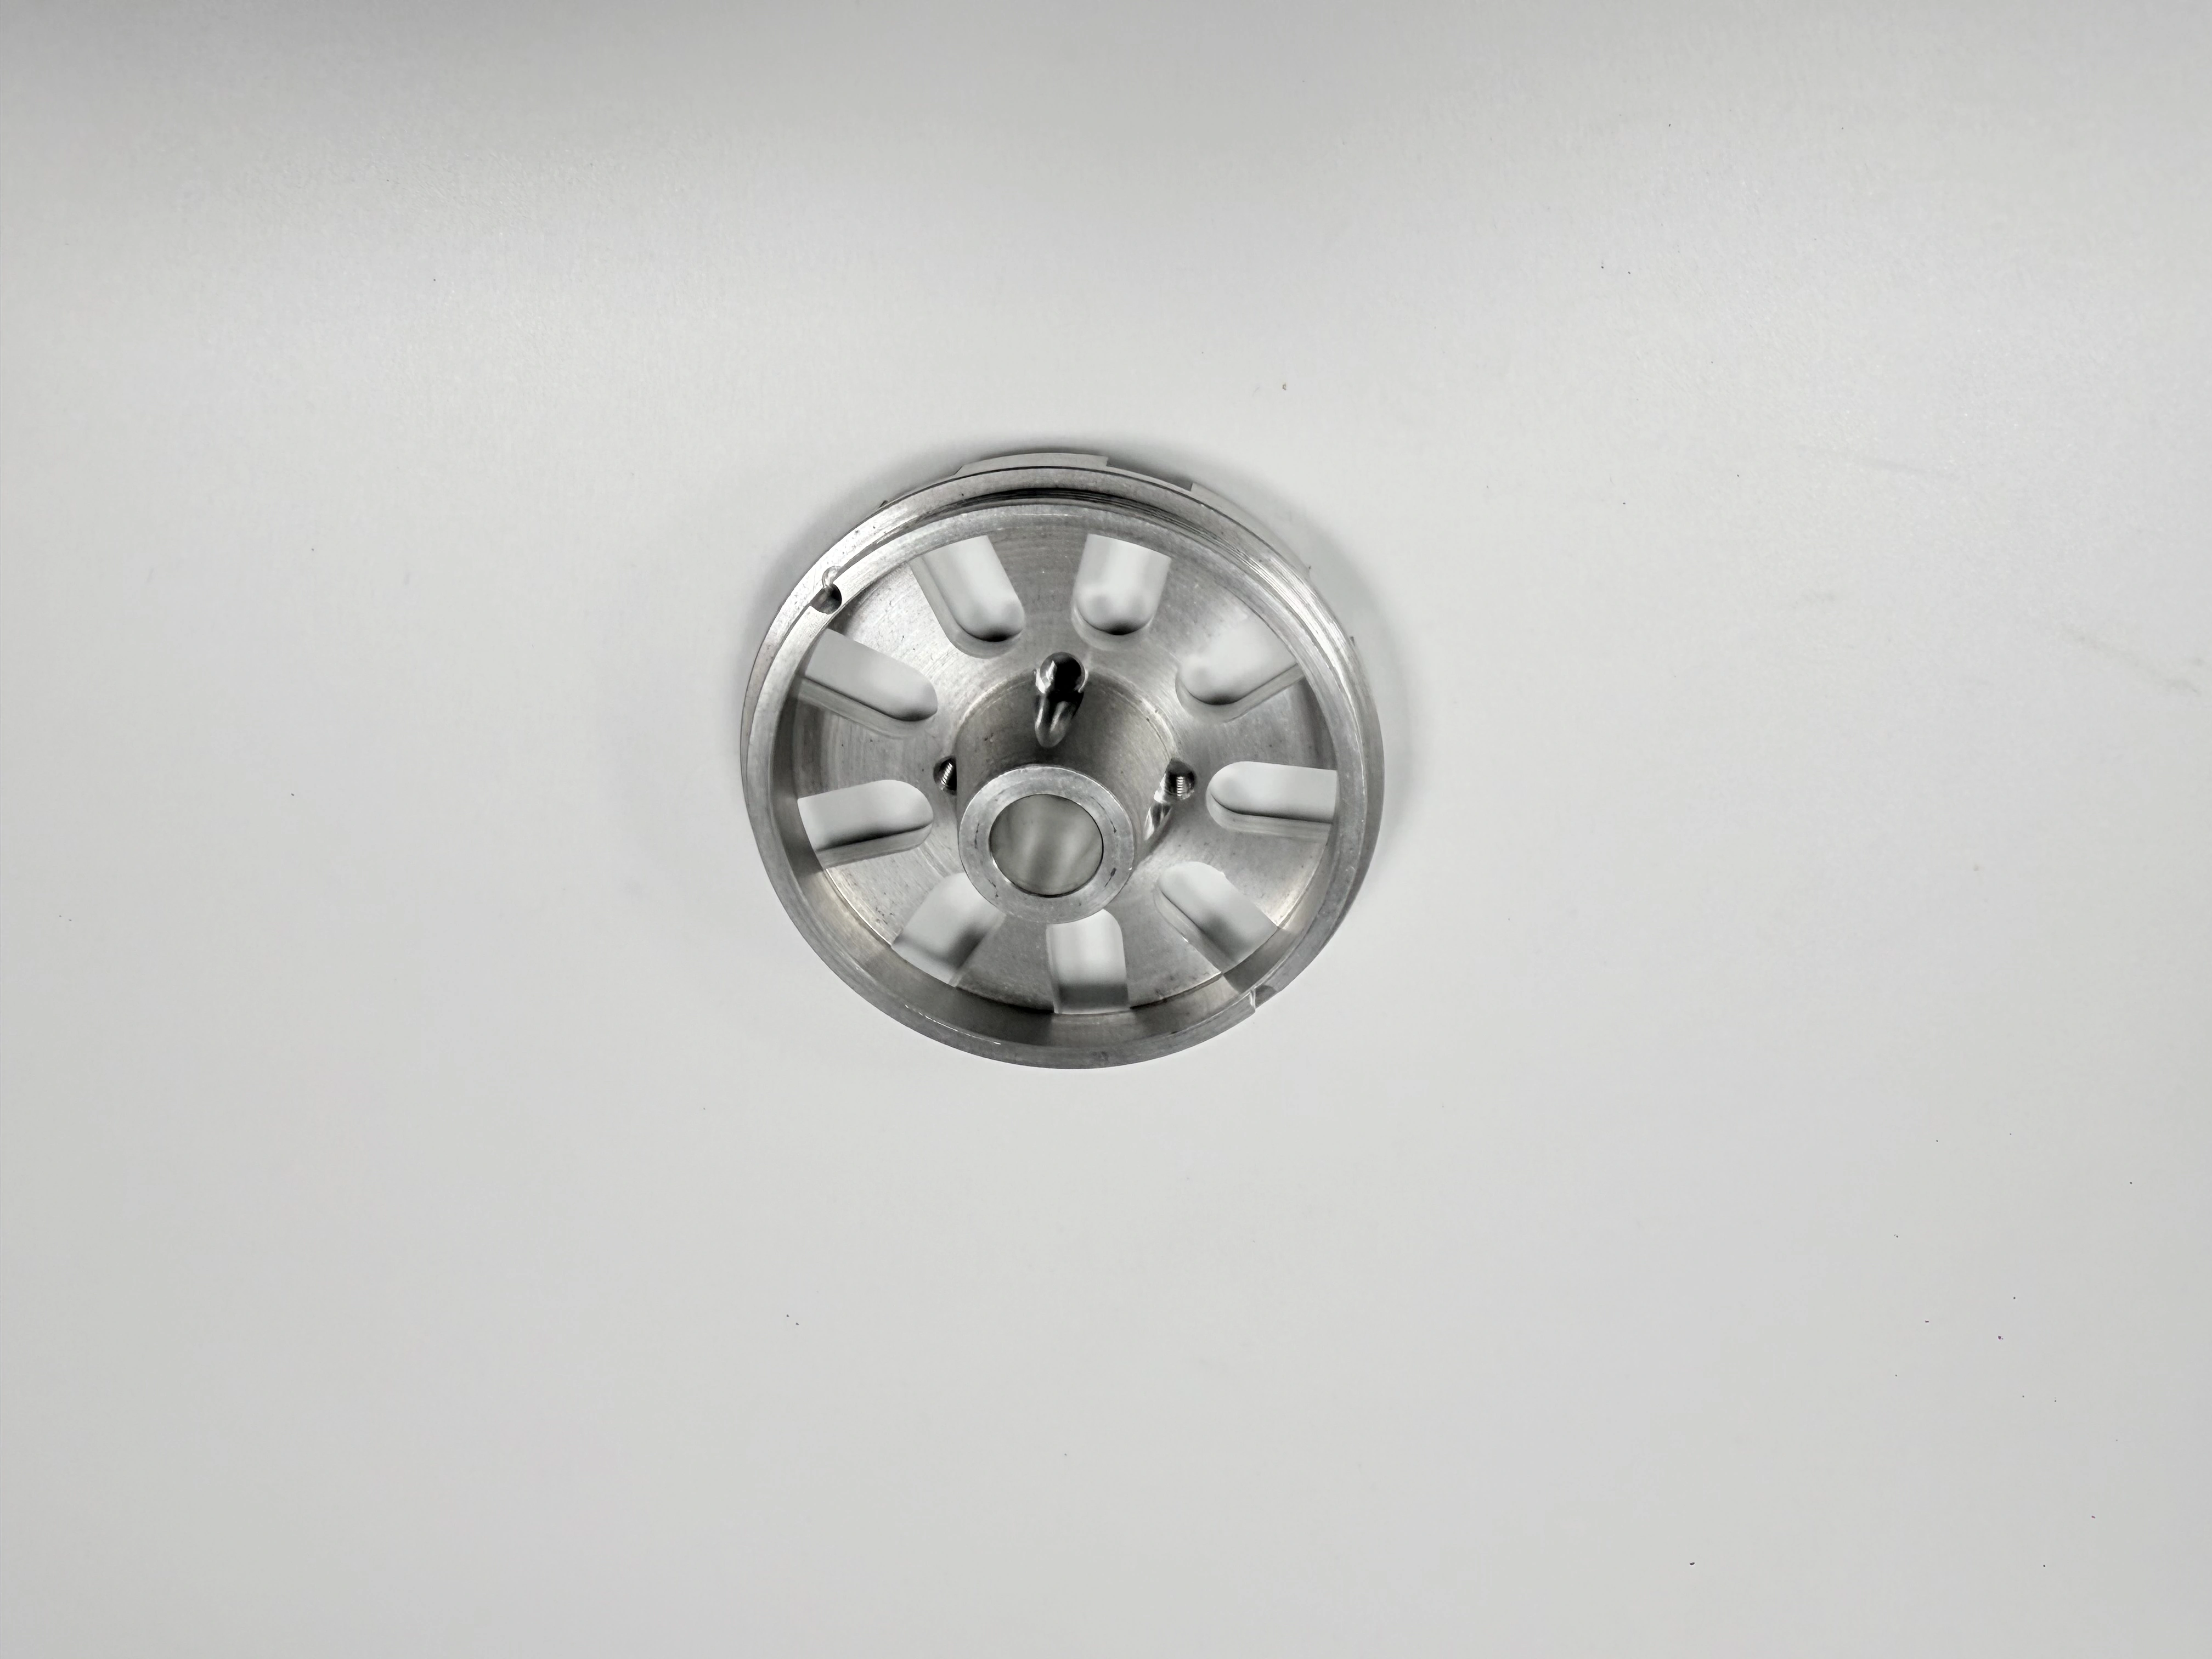
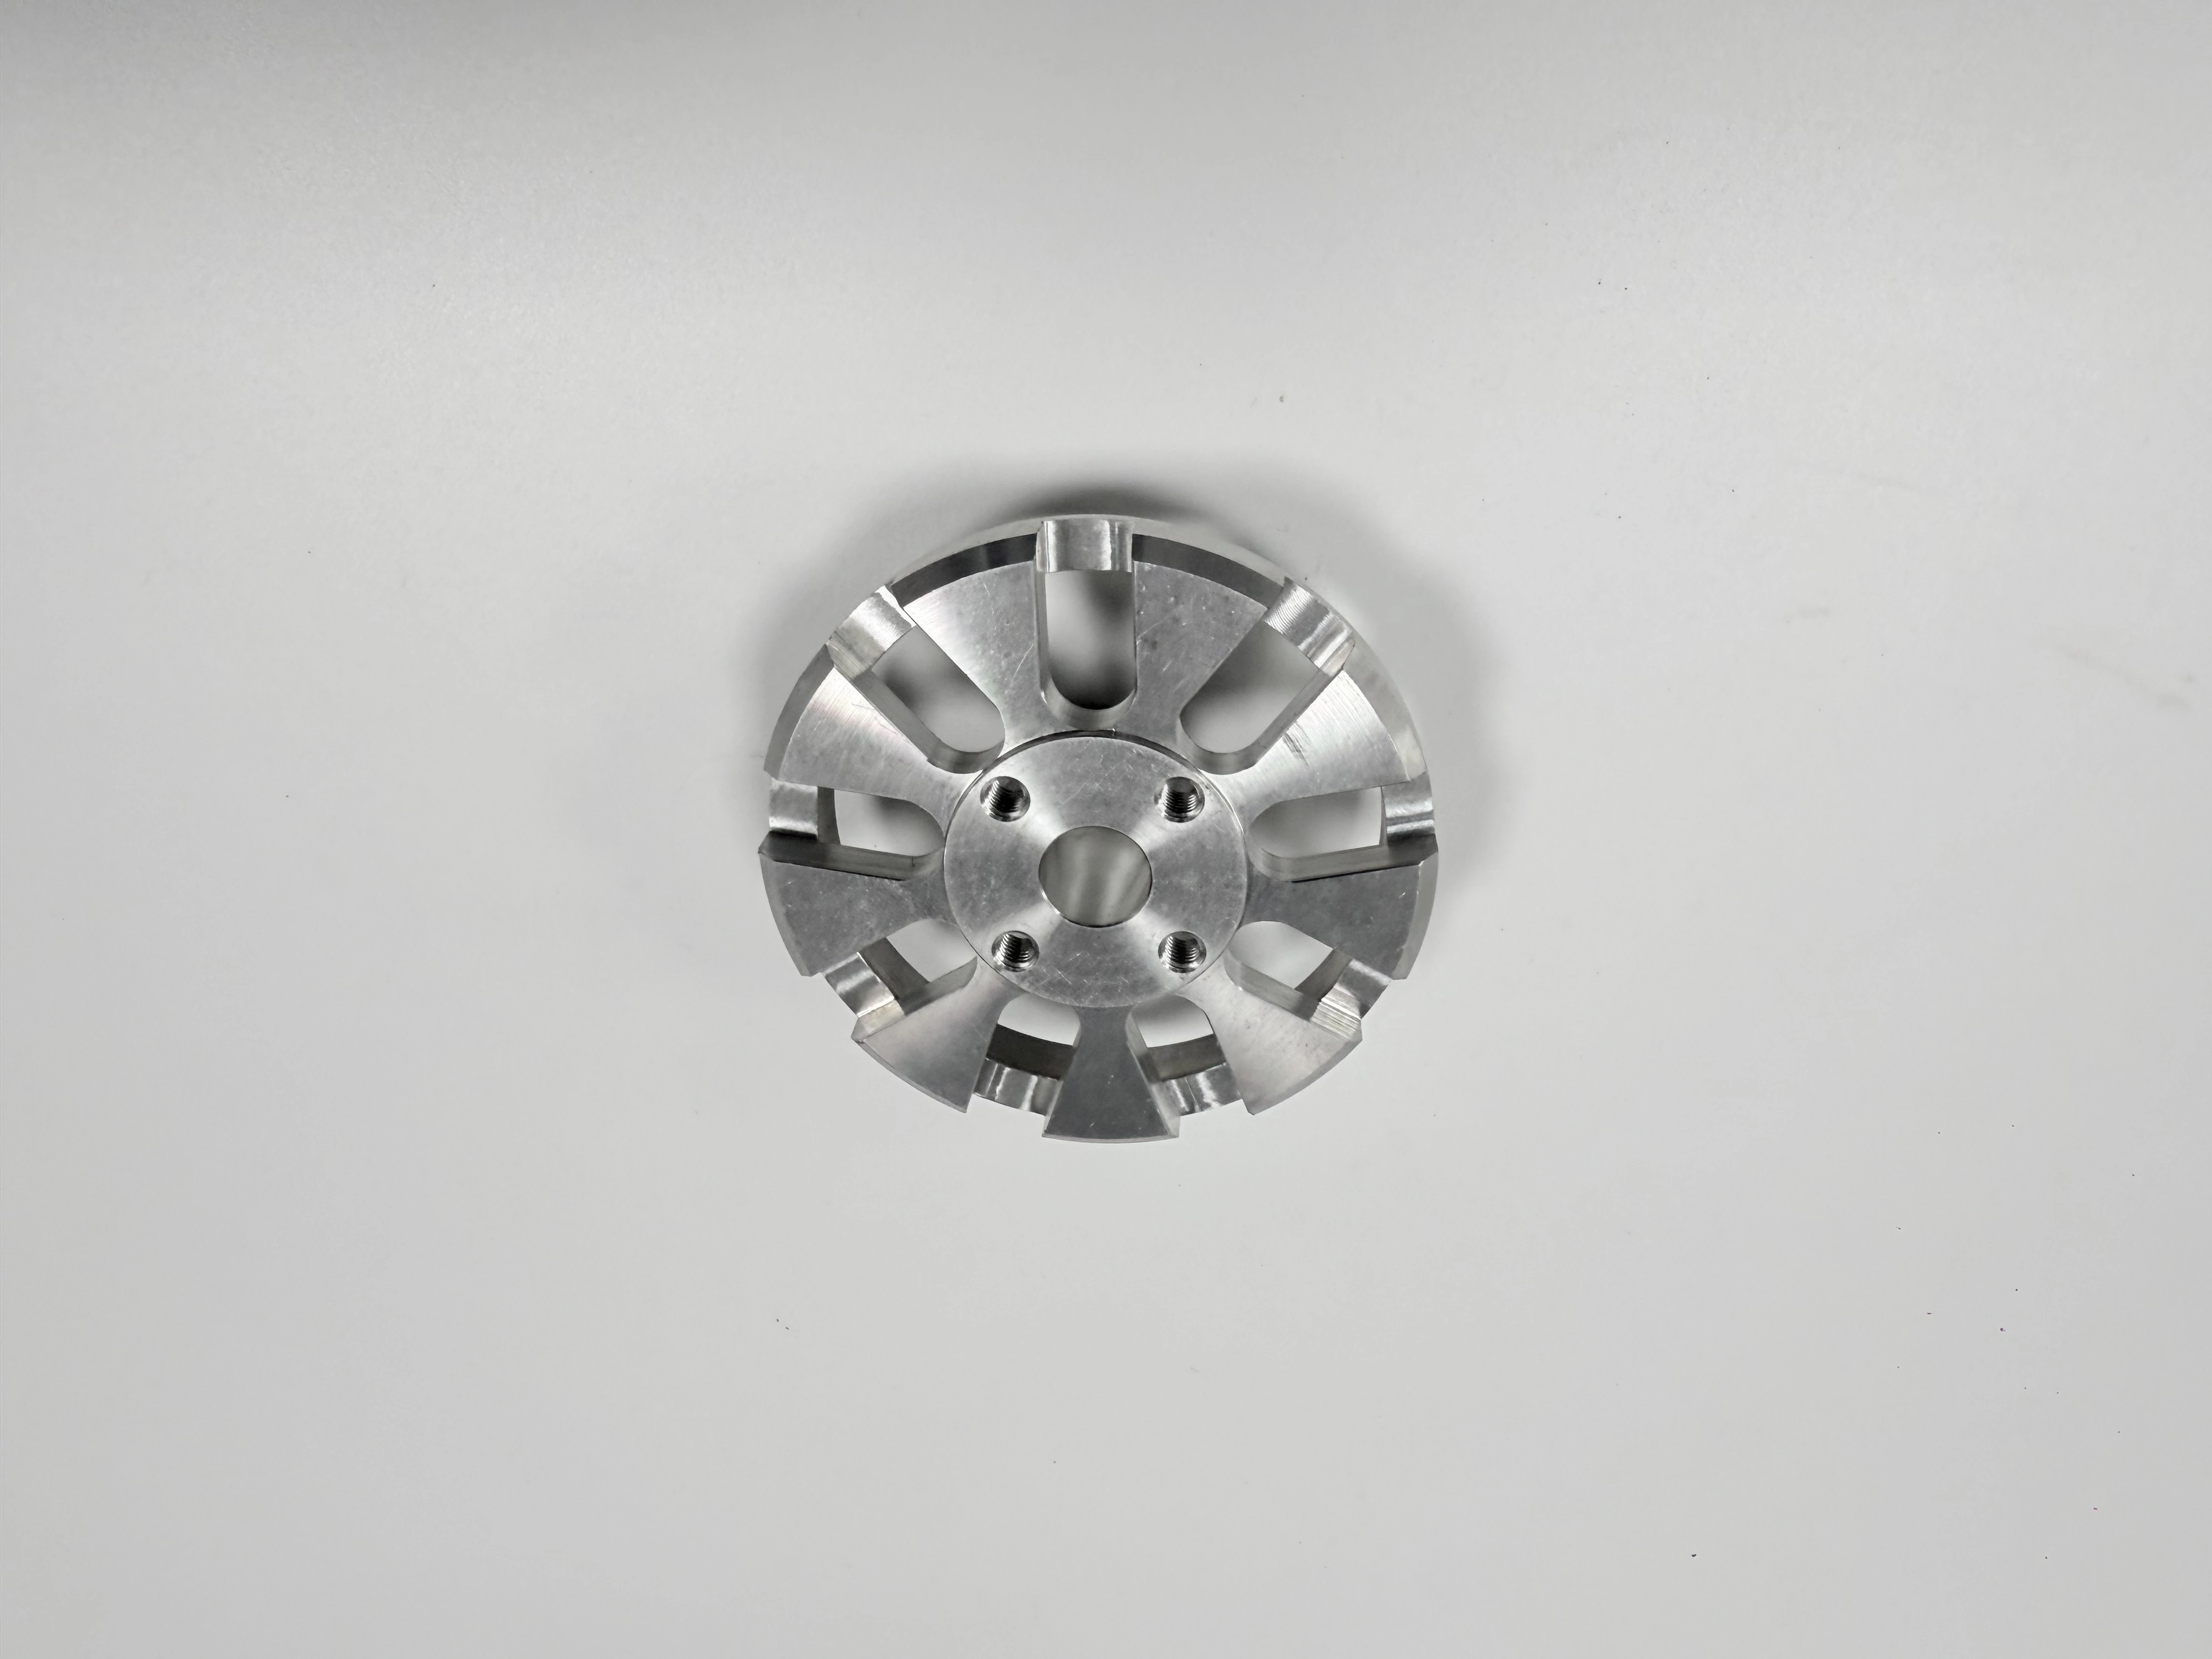
El acabado de máquina estándar es un límite de aceptación, no una garantía universal de rugosidad. Los compradores deben definir la superficie funcional, la textura visible, el estado de rebabas y bordes, el método de medición, el material y la condición del proceso, y cualquier recubrimiento posterior antes de comparar una cotización de piezas mecanizadas. La pieza redonda de cara plana que se muestra presenta una abertura central, ranuras radiales y un borde exterior en dos vistas. Esas imágenes solo respaldan la geometría y la textura visible; no pueden probar valores de rugosidad, material, tolerancia o rendimiento de servicio. Una revisión de planificación de acabado de superficie ayuda a conectar la apariencia con requisitos medibles.
Defina el Acabado Antes de Cotizar
Escriba el requisito de acabado en términos de función y evidencia. Una cara de sellado puede necesitar una textura y dirección medidas, una cara de localización puede necesitar control de rebabas y planitud, y una cara cosmética puede necesitar una referencia visual. “Acabado de máquina estándar” no debe usarse para ocultar una rugosidad no especificada, rotura de borde, dirección de marcas de herramienta o estado de limpieza. Identifique la superficie, el requisito, el método, el muestreo y la condición entregada.
Use un registro de superficies que nombre cada cara, ranura, abertura, borde o canto y establezca por qué es importante. Una pieza puede tener una cara central lisa y una ranura rugosa que aún funcione correctamente si la ranura no es funcional, mientras que una superficie de sellado ligeramente marcada puede fallar. El registro evita que una sola etiqueta de acabado global enmascare diferentes decisiones de aceptación. También le dice al proveedor dónde se justifican pasadas o mediciones adicionales.
Defina cómo interactúa el requisito de acabado con la geometría. La eliminación de material para mejorar la textura puede cambiar una cara, una abertura o una relación de descentramiento. Un recubrimiento puede cubrir la textura pero agregar espesor. Un paso de limpieza puede eliminar el aceite que ocultaba una rebaba. Indique el orden de las operaciones y la característica que debe verificarse nuevamente después de cada cambio de estado.
Separe los estados de mecanizado, desbarbado, limpieza, recubrimiento y ensamblaje. Cada estado puede cambiar la textura, las dimensiones, la contaminación o la apariencia. Registre qué estado se acepta y qué mediciones se repiten después de un proceso externo. Una referencia de inspección de calidad puede estructurar los campos del informe, pero el dibujo y el plan de aceptación controlan la pieza.
Registre el propietario de la aceptación y el punto en el que se toma la decisión de acabado. Esto evita que un proveedor cierre una pregunta de superficie durante el mecanizado mientras el comprador evalúa un estado recubierto o ensamblado.
Mantenga este límite junto al resultado de la inspección y el registro de empaque.
Ese vínculo entre superficie, estado y evidencia es lo que hace que un acabado sea repetible.
Use las Vistas de la Pieza Redonda como una Indicación de Textura
Las imágenes emparejadas muestran una pieza circular mecanizada con una abertura central, ranuras radiales y un borde exterior desde diferentes ángulos. Confirman el mismo producto físico y diferentes vistas. No revelan números de rugosidad, aleación, dureza, tolerancia, recubrimiento, ruta del husillo o función. Use las vistas para preguntar dónde las marcas de herramienta, rebabas y acceso de inspección pueden ser importantes; use registros controlados para cada conclusión de ingeniería.
Separe las Superficies Funcionales y Cosméticas
Clasifique cada superficie como de sellado, deslizamiento, localización, sujeción, térmica, cosmética o no funcional. Una apariencia pulida aún puede ocultar un hombro o descentramiento incorrecto, mientras que una trayectoria de herramienta visible puede ser aceptable en una cara no funcional. Indique la dirección, el área y la condición de una superficie funcional. Si la apariencia es el único requisito, defina una muestra de referencia, iluminación, distancia de visualización y marcas permitidas.
En una pieza de cara redonda, la abertura central, los flancos de la ranura, los canales radiales y el borde exterior pueden servir para diferentes propósitos. No aplique una expectativa de acabado a cada superficie. Una referencia de torneado puede enmarcar las operaciones de cara y ranura, pero no puede establecer el acabado funcional sin el dibujo y el contexto de acoplamiento.
Especifique la Medición de Rugosidad
Cuando un requisito numérico de rugosidad sea importante, indique el parámetro, la dirección, el corte, el filtro, la longitud de muestreo, el instrumento y la base de aceptación. Una lectura en una cara plana puede no representar una ranura, un agujero o un borde curvo. Registre si la superficie se mide seca, con aceite, recubierta o limpia. No convierta una coincidencia visual en las imágenes en una garantía numérica.
Verifique la idoneidad y calibración del instrumento. Un resultado cerca de un límite debe provocar lecturas repetidas y revisión de la dirección del lápiz, soporte, temperatura y contaminación. Preserve los trazados o valores brutos e identifique la unidad. Redondear un resultado límite puede ocultar la variación. Un valor de rugosidad tampoco prueba la planitud, dureza o rendimiento de fatiga.
Entienda la Textura de la Trayectoria de Herramienta
La geometría de la herramienta, el avance, la velocidad, la superposición, la profundidad de corte, el desgaste de la herramienta, el refrigerante, el soporte y la condición del material influyen en la textura visible y la rugosidad medida. Indique qué variables se controlan y cuáles se permiten variar. Un acabado estándar puede provenir de una operación de desbaste, una pasada de acabado, una fresadora de cara, una herramienta de torneado o un método combinado. El nombre de la operación por sí solo no define la superficie entregada.
Considere la dirección y la magnitud. Una trayectoria de herramienta direccional puede ser aceptable en una cara cosmética pero puede afectar el sellado, el deslizamiento, el reflejo óptico o la retención de virutas en una cara funcional. Indique la dirección de medición y cualquier restricción de orientación en el dibujo o nota de proceso. Si una superficie es rotativa, identifique si el palpador o el escaneo sigue o cruza la dirección del rectificado. Un valor numérico sin dirección puede ser difícil de interpretar.
Revise las transiciones entre operaciones. El fondo de una ranura puede cortarse con una herramienta y su borde con otra, dejando una banda mezclada o una rebaba en el límite. Una inversión puede crear una línea testigo que es visualmente aceptable pero no en un sello. Marque las zonas de transición en el plan de inspección y establezca si son funcionales. No llame uniforme a toda una cara cuando solo se midió una región.
Para ranuras radiales, considere la entrada y salida de la herramienta, la dirección de la rebaba, el acceso al fondo de la ranura y la forma en que una sonda o palpador cruza la textura. Una referencia de fresado puede ayudar a comparar estrategias de cara y ranura, mientras que una referencia de proceso CNC puede organizar variables. Ninguna prueba un resultado específico para la pieza ilustrada.
Controle el Desgaste de la Herramienta y los Puntos de Cambio
El desgaste de la herramienta puede aumentar la rugosidad, las rebabas, la deriva dimensional y el calor. Defina un identificador de herramienta, límite de vida o disparador de inspección, política de compensación y reacción ante un cambio de textura. Si una herramienta se reemplaza durante un lote pequeño, marque las unidades afectadas y repita las mediciones sensibles. Una primera pieza estable bajo un estado de herramienta no libera unidades hechas después de un cambio no documentado.
Conserve los registros de herramienta, programa, refrigerante y configuración con el lote. Un resultado de baja rugosidad de una herramienta nueva puede no representar el estado desgastado utilizado más tarde. Si el comprador quiere un acabado estándar sin requisito numérico, el proveedor aún debe indicar el límite visual o de proceso y cómo se verifica.
Controle las Rebabas y las Roturas de Borde
El desbarbado es parte de la aceptación del acabado cuando una rebaba puede cortar, interferir, atrapar contaminación o alterar una superficie de localización. Defina la rotura de borde, el radio, la dirección de la rebaba, los bordes accesibles y el método. El trabajo manual puede eliminar material de manera desigual de una ranura o abertura. Un borde que parece liso puede ser demasiado grande para una característica de acoplamiento; una rotura de borde medida puede ser aceptable incluso si la textura permanece visible.
Inspeccione los bordes antes y después de la limpieza, el recubrimiento y el ensamblaje cuando estos pasos afecten la decisión. Registre referencias visuales y controles dimensionales o funcionales. Una referencia de desbarbado puede enmarcar las opciones de proceso, pero la aceptación real sigue vinculada al requisito controlado.
Proteja Ranuras y Huecos
Las ranuras y huecos pueden retener virutas, resistir un palpador o recibir un desbarbado desigual. Indique el ancho, la profundidad, el radio de esquina, la condición del fondo, la limpieza y el acceso de inspección cuando sea funcional. Si una ranura aloja un sello o un anillo de retención, incluya la condición de acoplamiento. Una vista visual desde arriba no puede probar el estado del fondo o de las paredes laterales. Use una sección, un calibre o un método alternativo con un límite definido.
Tenga en Cuenta el Material y el Estado Térmico
La designación del material, la dureza, el temple, la condición del stock, el tratamiento térmico, el estrés residual y la temperatura afectan el desgaste de la herramienta, la textura, las rebabas y la estabilidad dimensional. Especifique la condición requerida y el certificado. No infiera aleación o dureza de la imagen. Si se propone un sustituto, identifique qué conclusiones de acabado y geometría se transfieren y cuáles requieren un nuevo ensayo.
Defina la temperatura de medición, la estabilización, la limpieza y el estado entregado. Una pieza caliente o una película de aceite pueden reportar una rugosidad o ajuste diferente a una pieza limpia y estabilizada. Si el recubrimiento o galvanizado sigue al mecanizado, registre la especificación, el procesador, el lote, el enmascarado, las dimensiones antes y después, y las verificaciones de superficie repetidas. Una referencia de materiales puede respaldar la RFQ pero no puede certificar esta pieza.
Separe el Recubrimiento del Acabado Mecanizado
Un recubrimiento puede cubrir marcas de herramienta, cambiar la textura, llenar una ranura o alterar un ajuste. Indique si el acabado estándar se aplica antes o después del recubrimiento y qué superficies están enmascaradas. Registre el lote de recubrimiento, el método de espesor, el requisito de adherencia o apariencia cuando sea relevante, y la inspección del estado entregado. No llame a una superficie recubierta “mecanizada” sin un límite claro.
Inspeccione la Textura con Contexto
Construya el plan de inspección en torno a la función en riesgo. Mida la rugosidad donde controla el sellado o deslizamiento, la planitud donde una cara localiza, el descentramiento donde una superficie circular rota, y la rebaba o borde donde el ensamblaje puede dañarse. Use un instrumento adecuado e indique soporte, dirección, sección, temperatura, limpieza y unidad. Una lectura de rugosidad no puede probar cada superficie de la pieza.
Para la pieza de cara redonda, mida la abertura central, el descentramiento de la cara, la condición de la ranura, el borde exterior y las ubicaciones de textura seleccionadas por separado. Una referencia de inspección CMM puede enmarcar la geometría, mientras que un trazado de rugosidad o una muestra de comparación respaldan la evidencia de superficie. Mantenga los métodos distintos e indique las áreas inaccesibles.
Use una muestra de referencia solo cuando su material, estado de proceso, iluminación y condición de visualización estén controlados. Un comparador visual puede respaldar la apariencia, pero no puede probar una rugosidad numérica o una condición de ranura oculta. Registre quién comparó la superficie, bajo qué luz y qué características se revisaron. Si diferentes operadores no están de acuerdo, defina un método medido o una referencia aprobada en lugar de promediar opiniones.
Verifique el área de contacto y acceso del instrumento. Un palpador puede no llegar al fondo de una ranura estrecha, y una sonda puede puentear un radio. Un método óptico puede ser sensible a la reflectividad o al aceite. Registre la región accesible y cualquier área excluida. Si se usa un método alternativo, explique cómo se relaciona con el requisito y retenga la limitación en el registro de liberación.
Elija el Muestreo Según el Riesgo de la Superficie
La inspección de cada unidad puede justificarse para un lote pequeño cuando una sola rebaba o ranura rugosa puede impedir el ensamblaje. El muestreo puede ser apropiado para superficies cosméticas de menor riesgo después de mostrar un estado estable. Un reemplazo de herramienta, un lote de material, una inversión de configuración, un cambio de refrigerante o un lote de proceso externo crea un nuevo estado que necesita su propia primera pieza o muestra. Vincule los valores a la identidad de la unidad o sub-lote.
Si una superficie falla, conserve el resultado original e identifique la reacción: contención, desbarbado controlado, cambio de herramienta, inspección ampliada, reemplazo, desviación o nuevo ensayo. El retrabajo puede alterar una ranura o borde. Registre el valor original y el nuevo, el aprobador y el rango afectado. No sobrescriba una lectura fallida.
Evalúe el Costo del Acabado Sin Ocultar el Alcance
Separe la programación, el utillaje, las pasadas de acabado, el desbarbado, la inspección, la limpieza, el recubrimiento, el empaque y los cambios de ingeniería. Un requisito numérico de rugosidad puede agregar tiempo de medición o una operación de acabado. Un estándar visual puede reducir la medición pero requiere una muestra de referencia e iluminación consistente. Un precio bajo puede ocultar una verificación omitida o un estado entregado indefinido.
Pida a los proveedores que indiquen los descuentos por cantidad y las condiciones detrás de ellos. Una cantidad mayor puede usar una herramienta dedicada, un accesorio diferente, una muestra reducida o un procesador externo. Mantenga esas suposiciones visibles. No trate un descuento por unidad como prueba de que un acabado estándar es estable en todos los lotes.
Compare el costo de prevención con el costo de detección. Una pasada de acabado controlada puede reducir la variación de rugosidad, mientras que un plan de inspección más amplio solo puede descubrirla después del mecanizado. Una muestra de referencia puede reducir el tiempo de instrumento pero requiere acuerdo y capacitación. Muestre la línea que cambia cuando cambia la cantidad o el riesgo. La decisión no es siempre el cargo de acabado más bajo; es el total defendible más bajo para el estado de superficie requerido.
Redacte la RFQ de Acabado
Proporcione dibujo y revisiones de modelo, superficies funcionales, requisitos de rugosidad o visuales, criterios de borde y rebaba, material y stock, límite de operación, método de inspección, muestra, procesamiento externo, empaque, registros y autoridad de cambio. Pida los supuestos propuestos de herramienta y proceso, el formato de la primera pieza, la reacción ante una superficie fallida y la verificación del estado entregado. Una referencia de planificación de producción puede enmarcar hitos, pero la definición del acabado debe permanecer específica de la pieza.
Indique qué muestran las imágenes y qué no muestran. Las vistas de la cara redonda respaldan ranuras, abertura, borde y textura visible. No prueban valores de rugosidad, material, tolerancia, recubrimiento o rendimiento. Este límite mantiene la cotización del proveedor vinculada a la evidencia en lugar de la apariencia.
Seleccione Proveedores por Evidencia de Superficie
Compare si cada proveedor puede explicar el estado de la herramienta, la operación de acabado, el desbarbado, la dirección de medición, el instrumento, la muestra, la trazabilidad del material, la transferencia de proceso externo y las reglas de reacción. Una lista de máquinas o una frase como “acabado estándar incluido” no es evidencia. Prefiera una respuesta que identifique supuestos, propietarios, límites y el registro entregado con el lote.
Pregunte a los proveedores cómo mantienen la identidad de la superficie cuando las piezas se mueven entre mecanizado, lavado, recubrimiento y empaque. Un proveedor puede medir una superficie accesible y asumir que la ranura la sigue, o puede mezclar unidades después de un cambio de herramienta. Solicite un mapa de estado y el rango de unidades para cada registro. Esta evidencia es más útil que una afirmación general sobre resultados pulidos o lisos.
Proteja el Acabado Durante la Transferencia
Defina limpieza, separadores, protección contra corrosión, etiquetas e inspección de recepción. Una cara texturizada puede recoger virutas, y un borde sin protección puede rayarse durante el transporte. Vincule los registros de empaque y recepción a la identidad de la unidad y el estado de acabado aceptado. Una referencia de empaque puede ayudar a organizar preguntas, pero no reemplaza los criterios de recepción.
Libere el Acabado Estándar con Límites
Libere cuando las superficies funcionales, los requisitos de acabado visual o numérico, el estado de rebabas y bordes, el material, el proceso, la inspección, el procesamiento externo, el empaque y las aprobaciones estén de acuerdo. Detenga cuando “estándar” no esté definido, una lectura de rugosidad carezca de dirección o estado, una ranura sea inaccesible, un cambio de herramienta no esté rastreado, o la superficie entregada difiera de la condición aceptada. Indique la evidencia faltante y el propietario.
El acabado de máquina estándar es útil cuando le dice al proveedor y al comprador exactamente qué se acepta y cómo se verifica. Las imágenes emparejadas solo respaldan geometría y textura visibles. Deje que el dibujo, el registro de material, el estado de herramienta y configuración, las mediciones de superficie y la verificación de recepción determinen si aceptar, revisar o agregar una operación de acabado.
Mantenga la declaración final vinculada a la cara inspeccionada, el estado, la muestra y el método para que un pedido posterior pueda compararse sin expandir la afirmación original.
Preguntas Frecuentes
¿Cómo se debe definir el acabado de máquina estándar para superficies funcionales?
¿Qué evidencia de rugosidad es útil para una cara redonda mecanizada?
¿Cómo se deben especificar el desbarbado y las roturas de borde en una RFQ de acabado?
¿Cómo pueden los compradores comparar cotizaciones de acabado de máquina y alcance de inspección?
¿Qué registros respaldan pedidos repetidos con el mismo acabado de máquina?
