
Acabado Tal como Mecanizado: Textura, Desbarbado y Aceptación Funcional
Acabado Tal como Mecanizado: Textura, Desbarbado y Aceptación Funcional
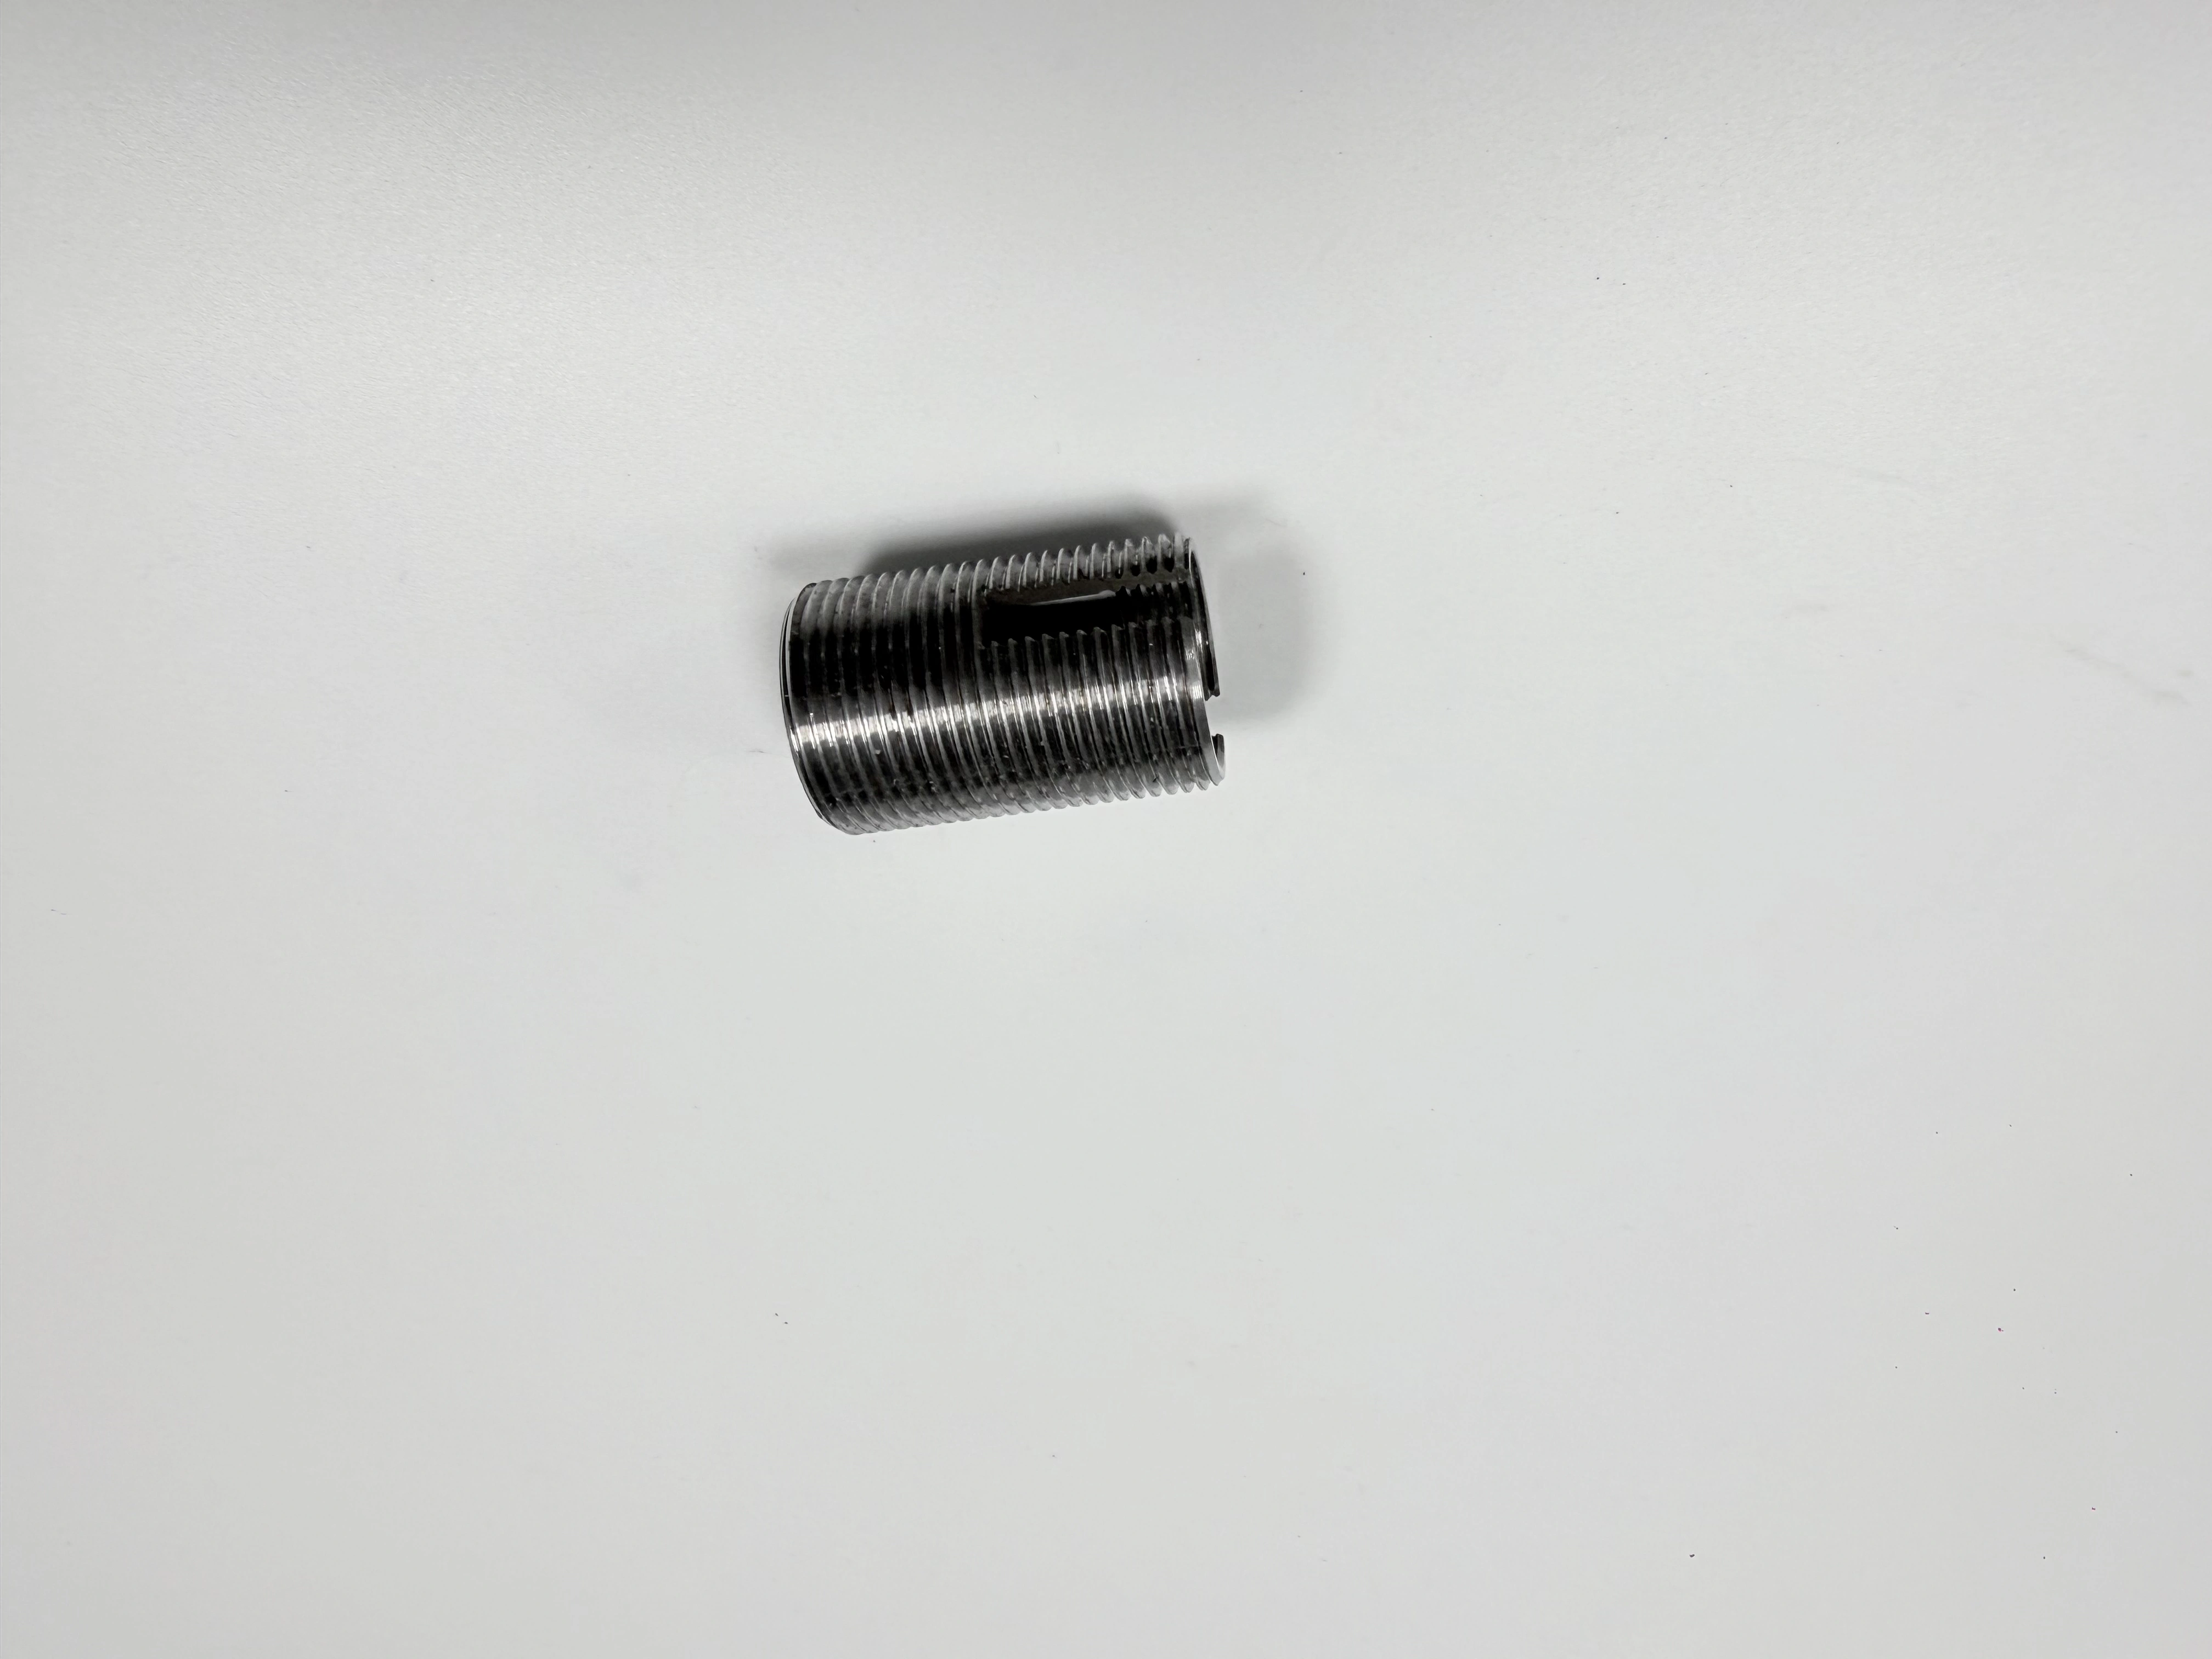
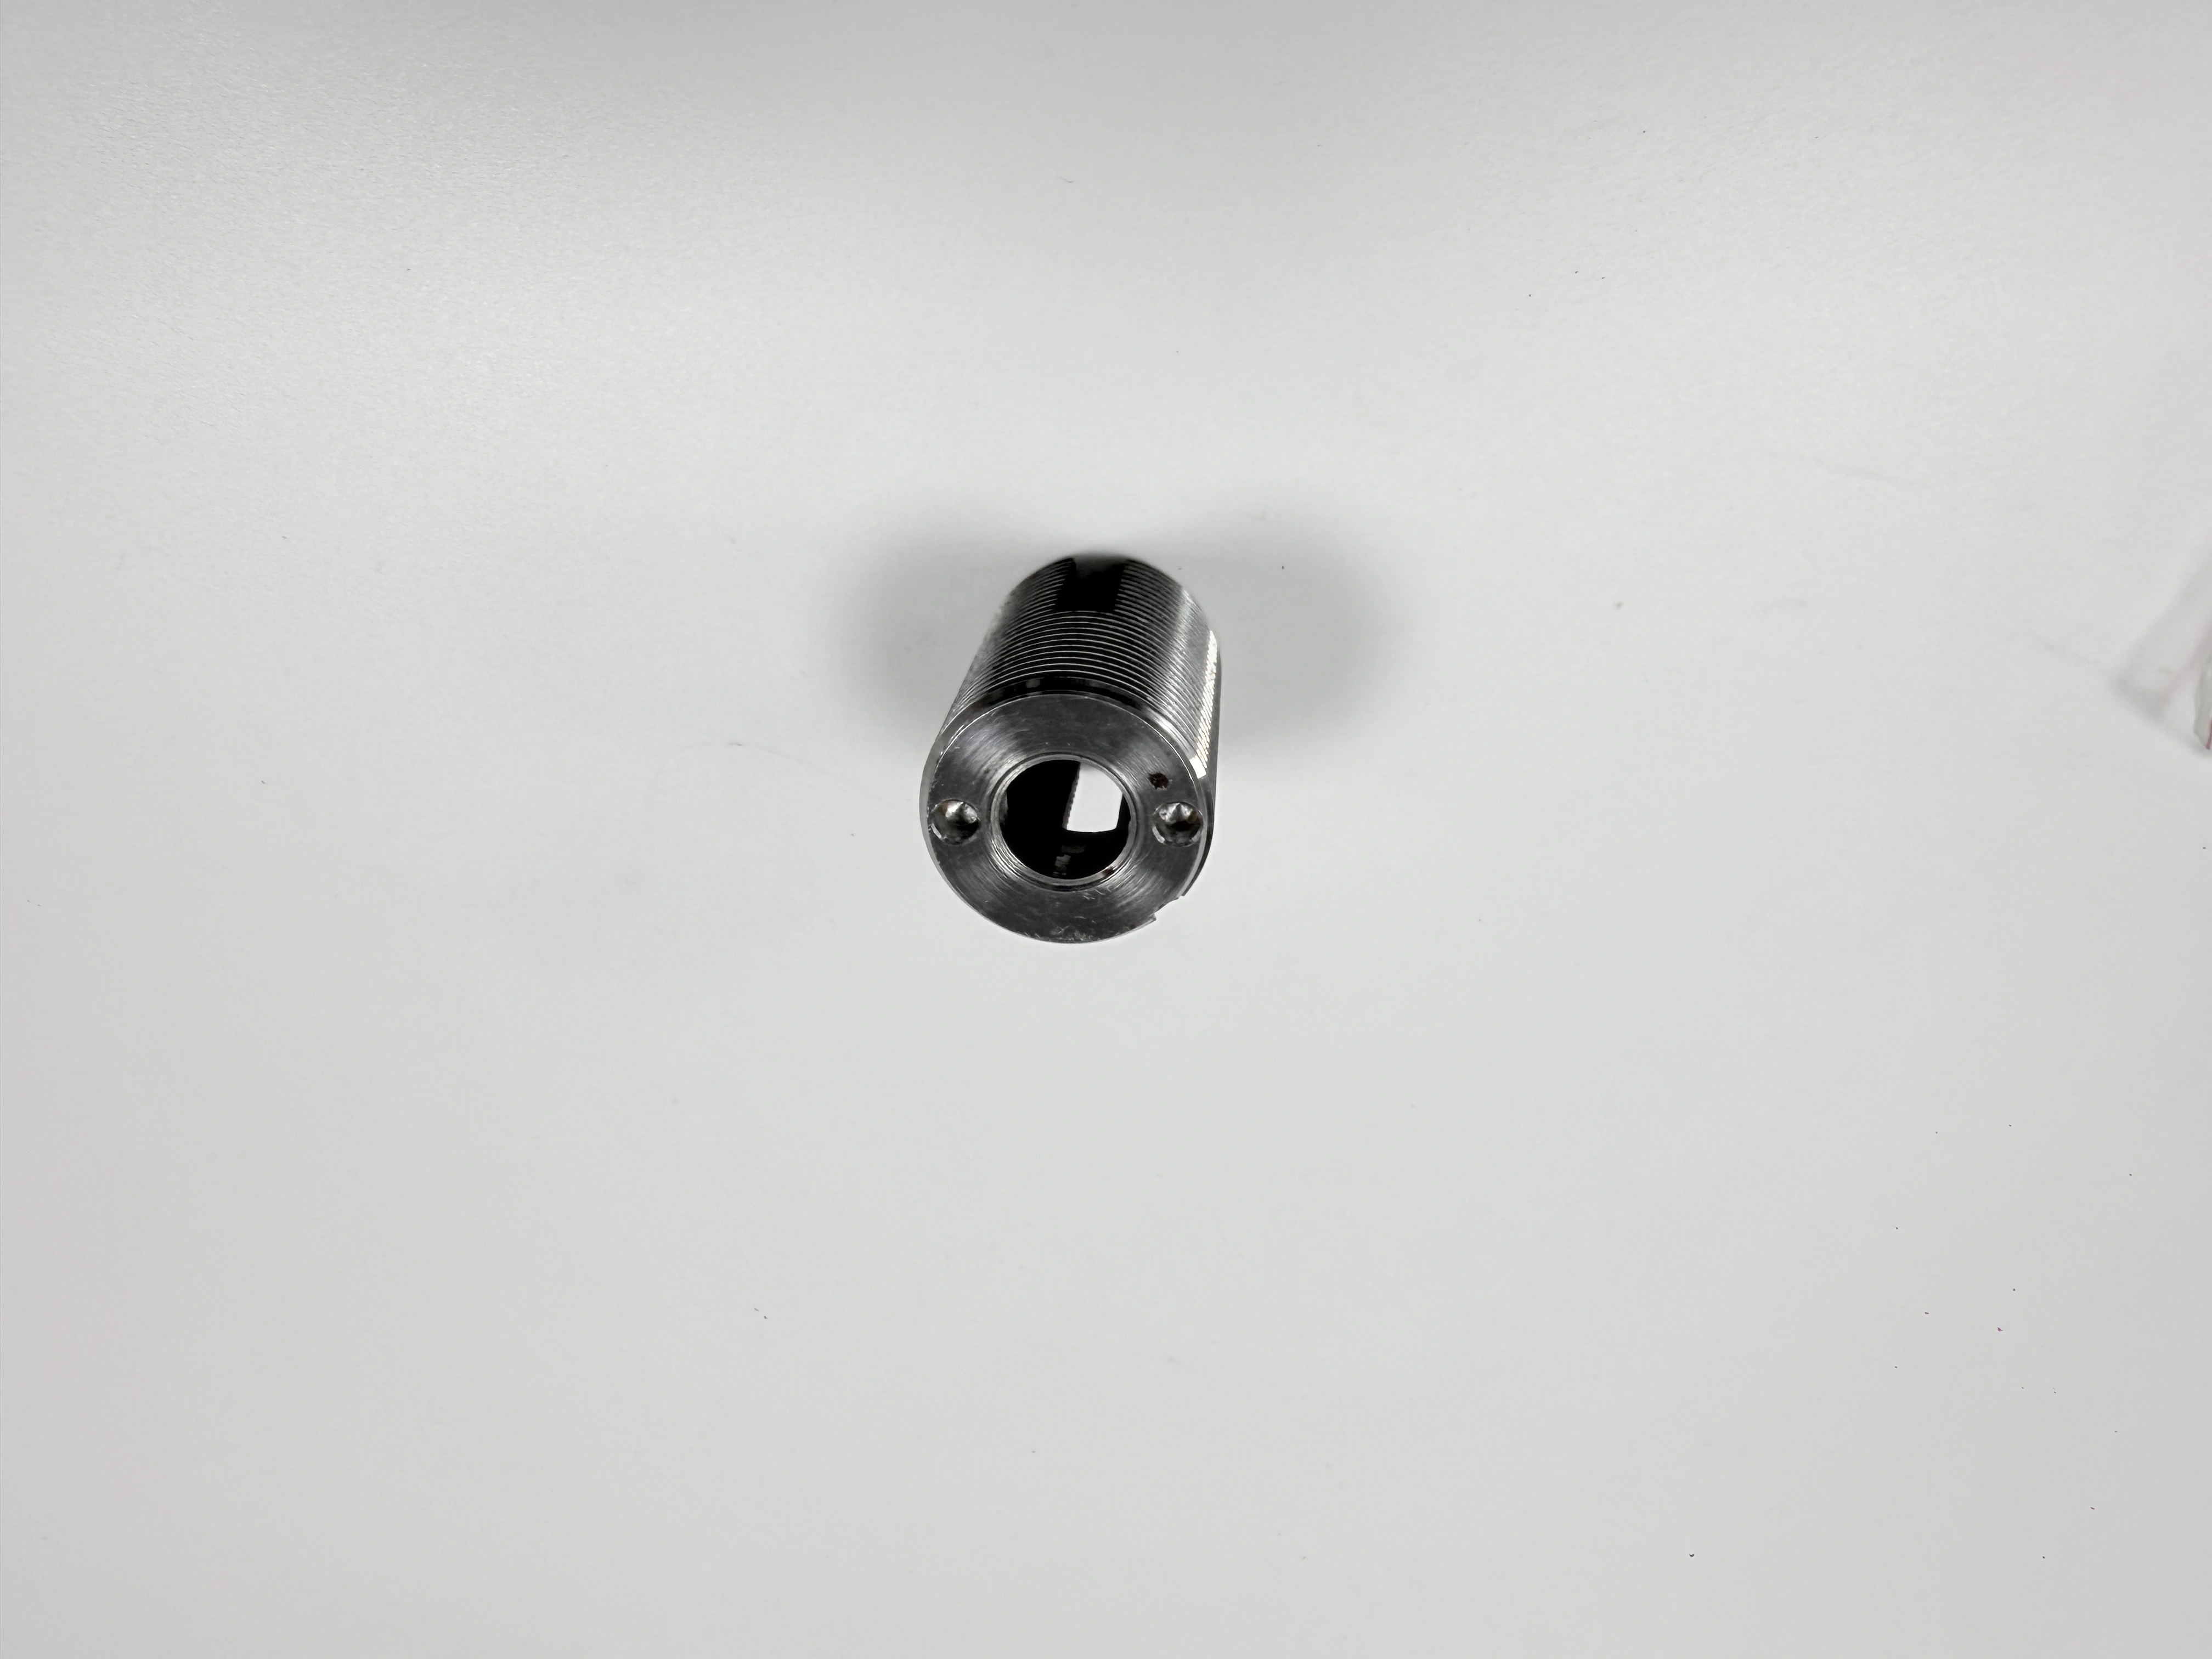
El acabado tal como mecanizado describe el estado de la superficie directamente después del corte y antes de un recubrimiento separado o tratamiento decorativo; no define una rugosidad, rebaba o apariencia universal. Los compradores deben identificar caras funcionales, ranuras, aberturas, bordes, material, estado de la herramienta, limpieza, medición y condición de entrega antes de aceptar una pieza. El casquillo roscado que se muestra presenta una rosca externa, una abertura en el extremo y una abertura lateral vistas desde dos ángulos. Esas imágenes respaldan solo la geometría y la textura visible; no pueden probar la aleación, la clase de rosca, la rugosidad, la tolerancia o la aplicación. Una revisión del acabado mecanizado ayuda a convertir la apariencia en un plan de aceptación auditable.
Definir el Estado Tal como Mecanizado
Indique el punto en el que la pieza se considera tal como mecanizada. Puede ser después de la pasada de corte final, después del desbarbado controlado, después del lavado o después de un aceite protector. Cada opción cambia lo que el comprador ve y mide. Identifique si el requisito es visual, numérico, dimensional, funcional o una combinación. Una nota de "acabado de máquina estándar" sin estado, ubicación y método deja al proveedor y al comprador evaluando piezas diferentes. Una referencia del proceso de mecanizado CNC puede ayudar a organizar ese lenguaje de estado.
Cree un registro de superficies y bordes para caras, agujeros, roscas, ranuras, hombros y bordes. Marque las áreas de sellado, deslizamiento, localización, sujeción, cosméticas y no funcionales. Indique qué superficies necesitan rugosidad, planitud, descentramiento, ajuste de rosca, control de rebabas o solo apariencia. Una referencia de inspección de calidad puede organizar los campos, pero el dibujo y el plan de aceptación siguen siendo los que controlan.
Usar las Vistas del Casquillo como una Guía Geométrica
Las imágenes emparejadas muestran un casquillo roscado cilíndrico con una rosca externa, una abertura en el extremo y una característica de acceso lateral desde diferentes ángulos. Confirman el mismo producto físico y una vista cambiada. No revelan material, clase de rosca, paso, rugosidad, tolerancia, presión, carga o aplicación. Use las vistas para preguntar sobre la protección de la rosca, la eliminación de rebabas, el acceso y la medición; use documentos controlados para conclusiones de ingeniería.
Separar la Función de la Apariencia
Una rosca puede necesitar ajuste y protección de la cresta, un agujero puede necesitar tamaño y superficie, y una cara del extremo puede localizar un componente de acoplamiento. Una marca espiral visible puede ser aceptable en un exterior no funcional pero inaceptable en una superficie de sellado. Indique la condición de acoplamiento, lubricante, temperatura, precarga y secuencia de ensamblaje cuando estos alteren la aceptación. No sustituya una apariencia pulida por una verificación funcional definida. Para caras o ranuras de soporte fresadas, una referencia de fresado CNC puede enmarcar las preguntas de acceso sin establecer un límite de acabado.
Para un casquillo roscado, distinga el diámetro mayor, el diámetro menor, el diámetro de paso, el avance, el descentramiento, la ubicación del hombro, la abertura, el puerto lateral y el borde roto. Un calibre de rosca puede mostrar el acoplamiento bajo su propia condición pero no puede probar todas las relaciones geométricas. Una referencia de torneado puede enmarcar las operaciones de rosca y cara; no puede establecer la clase requerida sin una especificación controlada.
Escriba la secuencia de aceptación en el mismo orden en que se utiliza el casquillo. Confirme la limpieza de la abertura antes de insertar una pieza de acoplamiento, verifique el acoplamiento de la rosca antes de aplicar el torque y evalúe el hombro o la cara del extremo después de que el componente esté asentado. Si una verificación se realiza solo después de una limpieza agresiva o desbarbado manual, registre ese estado porque puede no representar la condición de entrega. La secuencia ayuda a separar un defecto dimensional de un efecto de manejo o ensamblaje.
Mantenga las expectativas cosméticas limitadas. Una marca de torneado consistente en un diámetro exterior puede ser aceptable mientras que una rebaba levantada en la abertura lateral no lo es. Una superficie oscurecida o aceitada puede cambiar la apariencia sin cambiar la función, pero también puede ocultar una viruta. Indique qué características visuales desencadenan la contención y cuáles son informativas. Esto evita que los operadores pulan una pieza para cumplir con una preferencia de apariencia no declarada.
Proteger las Roscas Durante el Acabado
El desbarbado, cepillado, lavado, recubrimiento y empaque pueden dañar o contaminar una rosca. Defina la rebaba permitida, la condición de la cresta, la entrada, el enmascarado, la limpieza y el embalaje protector. Indique si una rosca se inspecciona antes o después del recubrimiento y si se usa un tapón, anillo o componente de acoplamiento. Si se retrabaja una rosca, preserve el resultado original e identifique la unidad.
El desgaste de la herramienta, la evacuación de virutas, la geometría del inserto, el refrigerante y la condición del material afectan la forma de la rosca y la superficie. Registre la herramienta, el programa, la configuración y el disparador del cambio. Un resultado con herramienta nueva no representa automáticamente las unidades posteriores hechas después del desgaste. Una referencia de roscado puede describir las opciones de medición, pero la clase de aceptación y el método siguen siendo específicos de la pieza.
Medir la Textura con Dirección y Contexto
Cuando la rugosidad importa, indique el parámetro, la dirección, la longitud de corte, el filtro, la longitud de evaluación, el instrumento, la muestra y el estado. Una lectura en un diámetro exterior puede no representar una cara del extremo, un agujero o el flanco de una rosca. Un palpador puede no alcanzar la raíz; un método óptico puede ser sensible a la reflexión o al aceite. Registre las regiones accesibles y los límites en lugar de implicar una cobertura completa de la superficie.
Preserve los trazados o valores brutos cuando estén cerca de un límite. Registre la identidad del instrumento, la resolución, la calibración, el operador, la temperatura, el soporte, la limpieza y el momento. No redondee un valor límite para convertirlo en una aprobación. La evidencia de rugosidad no prueba la planitud, el descentramiento, la dureza, el material o el ajuste de la rosca.
Planifique el acceso antes de seleccionar el instrumento. La cara del extremo puede aceptar un recorrido recto, mientras que una rosca externa o una abertura lateral requiere un accesorio diferente o una vista óptica. Un palpador que puentea una cresta y una raíz puede subestimar un defecto local. Registre el segmento medido y evite extrapolarlo a toda la rosca. Si el requisito es un ajuste funcional, combine el trazado con una verificación de acoplamiento o calibre definido.
Use lecturas repetidas para detectar la variación del método, no para promediar un valor malo. Si dos lecturas no concuerdan, revise la dirección, el soporte, la limpieza, la temperatura y la colocación del operador. Preserve ambos resultados y la investigación. Un lote pequeño puede revelar un cambio de proceso, pero no puede probar un índice de capacidad a largo plazo sin un estado definido y una muestra suficiente.
Usar Referencias Visuales con Cuidado
Un comparador visual puede respaldar la aceptación cosmética cuando su material, estado del proceso, iluminación, distancia de visualización y marcas permitidas están controlados. No puede probar una raíz de rosca oculta o una rugosidad numérica. Registre la revisión de la referencia y el inspector. Si los operadores no están de acuerdo, defina un método medido o una muestra aprobada en lugar de promediar opiniones.
Cuando el comprador cambia la muestra de referencia, preserve el identificador de la muestra anterior y anote la fecha de vigencia. Una nueva muestra puede cambiar la aceptación de la apariencia incluso cuando el proceso de corte no ha cambiado. Trátela como una revisión de aceptación controlada y decida si las unidades existentes necesitan una reinspección.
Controlar Rebabas y Roturas de Borde
Defina la rotura de borde, el radio, la dirección de la rebaba, la mella, el rayón y los límites de borde afilado para superficies funcionales y cosméticas. Una abertura lateral puede necesitar una entrada controlada, mientras que una cara del extremo puede necesitar una eliminación mínima para preservar la ubicación. El desbarbado manual puede agrandar una abertura o dañar una rosca. Indique el método, los bordes accesibles, la inspección y la reacción.
Inspeccione antes y después del lavado, recubrimiento, aceitado y ensamblaje cuando estos cambien la condición de entrega. Una verificación visual puede identificar una rebaba pero no puede probar un radio o una clase de rosca. Registre las observaciones originales y las retrabajadas. Una referencia de desbarbado puede enmarcar los métodos sin establecer el límite de aceptación.
Proteja la entrada de la rosca y el borde alrededor de la abertura lateral del sobre-desbarbado. Una lima o abrasivo puede eliminar una rebaba y también alterar un chaflán, reducir el espesor de la pared o cambiar una trayectoria de flujo. Defina la eliminación máxima permitida y la inspección que la detecta. Si una rebaba se elimina manualmente, identifique el operador, el método, la unidad y la reinspección. Una pieza de reemplazo debe conservar el registro de falla original.
Verificar Ranuras y Aberturas Laterales
Las ranuras y aberturas laterales pueden retener virutas, resistir una sonda o recibir un desbarbado desigual. Indique la profundidad, el borde, la rosca, la limpieza y el acceso de inspección. Si la abertura lateral se conecta a un pasaje o límite de presión, defina la prueba funcional y la evidencia por separado del acabado visual. La imagen muestra una abertura pero no puede probar un pasaje, sello o clasificación de presión.
Mantener el Material y el Estado de la Herramienta Trazables
La designación del material, el temple, la dureza, la condición del stock, la tensión residual y la temperatura afectan la textura, las rebabas, el desgaste de la herramienta y las dimensiones. Registre el certificado y la identidad del calor o lote. No infiera la aleación o la dureza de la apariencia plateada en las imágenes. Si se propone un sustituto, identifique qué conclusiones de acabado y geometría se transfieren y cuáles necesitan una nueva prueba.
Registre la herramienta, el inserto, el programa, el refrigerante, el soporte, el accesorio y la operación para el estado aceptado. Una inversión de configuración o un reemplazo de herramienta crea un nuevo estado que puede requerir una verificación de la primera pieza. Mantenga los registros de medición y material vinculados a las unidades o sub-lotes.
Los registros de material y herramienta también deben identificar la entrada del stock y el estado de la superficie en cada operación. Si el casquillo se corta de un remanente o de un temple diferente, la misma trayectoria de herramienta puede producir una rebaba o un acabado de rosca diferente. Una referencia de selección de materiales puede enmarcar las preguntas; el certificado, la identidad del calor y el resultado medido siguen siendo la evidencia.
Controlar Temperatura y Limpieza
Mida después de la condición definida de estabilización y limpieza. Un casquillo caliente, una película de aceite, una viruta o un residuo de lavado pueden cambiar el acoplamiento de la rosca, la rugosidad o el tamaño de la abertura. Indique la temperatura ambiente y de la pieza, el secado, el soporte, el lubricante y el momento. Si sigue un recubrimiento al mecanizado, defina las verificaciones antes y después y la aceptación del estado de entrega.
Construir un Plan Específico por Característica
Inspeccione el ajuste de la rosca, el tamaño de la abertura, la ubicación de la cara del extremo, la abertura lateral, el descentramiento, la superficie, la rebaba y la limpieza por separado cuando estos impulsen la función. Indique el dato, el instrumento, el método, la muestra, la unidad, el soporte, la temperatura y la reacción. Un calibre de rosca no prueba el descentramiento; un trazado de rugosidad no prueba la forma de la rosca; una verificación visual no prueba el material.
Incluya una revisión de traspaso explícita antes del empaque. Concilie los resultados de la rosca y la abertura con la revisión activa, el lote de material, la configuración y los requisitos del estado de entrega. Si un certificado, medición o etiqueta no está de acuerdo, retenga la unidad e identifique al propietario. Una conciliación breve evita que un casquillo de aspecto terminado se libere con una cadena de evidencia incompleta. Una referencia de inspección CMM puede ayudar con la evidencia de ubicación cuando la característica es accesible a ese método.
Las verificaciones de cada unidad pueden justificarse para un lote pequeño cuando una sola falla del casquillo bloquea el ensamblaje. El muestreo puede ser adecuado para una textura exterior de menor riesgo después de que se demuestre un estado estable. Un cambio de herramienta, accesorio, material, limpieza o proceso externo crea una nueva población. Vincule cada resultado a la identidad y el estado.
Use un registro de características que asigne rosca, abertura, cara, característica lateral, borde y superficie al método, dato, estado, muestra y propietario. El registro puede mostrar que un calibre de tapón cubre el acoplamiento mientras que un método CMM u óptico cubre la ubicación y el perfil. También puede exponer una verificación faltante antes de que se empaque el envío. Mantenga el registro con el informe de inspección y el registro de cambios.
Hacer Visible la Incertidumbre y el Acceso
Revise la alineación, la idoneidad del instrumento, la calibración, el soporte, la temperatura y la repetibilidad cerca de un límite. Si una raíz de rosca o abertura lateral es inaccesible, indique el método alternativo y el límite. Una verificación de ensamblaje funcional agrega evidencia pero no reemplaza un requisito no medido. Preserve las lecturas brutas y los valores fallidos.
Secuenciar el Mecanizado para Proteger el Acabado
Planifique el desbaste, roscado, mandrilado, refrentado, desbarbado, lavado e inspección para que las superficies críticas permanezcan apoyadas y accesibles. Deje material controlado para una relación final cuando sea necesario. Después de una inversión, vuelva a verificar la característica de transferencia. Registre la operación, el dato, el acceso de la herramienta, el soporte y el punto de inspección en el mapa del proceso.
El recubrimiento externo, la pasivación o el ensamblaje pueden alterar una rosca, abertura, borde o superficie. Registre el procesador, la especificación, el lote, el enmascarado, las dimensiones antes y después y la condición de entrega. Una referencia de acabado puede enmarcar los cambios de proceso pero no puede certificar el estado final de este casquillo. Si el pedido es parte de una liberación más amplia, la planificación de producción CNC puede ayudar a mantener visible la transición de estado.
Planifique un traspaso limpio entre el corte y el acabado. Elimine las virutas sin dañar la rosca, mantenga las unidades segregadas e identifique la condición en la que se aprueba la primera pieza. Si un procesador externo cambia una dimensión o superficie, repita la verificación afectada antes de la liberación. Un certificado respalda el trabajo declarado del procesador dentro del alcance; no reemplaza una medición del estado de entrega.
Mantener la Primera Pieza
Apruebe una primera pieza contra la revisión congelada antes de liberar el lote. Confirme el ajuste de la rosca, la abertura, la característica lateral, la relación de la cara, la rebaba, la superficie y la condición posterior al proceso. Registre el material, la herramienta, la configuración, el instrumento y el propietario. Una aprobación de la primera pieza no libera las unidades posteriores después de un cambio no documentado.
Hacer el Alcance del Acabado Comparable en el RFQ
Proporcione las revisiones del dibujo y del modelo, las superficies funcionales, los requisitos de rosca y abertura, la rugosidad o referencia visual, los criterios de borde y rebaba, el material, la herramienta o límite del proceso, la inspección, la muestra, el procesamiento externo, la limpieza, el empaque, los registros y la autoridad de cambios. Pida a los proveedores que separen el acabado, desbarbado, calibres, inspección, recubrimiento, limpieza, empaque, flete y cambios de ingeniería.
Indique los descansos de cantidad y las suposiciones. Una cantidad mayor puede usar una herramienta dedicada, un accesorio, una muestra reducida o una ruta de limpieza diferente. Un descuento por unidad no es prueba de que el mismo acabado sea estable. Solicite un formato de primera pieza redactado y un formato de reacción.
Pida a los proveedores que separen el costo de los calibres de rosca, lecturas de rugosidad, desbarbado manual, limpieza, aceite protector, recubrimiento, empaque y reinspección. Si el casquillo requiere un accesorio especial para proteger la rosca o la abertura lateral, muestre esa línea y su condición de reutilización. Una cotización transparente permite al comprador elegir un estado de acabado sin eliminar silenciosamente la evidencia.
Evaluar la Evidencia de Superficie
Compare a los proveedores en el estado de la herramienta, la protección de la rosca, el método de desbarbado, la dirección de medición, el instrumento, la trazabilidad del material, la limpieza, el traspaso del proceso externo, el empaque y las reglas de reacción. Una lista de máquinas o una frase de "tal como mecanizado incluido" no es suficiente. Prefiera una respuesta que indique límites, propietarios, base de muestra y evidencia retenida.
Pida un formato de primera pieza redactado que muestre la ubicación de la superficie, el método, el estado, el resultado y la disposición. Esto revela si el proveedor puede preservar la evidencia sin requerir detalles de proceso propietarios.
Liberar el Estado Tal como Mecanizado con Límites
Libere cuando cada superficie y borde funcional tenga un requisito, método, estado, muestra, propietario y reacción, y cuando el material, la herramienta, la configuración, la inspección, el procesamiento externo, la limpieza y el empaque estén de acuerdo. Retenga cuando "tal como mecanizado" no esté definido, una rosca se juzgue solo visualmente, una ranura sea inaccesible o una pasada de retrabajo haya borrado el resultado original.
El acabado tal como mecanizado es una descripción útil solo cuando está vinculado a la superficie, el estado del proceso y la evidencia que el comprador aceptará. Las imágenes emparejadas del casquillo muestran roscas, aberturas y textura visible solo desde dos vistas. Deje que el dibujo, el registro del material, el historial de la herramienta y la configuración, las mediciones, la verificación funcional y la condición de recepción determinen si se acepta, revisa o agrega una operación de acabado.
Mantenga la declaración de liberación vinculada a las superficies inspeccionadas, el estado, la muestra y el método para que un pedido posterior pueda compararse sin ampliar la afirmación original. En el envío, se puede usar la guía de embalaje protector de piezas para registrar cómo se protegieron las roscas y aberturas, mientras que la decisión de aceptación permanece vinculada al registro de inspección.
Registre el momento de la aceptación con tanto cuidado como el valor de la aceptación. Un casquillo aprobado antes del lavado, después del aceitado o después de un proceso externo pertenece a un estado de evidencia diferente. Anote la revisión, la identidad de la unidad, la temperatura, el soporte y el operador en el momento de la liberación, y luego preserve cualquier reinspección posterior como un evento separado. Este pequeño registro de tiempo mantiene una decisión de acabado visible vinculada a la condición que el comprador realmente recibe.
Ese límite mantiene el "tal como mecanizado" útil tanto para las decisiones de ingeniería como de compra.
Preguntas Frecuentes
¿Cómo Se Debe Definir el Acabado Tal como Mecanizado para Piezas Roscadas?
¿Cómo Se Deben Incluir el Desbarbado y la Limpieza en un RFQ de Acabado?
¿Cómo Pueden los Compradores Comparar Cotizaciones de Acabado Tal como Mecanizado?
¿Qué Registros Respaldan los Pedidos Repetidos de Acabado Mecanizado?
