
Finition Machine Standard : Attentes de Surface, Mesure et Compromis de Coût
Finition Machine Standard : Attentes de Surface, Mesure et Compromis de Coût
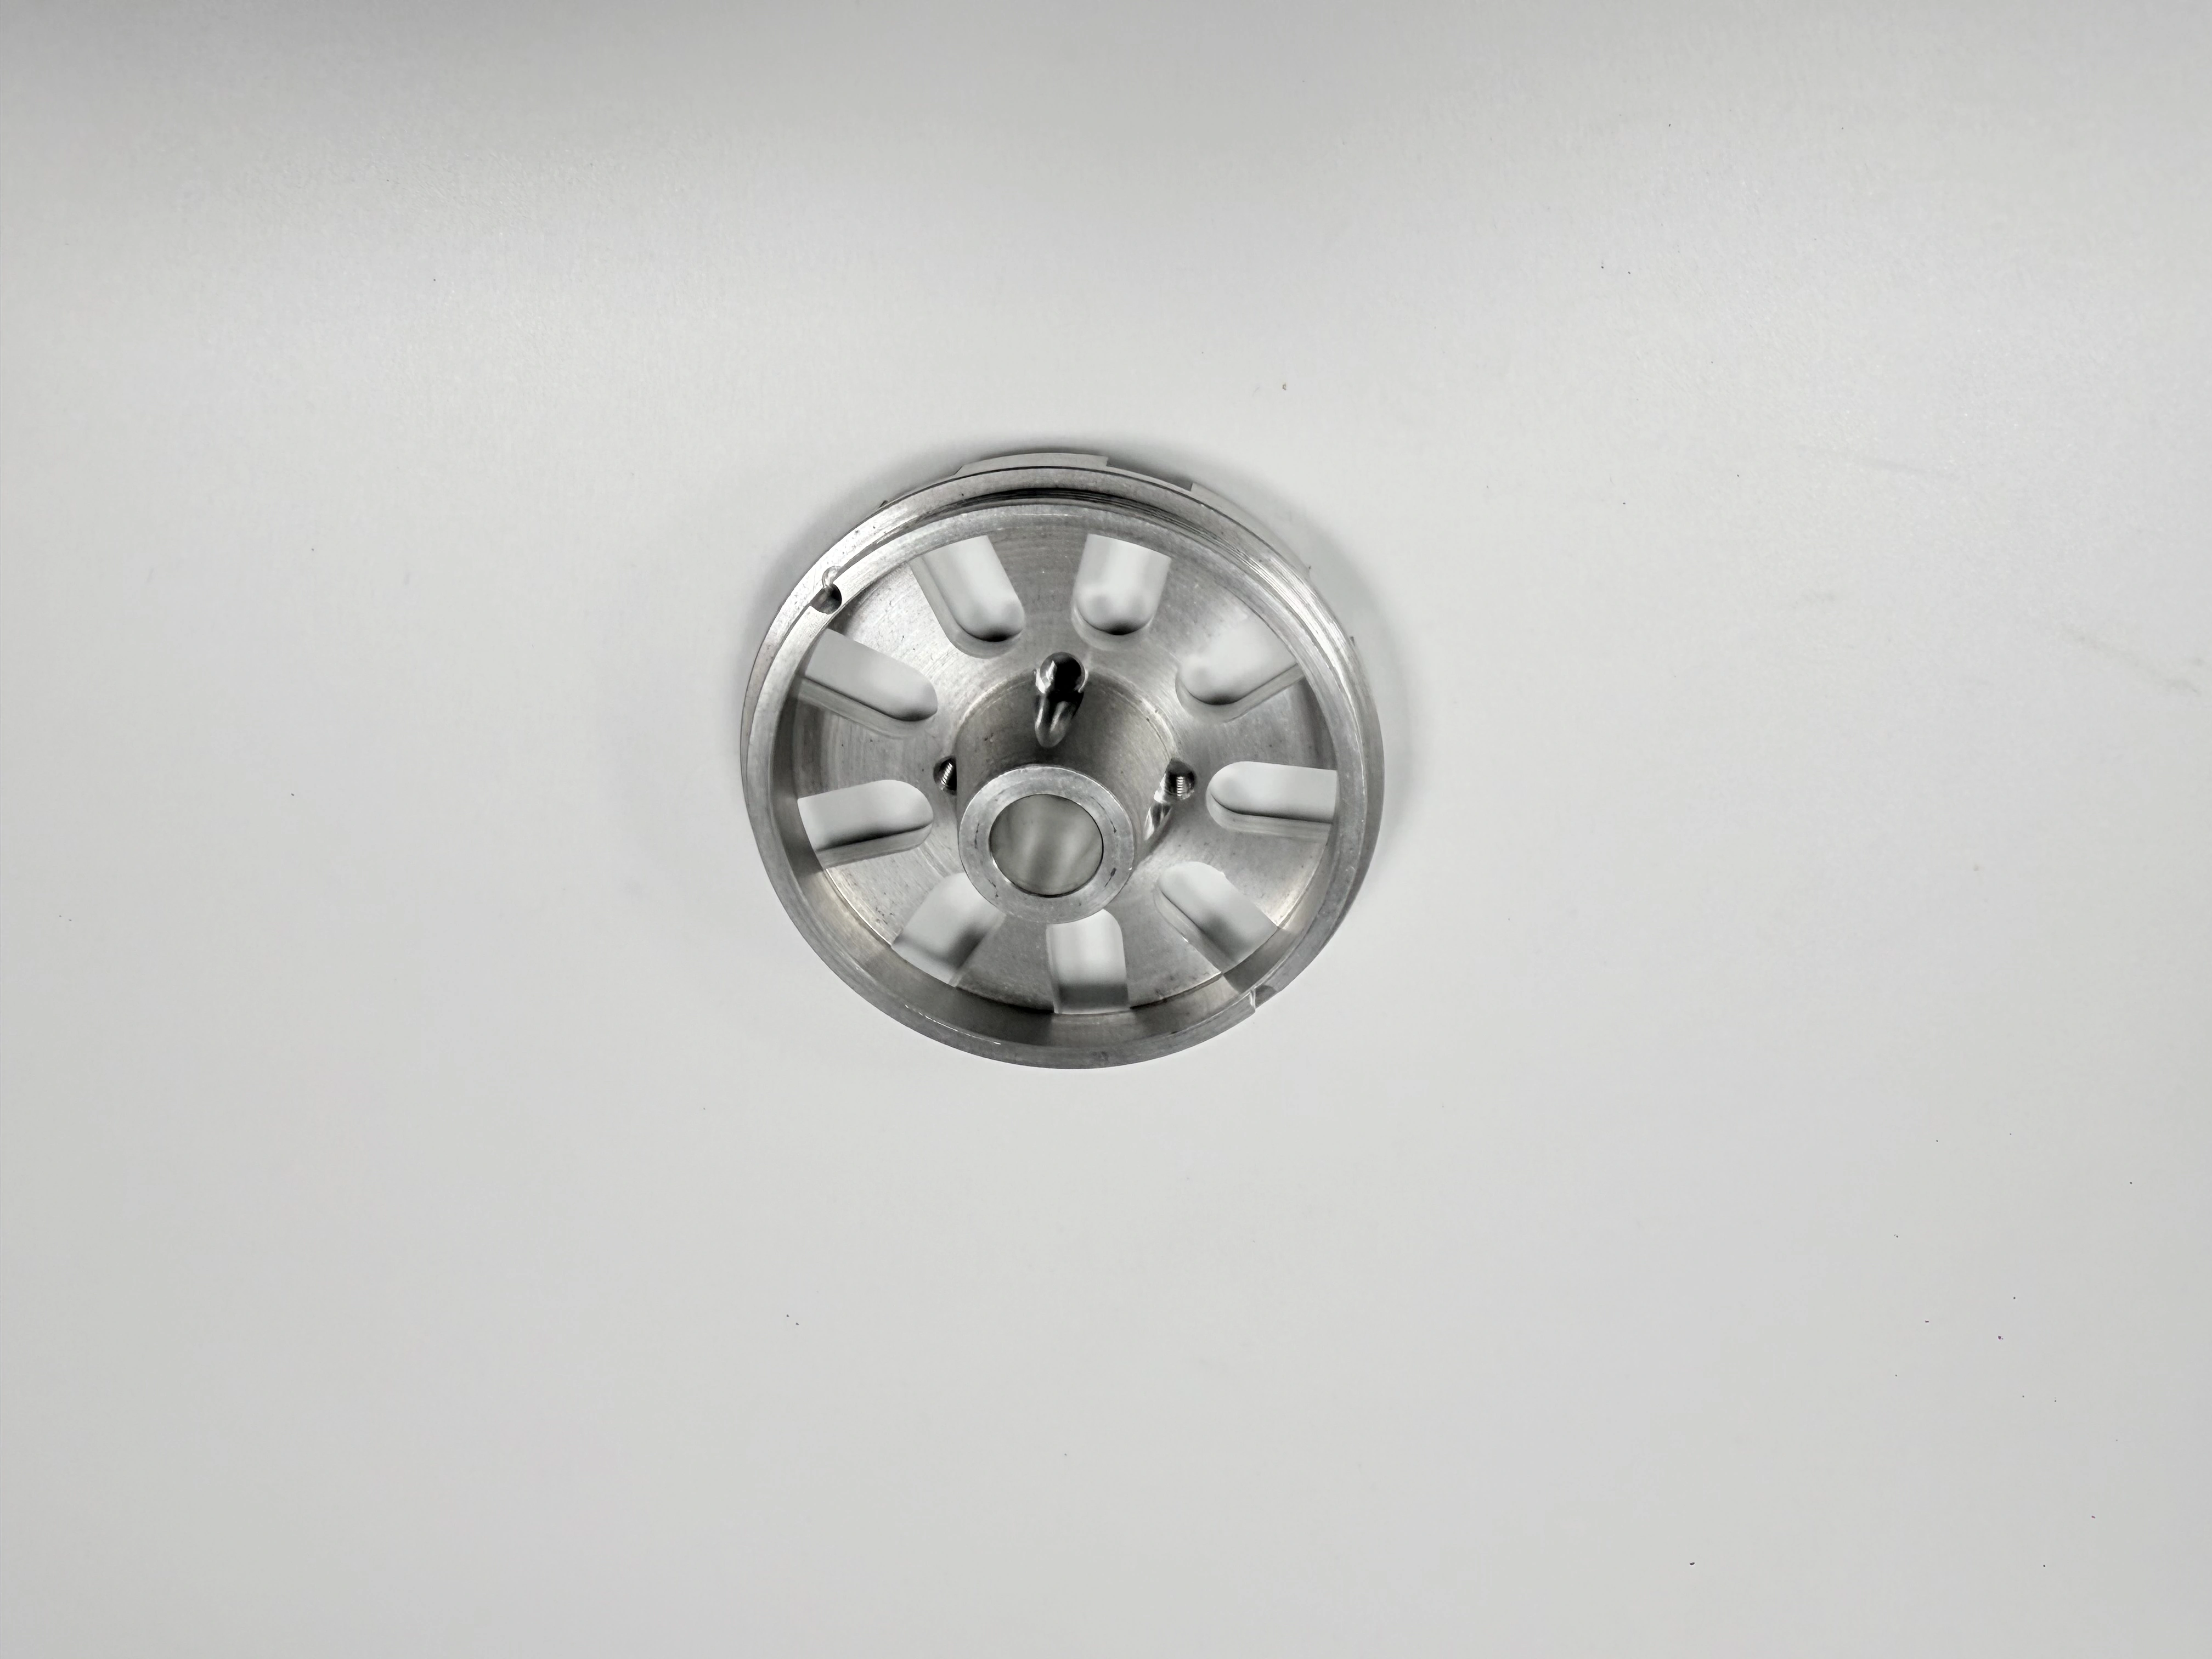
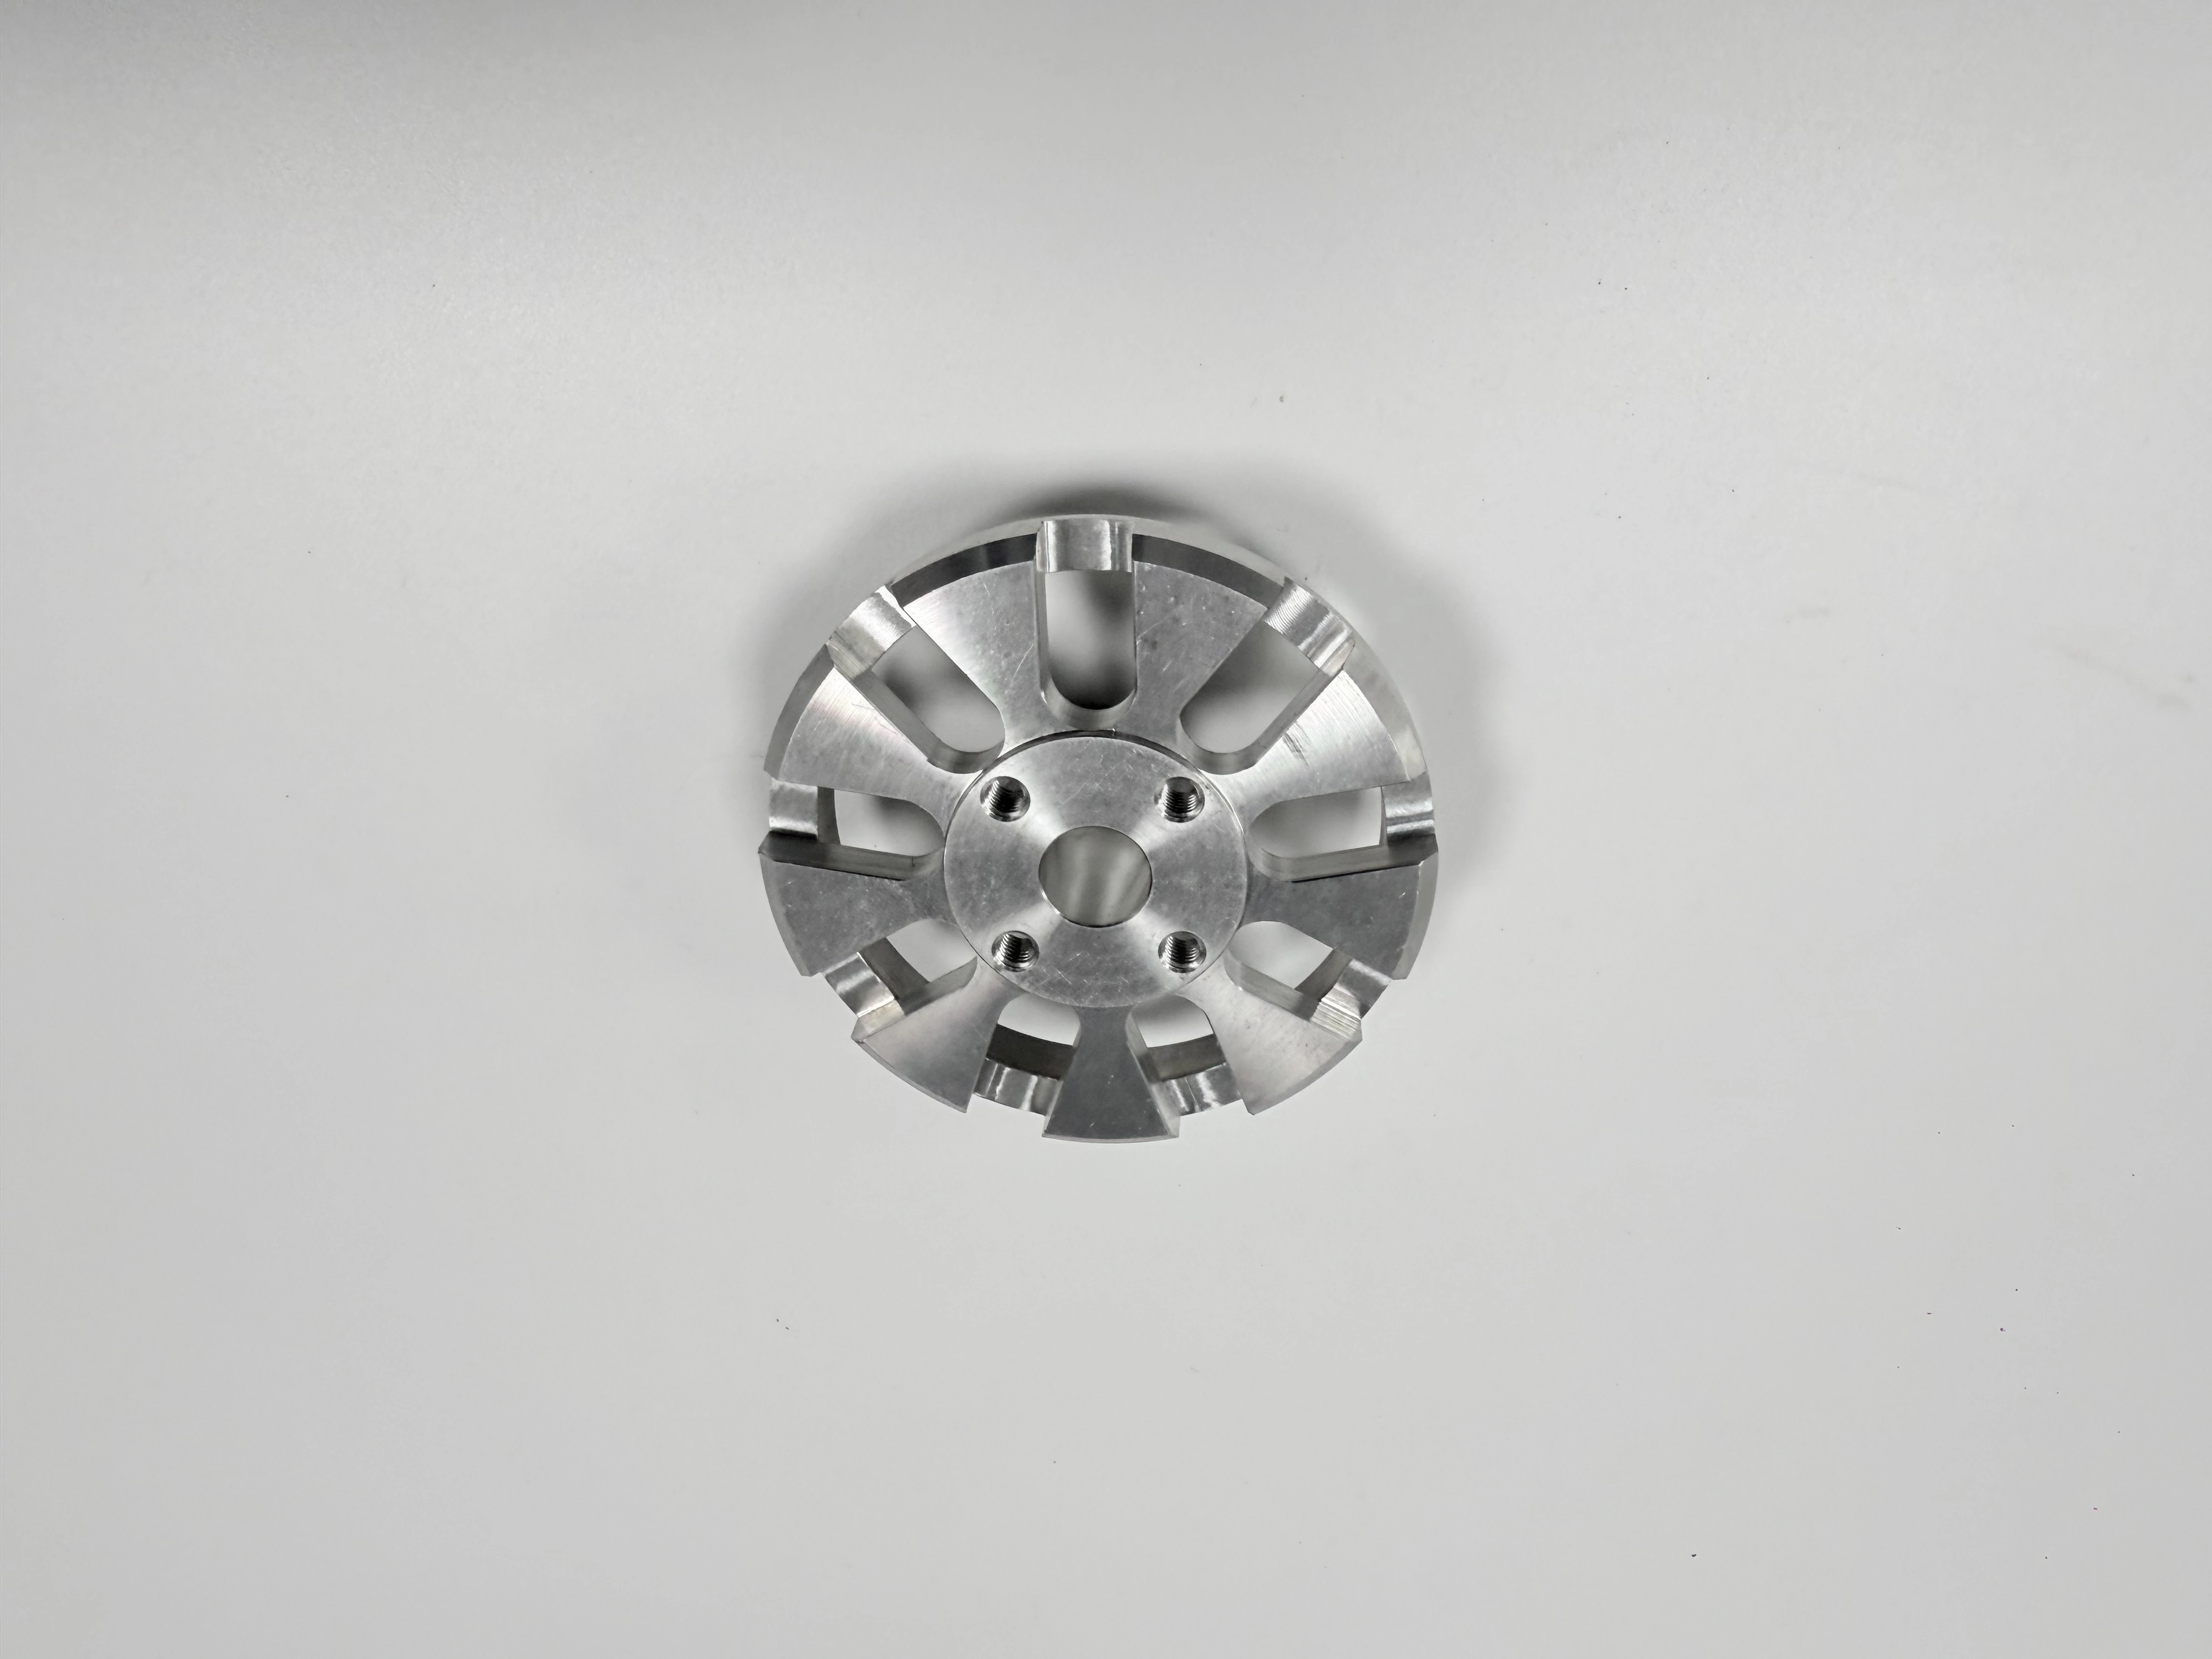
La finition machine standard est une limite d'acceptation, pas une garantie universelle de rugosité. Les acheteurs doivent définir la surface fonctionnelle, la texture visible, l'état des bavures et des arêtes, la méthode de mesure, le matériau et l'état du processus, ainsi que tout revêtement ultérieur avant de comparer un devis de pièce usinée. La pièce circulaire illustrée montre une ouverture centrale, des rainures radiales et un rebord extérieur sous deux vues. Ces images ne confirment que la géométrie et la texture visible ; elles ne peuvent pas prouver les valeurs de rugosité, le matériau, les tolérances ou les performances en service. Un examen de planification de finition de surface aide à relier l'apparence à des exigences mesurables.
Définir la finition avant de demander un devis
Rédigez l'exigence de finition en termes de fonction et de preuve. Une face d'étanchéité peut nécessiter une texture et une direction mesurées, une face de positionnement peut nécessiter un contrôle des bavures et la planéité, et une face cosmétique peut nécessiter une référence visuelle. « Finition machine standard » ne doit pas être utilisé pour masquer une rugosité non spécifiée, une cassure d'arête, une direction de marques d'outil ou un état de nettoyage. Identifiez la surface, l'exigence, la méthode, l'échantillonnage et l'état livré.
Utilisez un registre de surfaces qui nomme chaque face, rainure, ouverture, rebord ou arête et indique pourquoi elle est importante. Une pièce peut avoir une face centrale lisse et une rainure rugueuse qui fonctionne correctement si la rainure est non fonctionnelle, tandis qu'une portée d'étanchéité légèrement marquée peut échouer. Le registre empêche qu'une seule étiquette de finition globale masque différentes décisions d'acceptation. Il indique également au fournisseur où des passes supplémentaires ou des mesures sont justifiées.
Définissez comment l'exigence de finition interagit avec la géométrie. L'enlèvement de matière pour améliorer la texture peut modifier une épaulement, une ouverture ou une relation de faux-rond. Un revêtement peut masquer la texture mais ajoute de l'épaisseur. Une étape de nettoyage peut enlever l'huile qui cachait une bavure. Indiquez l'ordre des opérations et la caractéristique qui doit être revérifiée après chaque changement d'état.
Séparez les états bruts d'usinage, ébavurés, nettoyés, revêtus et assemblés. Chaque état peut modifier la texture, les dimensions, la contamination ou l'apparence. Enregistrez quel état est accepté et quelles mesures sont répétées après un processus externe. Une référence d'inspection qualité peut structurer les champs du rapport, mais le dessin et le plan d'acceptation contrôlent la pièce.
Enregistrez le responsable de l'acceptation et le point auquel la décision de finition est prise. Cela empêche un fournisseur de clôturer une question de surface pendant l'usinage alors que l'acheteur évalue un état revêtu ou assemblé.
Gardez cette limite à côté du résultat d'inspection et de l'enregistrement d'emballage.
Ce lien entre surface, état et preuve est ce qui rend une finition reproductible.
Utiliser les vues de la pièce circulaire comme indication de texture
Les deux images montrent une même pièce circulaire usinée avec une ouverture centrale, des rainures radiales et un rebord extérieur sous différents angles. Elles confirment le même produit physique et différentes vues. Elles ne révèlent pas les valeurs de rugosité, l'alliage, la dureté, les tolérances, le revêtement, le trajet de broche ou la fonction. Utilisez les vues pour demander où les marques d'outil, les bavures et l'accès à l'inspection peuvent être importants ; utilisez des enregistrements contrôlés pour toute conclusion technique.
Séparer les surfaces fonctionnelles et cosmétiques
Classez chaque surface comme étanchéité, glissement, positionnement, serrage, thermique, cosmétique ou non fonctionnelle. Un aspect poli peut encore cacher un mauvais épaulement ou un faux-rond, tandis qu'un trajet d'outil visible peut être acceptable sur une face non fonctionnelle. Indiquez la direction, la zone et l'état d'une surface fonctionnelle. Si l'apparence est la seule exigence, définissez un échantillon de référence, l'éclairage, la distance de visualisation et les marques autorisées.
Sur une pièce circulaire, l'ouverture centrale, les flancs de rainure, les canaux radiaux et le rebord extérieur peuvent avoir des fonctions différentes. N'appliquez pas une seule attente de finition à chaque surface. Une référence de tournage peut encadrer les opérations de face et de rainure, mais elle ne peut pas établir la finition fonctionnelle sans le dessin et le contexte d'accouplement.
Spécifier la mesure de rugosité
Lorsqu'une exigence numérique de rugosité est importante, indiquez le paramètre, la direction, la coupure, le filtre, la longueur d'échantillonnage, l'instrument et la base d'acceptation. Une lecture sur une face plane peut ne pas représenter une rainure, un alésage ou un rebord incurvé. Enregistrez si la surface est mesurée à sec, huilée, revêtue ou nettoyée. Ne convertissez pas une correspondance visuelle dans les images en garantie numérique.
Vérifiez l'adéquation et l'étalonnage de l'instrument. Un résultat proche d'une limite doit déclencher des lectures répétées et un examen de la direction du stylet, du support, de la température et de la contamination. Conservez les traces brutes ou les valeurs et identifiez l'unité. Arrondir un résultat limite peut masquer la variation. Une valeur de rugosité ne prouve pas non plus la planéité, la dureté ou les performances de fatigue.
Comprendre la texture de trajet d'outil
La géométrie de l'outil, l'avance, la vitesse, le pas de recouvrement, la profondeur de coupe, l'usure de l'outil, le liquide de refroidissement, le support et l'état du matériau influencent la texture visible et la rugosité mesurée. Indiquez quelles variables sont contrôlées et lesquelles peuvent varier. Une finition standard peut provenir d'une opération d'ébauche, d'une passe de finition, d'une fraise à surfacer, d'un outil de tournage ou d'une méthode mixte. Le nom de l'opération seul ne définit pas la surface livrée.
Considérez la direction ainsi que l'ampleur. Un trajet d'outil directionnel peut être acceptable sur une face cosmétique mais peut affecter l'étanchéité, le glissement, la réflexion optique ou la rétention de copeaux sur une surface fonctionnelle. Indiquez la direction de mesure et toute restriction d'orientation dans le dessin ou la note de processus. Si une surface est rotationnelle, identifiez si le stylet ou le scan suit ou croise le lay. Une valeur numérique sans direction peut être difficile à interpréter.
Examinez les transitions entre les opérations. Un fond de rainure peut être coupé avec un outil et son rebord avec un autre, laissant une bande fondue ou une bavure à la limite. Un renversement peut créer une ligne de témoin acceptable visuellement mais pas sur un joint. Marquez les zones de transition dans le plan d'inspection et indiquez si elles sont fonctionnelles. N'appelez pas une face entière uniforme si une seule région a été mesurée.
Pour les rainures radiales, considérez l'entrée et la sortie de l'outil, la direction de la bavure, l'accès au fond de la rainure et la façon dont une sonde ou un stylet traverse la texture. Une référence de fraisage peut aider à comparer les stratégies de face et de rainure, tandis qu'une référence de processus CNC peut organiser les variables. Ni l'une ni l'autre ne prouve un résultat spécifique pour la pièce illustrée.
Contrôler l'usure de l'outil et les points de changement
L'usure de l'outil peut augmenter la rugosité, les bavures, la dérive dimensionnelle et la chaleur. Définissez un identifiant d'outil, une limite de durée de vie ou un déclencheur d'inspection, une politique de décalage et une réaction à un changement de texture. Si un outil est remplacé pendant un petit lot, marquez les unités affectées et répétez les mesures sensibles. Une première pièce stable sous un état d'outil ne libère pas les unités fabriquées après un changement non documenté.
Conservez les enregistrements d'outil, de programme, de liquide de refroidissement et de configuration avec le lot. Un faible résultat de rugosité provenant d'un outil neuf peut ne pas représenter l'état usé utilisé plus tard. Si l'acheteur veut une finition standard sans exigence numérique, le fournisseur doit toujours indiquer la limite visuelle ou de processus et comment elle est vérifiée.
Contrôler les bavures et les cassures d'arête
L'ébavurage fait partie de l'acceptation de finition lorsqu'une bavure peut couper, interférer, piéger de la contamination ou modifier une surface de positionnement. Définissez la cassure d'arête, le rayon, la direction de la bavure, les arêtes accessibles et la méthode. Un travail manuel peut enlever de la matière de manière inégale sur une rainure ou une ouverture. Une arête qui semble lisse peut encore être trop grande pour une caractéristique d'accouplement ; une cassure d'arête mesurée peut être acceptable même si la texture reste visible.
Inspectez les arêtes avant et après le nettoyage, le revêtement et l'assemblage lorsque ces étapes affectent la décision. Enregistrez les références visuelles et les vérifications dimensionnelles ou fonctionnelles. Une référence d'ébavurage peut encadrer les options de processus, mais l'acceptation réelle reste liée à l'exigence contrôlée.
Protéger les rainures et les évidements
Les rainures et les évidements peuvent retenir les copeaux, résister à un stylet ou recevoir un ébavurage inégal. Indiquez la largeur, la profondeur, le rayon d'angle, l'état du fond, le nettoyage et l'accès à l'inspection lorsque cela est fonctionnel. Si une rainure contient un joint ou un anneau élastique, incluez la condition d'accouplement. Une vue visuelle de dessus ne peut pas prouver l'état du fond ou des parois. Utilisez une section, un gabarit ou une méthode alternative avec une limite définie.
Tenir compte du matériau et de l'état thermique
La désignation du matériau, la dureté, la trempe, l'état du stock, le traitement thermique, les contraintes résiduelles et la température affectent l'usure de l'outil, la texture, les bavures et la stabilité dimensionnelle. Spécifiez la condition requise et le certificat. Ne déduisez pas l'alliage ou la dureté de l'image. Si un substitut est proposé, identifiez quelles conclusions de finition et de géométrie se transfèrent et lesquelles nécessitent un nouvel essai.
Définissez la température de mesure, la stabilisation, le nettoyage et l'état livré. Une pièce chaude ou un film d'huile peut rapporter une rugosité ou un ajustement différent d'une pièce propre et stabilisée. Si un revêtement ou un placage suit l'usinage, enregistrez la spécification, le processeur, le lot, le masquage, les dimensions avant et après, et répétez les contrôles de surface. Une référence de matériau peut soutenir le RFQ mais ne peut pas certifier cette pièce.
Séparer le revêtement de la finition brute d'usinage
Un revêtement peut masquer les marques d'outil, changer la texture, remplir une rainure ou modifier un ajustement. Indiquez si la finition standard s'applique avant ou après le revêtement et quelles surfaces sont masquées. Enregistrez le lot de revêtement, la méthode d'épaisseur, l'exigence d'adhérence ou d'apparence si pertinent, et l'inspection à l'état livré. N'appelez pas une surface revêtue « brute d'usinage » sans une limite claire.
Inspecter la texture avec contexte
Construisez le plan d'inspection autour de la fonction à risque. Mesurez la rugosité là où elle contrôle l'étanchéité ou le glissement, la planéité là où une face se positionne, le faux-rond là où une surface circulaire tourne, et la bavure ou l'arête où l'assemblage peut être endommagé. Utilisez un instrument adapté et indiquez le support, la direction, la section, la température, le nettoyage et l'unité. Une seule lecture de rugosité ne peut pas prouver toutes les surfaces de la pièce.
Pour la pièce circulaire, mesurez séparément l'ouverture centrale, le faux-rond de la face, l'état des rainures, le rebord extérieur et des emplacements de texture sélectionnés. Une référence d'inspection CMM peut encadrer la géométrie, tandis qu'une trace de rugosité ou un échantillon de comparaison soutient les preuves de surface. Gardez les méthodes distinctes et indiquez les zones inaccessibles.
Utilisez un échantillon de référence uniquement si son matériau, son état de processus, son éclairage et sa condition de visualisation sont contrôlés. Un comparateur visuel peut soutenir l'apparence, mais il ne peut pas prouver une rugosité numérique ou une condition de rainure cachée. Enregistrez qui a comparé la surface, sous quelle lumière et quelles caractéristiques ont été examinées. Si différents opérateurs ne sont pas d'accord, définissez une méthode mesurée ou une référence approuvée plutôt que de faire la moyenne des opinions.
Vérifiez l'empreinte de l'instrument et l'accès. Un stylet peut ne pas atteindre le fond d'une rainure étroite, et une sonde peut enjamber un rayon. Une méthode optique peut être sensible à la réflectivité ou à l'huile. Enregistrez la région accessible et toute zone exclue. Si une méthode alternative est utilisée, expliquez comment elle se rapporte à l'exigence et conservez la limitation dans l'enregistrement de libération.
Choisir l'échantillonnage en fonction du risque de surface
L'inspection de chaque unité peut être justifiée pour un petit lot lorsqu'une bavure ou une rainure rugueuse peut empêcher l'assemblage. L'échantillonnage peut être approprié pour des surfaces cosmétiques à faible risque après qu'un état stable a été démontré. Un remplacement d'outil, un lot de matériau, un changement de configuration, un changement de liquide de refroidissement ou un lot de processus externe crée un nouvel état qui nécessite sa propre première pièce ou échantillon. Liez les valeurs à l'identité de l'unité ou du sous-lot.
Si une surface échoue, conservez le résultat d'origine et identifiez la réaction : confinement, ébavurage contrôlé, changement d'outil, inspection élargie, remplacement, dérogation ou nouvel essai. La retouche peut modifier une rainure ou une arête. Enregistrez la valeur avant et après, l'approbateur et la plage affectée. N'écrasez pas une lecture échouée.
Évaluer le coût de finition sans masquer la portée
Séparez la programmation, l'outillage, les passes de finition, l'ébavurage, l'inspection, le nettoyage, le revêtement, l'emballage et les modifications d'ingénierie. Une exigence numérique de rugosité peut ajouter du temps de mesure ou une opération de finition. Une norme visuelle peut réduire la mesure mais nécessiter un échantillon de référence et un éclairage constant. Un prix bas peut cacher un contrôle omis ou un état livré indéfini.
Demandez aux fournisseurs d'indiquer les remises par quantité et les conditions qui les sous-tendent. Une quantité plus élevée peut utiliser un outil dédié, un montage différent, un échantillon réduit ou un processeur externe. Gardez ces hypothèses visibles. Ne considérez pas une remise unitaire comme une preuve qu'une finition standard est stable à chaque lot.
Comparez le coût de la prévention avec celui de la détection. Une passe de finition contrôlée peut réduire la variation de rugosité, tandis qu'un plan d'inspection plus large peut ne la découvrir qu'après l'usinage. Un échantillon de référence peut réduire le temps d'instrument mais nécessite un accord et une formation. Montrez la ligne qui change lorsque la quantité ou le risque change. La décision n'est pas toujours le moindre coût de finition ; c'est le coût total le plus défendable pour l'état de surface requis.
Rédiger l'appel d'offres de finition (RFQ)
Fournissez les révisions du dessin et du modèle, les surfaces fonctionnelles, les exigences de rugosité ou visuelles, les critères de bavure et d'arête, le matériau et le stock, la limite d'opération, la méthode d'inspection, l'échantillon, le traitement externe, l'emballage, les enregistrements et l'autorité de modification. Demandez les hypothèses d'outil et de processus proposées, le format de la première pièce, la réaction à une surface échouée et la vérification à l'état livré. Une référence de planification de production peut encadrer les jalons, mais la définition de la finition doit rester spécifique à la pièce.
Indiquez ce que les images montrent et ne montrent pas. Les vues de la pièce circulaire soutiennent les rainures, l'ouverture, le rebord et la texture visible. Elles ne prouvent pas les valeurs de rugosité, le matériau, les tolérances, le revêtement ou les performances. Cette limite maintient le devis du fournisseur lié aux preuves plutôt qu'à l'apparence.
Évaluer les fournisseurs pour les preuves de surface
Comparez si chaque fournisseur peut expliquer l'état de l'outil, l'opération de finition, l'ébavurage, la direction de mesure, l'instrument, l'échantillon, la traçabilité du matériau, le transfert de processus externe et les règles de réaction. Une liste de machines ou une phrase telle que « finition standard incluse » n'est pas une preuve. Préférez une réponse qui identifie les hypothèses, les propriétaires, les limites et l'enregistrement livré avec le lot.
Demandez aux fournisseurs comment ils maintiennent l'identité de surface lorsque les pièces se déplacent entre l'usinage, le lavage, le revêtement et l'emballage. Un fournisseur peut mesurer une face accessible et supposer que la rainure suit, ou peut mélanger les unités après un changement d'outil. Demandez une carte d'état et la plage d'unités pour chaque enregistrement. Cette preuve est plus utile qu'une déclaration générale sur des résultats polis ou lisses.
Protéger la finition lors du transfert
Définissez le nettoyage, les séparateurs, la protection contre la corrosion, les étiquettes et l'inspection à la réception. Une face texturée peut collecter des copeaux, et un rebord non protégé peut être rayé en transit. Liez l'emballage et les enregistrements de réception à l'identité de l'unité et à l'état de finition accepté. Une référence d'emballage peut aider à organiser les questions, mais elle ne remplace pas les critères de réception.
Libérer la finition standard avec des limites
Libérez lorsque les surfaces fonctionnelles, les exigences visuelles ou numériques de finition, l'état des bavures et des arêtes, le matériau, le processus, l'inspection, le traitement externe, l'emballage et les approbations sont en accord. Tenez lorsque « standard » n'est pas défini, qu'une lecture de rugosité manque de direction ou d'état, qu'une rainure est inaccessible, qu'un changement d'outil n'est pas suivi ou que la surface livrée diffère de la condition acceptée. Indiquez la preuve manquante et le propriétaire.
La finition machine standard est utile lorsqu'elle indique au fournisseur et à l'acheteur exactement ce qui est accepté et comment cela est vérifié. Les images appariées ne soutiennent que la géométrie visible et la texture. Laissez le dessin, le dossier matériau, l'état de l'outil et de la configuration, les mesures de surface et le contrôle de réception déterminer s'il faut accepter, réviser ou ajouter une opération de finition.
Gardez la déclaration finale liée à la face inspectée, à l'état, à l'échantillon et à la méthode afin qu'une commande ultérieure puisse être comparée sans étendre la demande d'origine.
FAQ
Comment définir la finition machine standard pour les surfaces fonctionnelles ?
Quelles preuves de rugosité sont utiles pour une face ronde usinée ?
Comment spécifier l'ébavurage et les cassures d'arête dans un RFQ de finition ?
Comment les acheteurs peuvent-ils comparer les devis de finition machine et la portée d'inspection ?
Quels enregistrements soutiennent les commandes répétées avec la même finition machine ?
