
Revêtement en poudre CNC : masquage, épaisseur et acceptation finale des pièces
Revêtement en poudre CNC : masquage, épaisseur et acceptation finale des pièces
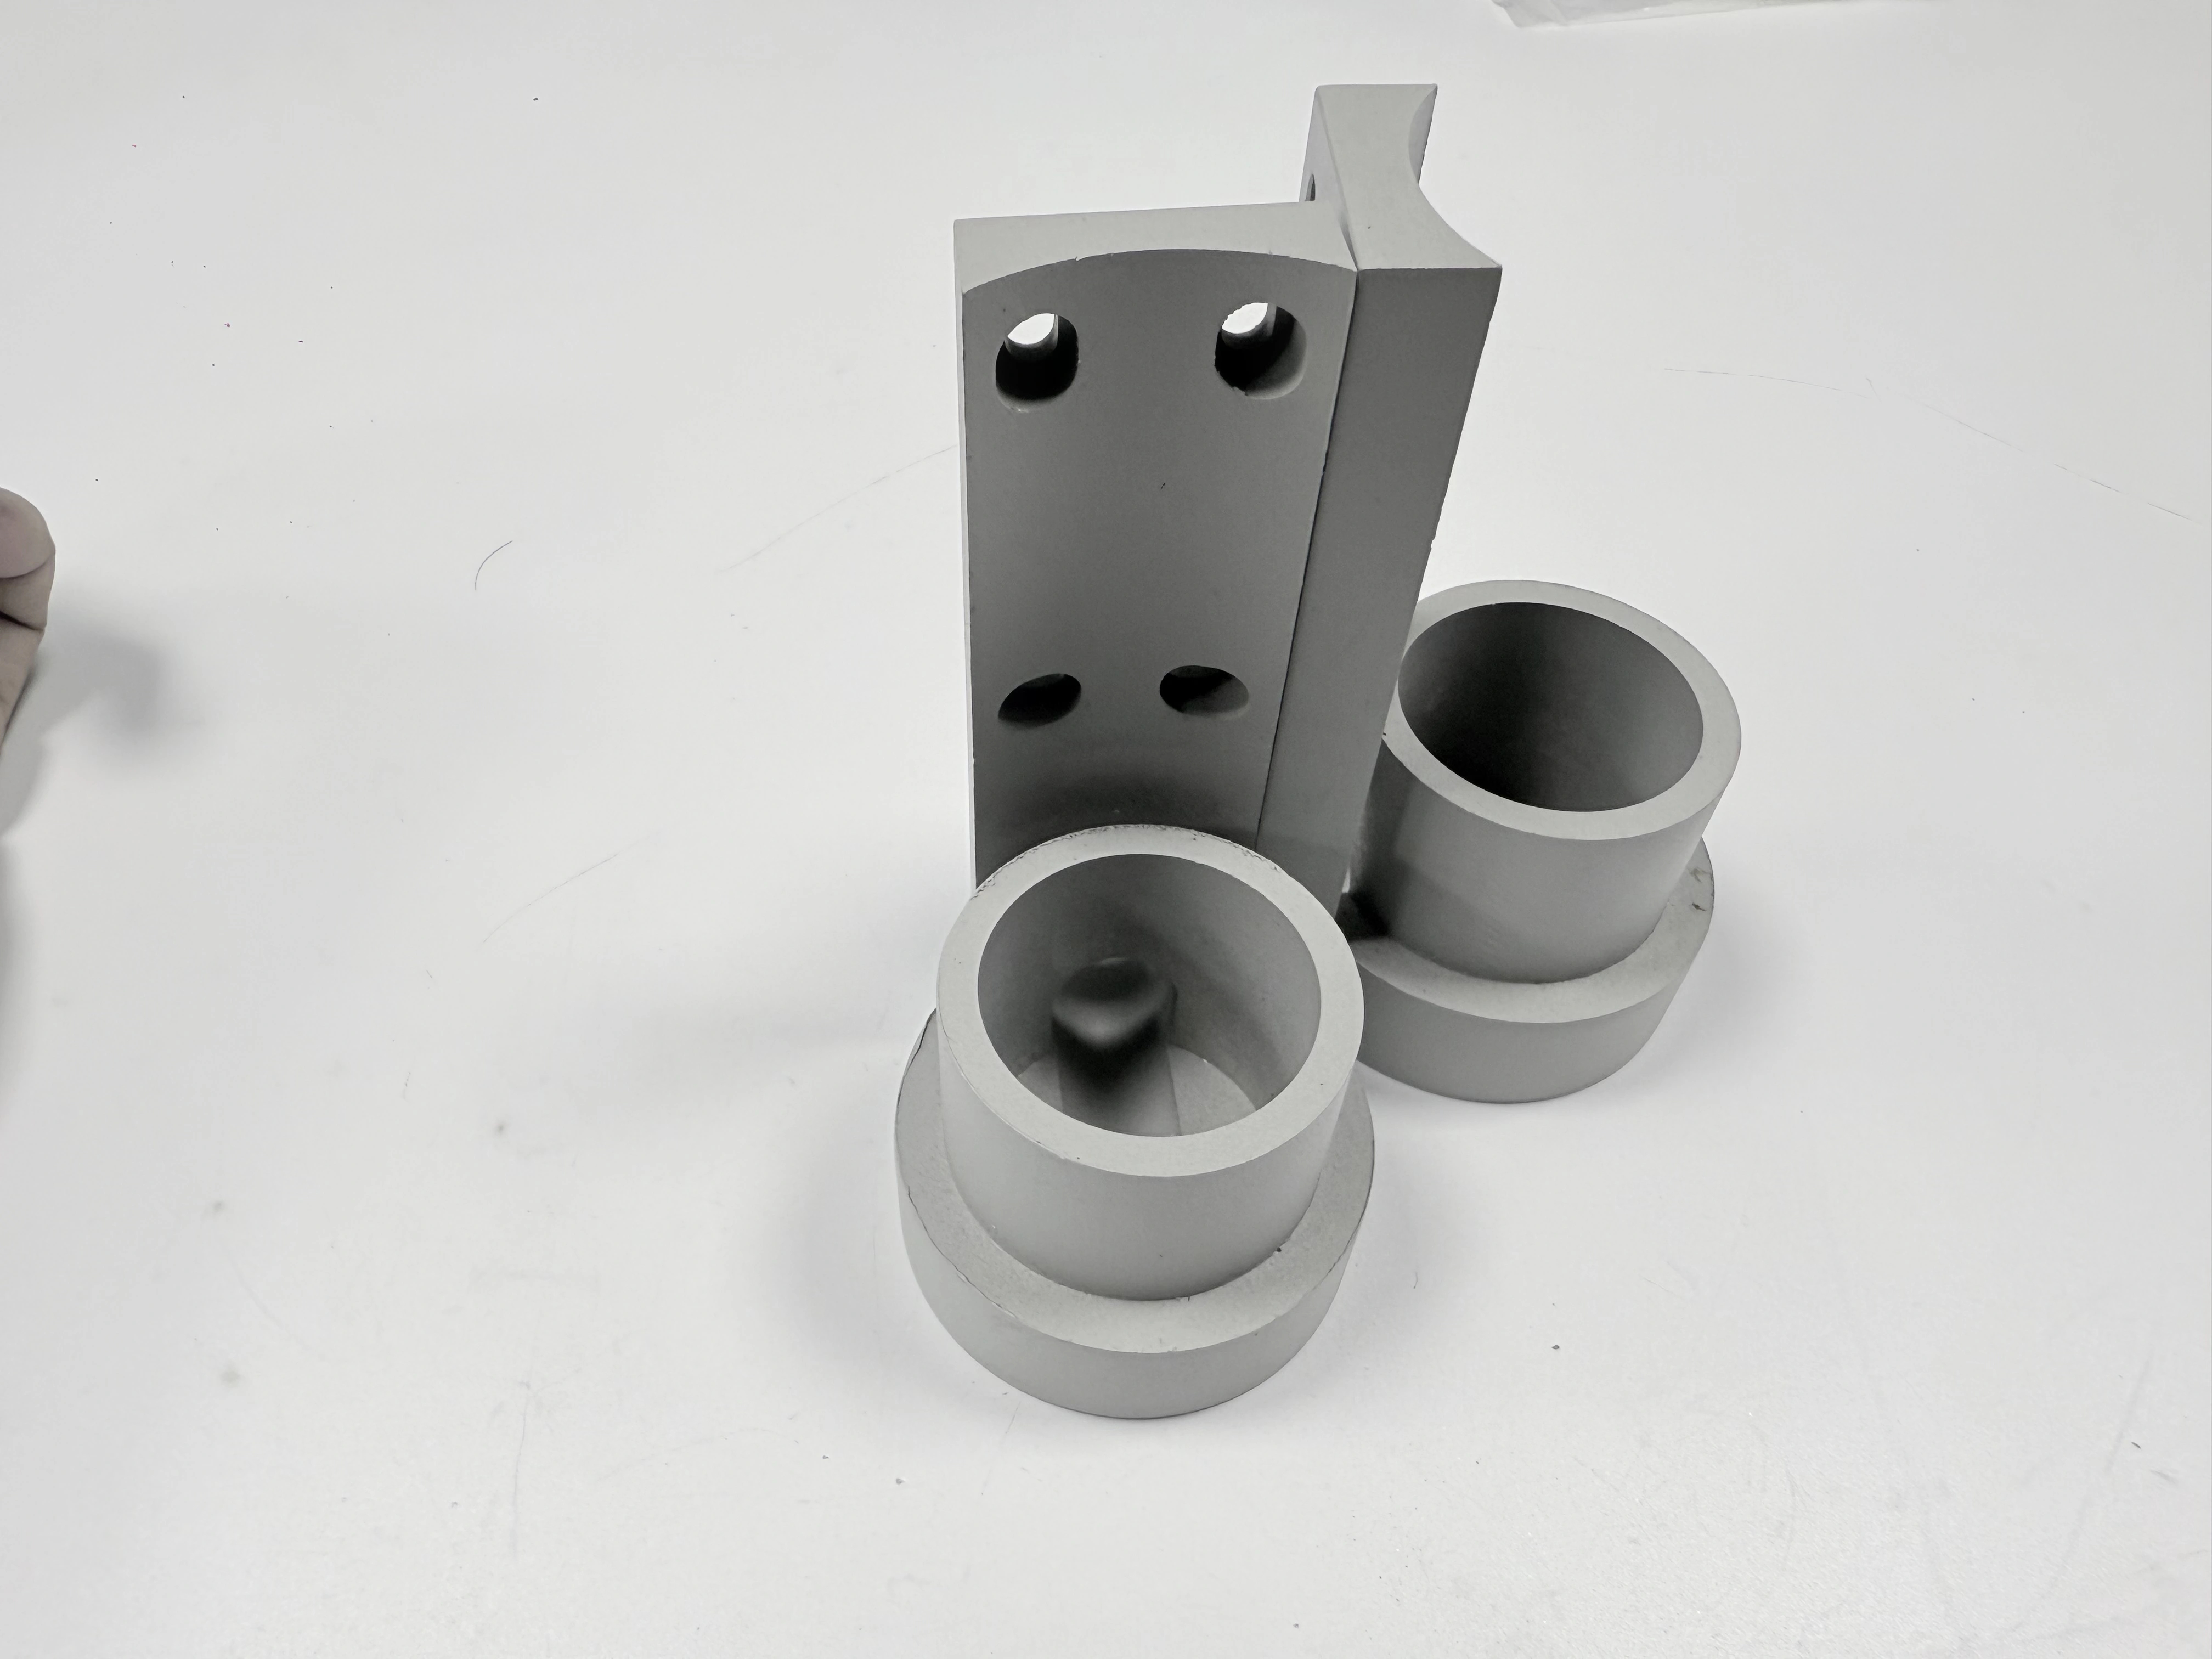
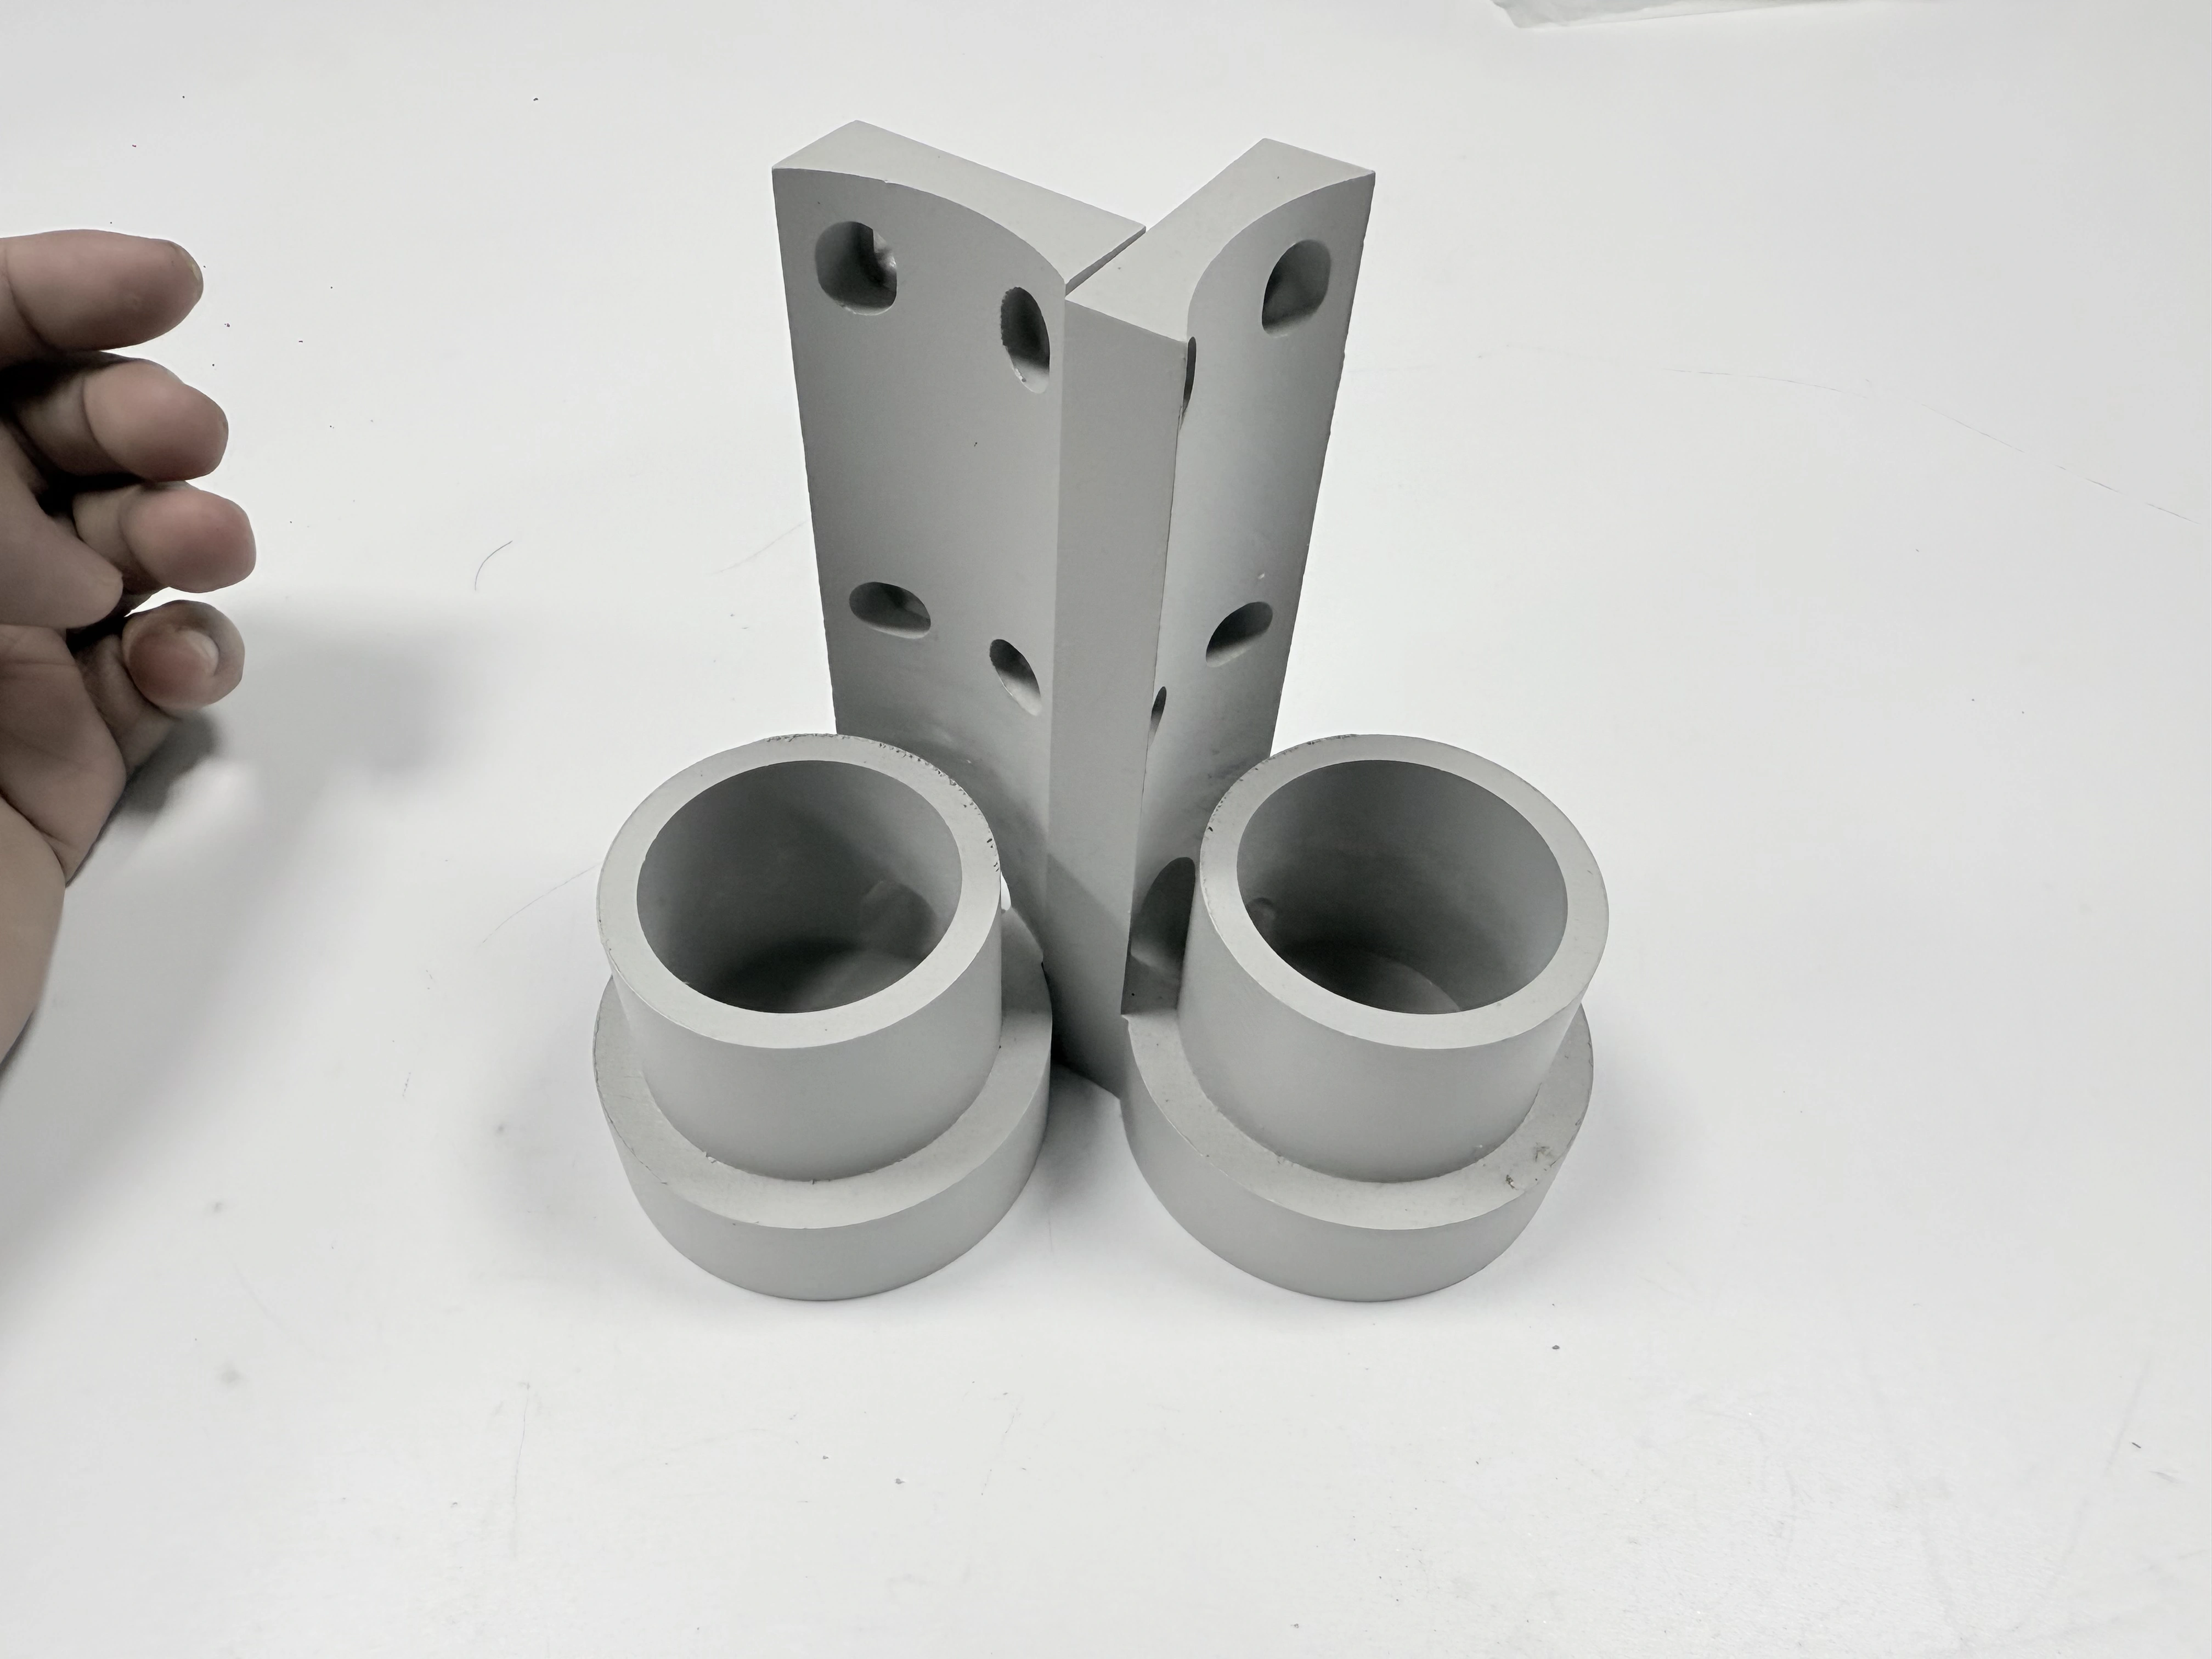
Le revêtement en poudre CNC est un processus de finition contrôlé dans lequel une pièce usinée préparée reçoit une couche de poudre chargée et un cycle de polymérisation défini ; il ne s'agit pas simplement d'une apparence blanche ou colorée. Les acheteurs doivent décider quelles faces, alésages, filetages, références, arêtes et étiquettes doivent rester utilisables, puis définir la préparation, le masquage, les preuves d'épaisseur de film, les preuves de polymérisation, l'état d'inspection et l'emballage. Le support illustré montre une surface de couleur claire et un profil plié reconnaissable sous deux vues. Ces vues ne soutiennent que la géométrie visible et l'apparence ; elles ne peuvent pas prouver la chimie de la poudre, l'épaisseur du revêtement, l'adhérence, les performances de corrosion, la température de polymérisation ou le matériau. Une référence sur le finition des métaux peut organiser la discussion sur le processus, tandis que le dessin et le plan d'acceptation contrôlent la pièce livrée.
Définir la décision de revêtement avant la demande de devis
Commencez par indiquer pourquoi le revêtement en poudre est envisagé. L'objectif peut être une couleur spécifiée, un extérieur protégé, une isolation électrique, une surface nettoyable ou une finition visuelle contrôlée. Chaque objectif crée des preuves et des limites différentes. Une simple demande de couleur ne définit pas l'épaisseur du film, l'adhérence, le masquage, la couverture des bords, la brillance, la texture ou la résistance à l'environnement de l'acheteur. Rédigez l'état de service comme usiné, ébavuré, nettoyé, revêtu, polymérisé, inspecté et emballé afin que chaque fournisseur évalue le même transfert.
Cartographiez la pièce en régions fonctionnelles et non fonctionnelles. Marquez les références de localisation, les trous filetés, les ajustements pressés, les alésages, les portées d'étanchéité, les surfaces de glissement, les points de mise à la terre, les chemins de drainage et les faces cosmétiques. Indiquez si une région doit rester nue, recevoir un film réduit ou accepter un revêtement avec une tolérance après revêtement. Une référence sur l'usinage CNC peut aider à identifier les caractéristiques usinées, mais elle ne définit pas l'exigence de revêtement.
Utiliser les vues du support comme incitation à la portée
Les images appariées montrent un support plié avec une surface visible de couleur claire, des éléments de fixation et des bords sous différents angles. Elles confirment un produit physique commun et une vue modifiée. Elles ne révèlent pas l'alliage, la trempe, le prétraitement, le type de poudre, l'épaisseur du film, le profil de polymérisation, l'adhérence, la durée de vie anticorrosion, les dimensions ou l'application. Utilisez les vues pour demander où le masquage, le contact de support, la couverture des bords et l'accès à l'inspection sont nécessaires ; utilisez des documents contrôlés pour les conclusions techniques.
Préparer la surface usinée pour le revêtement
La préparation détermine si la poudre peut mouiller, adhérer et polymériser sur le substrat réel. Définissez l'élimination des copeaux, de l'huile, du liquide de refroidissement, des empreintes digitales, de l'oxyde libre et des résidus d'usinage. Indiquez si le sablage, le traitement de conversion, le nettoyage chimique ou une autre préparation approuvée est autorisé, et identifiez les surfaces qui pourraient être modifiées par cette méthode. Une préparation adaptée à un vaste extérieur peut être inadaptée à une référence fine, à un trou fileté ou à un bord mince.
Enregistrez le substrat et son état avant la préparation. La désignation du matériau, la chaleur ou le lot, la trempe, la dureté lorsqu'elle est spécifiée et le traitement antérieur peuvent influencer la réponse au nettoyage et le changement dimensionnel. Ne déduisez pas le matériau de la couleur claire de l'image. Une référence sur la sélection des matériaux peut encadrer ce que l'acheteur doit divulguer ; le certificat et le dessin restent les preuves.
Contrôlez la manipulation entre l'usinage et le revêtement. Une pièce fraîchement ébavurée peut collecter de l'huile des gants ou développer des produits de corrosion pendant le stockage. Définissez le transfert couvert, l'identification du support, l'exposition maximale et le point auquel une pièce doit être nettoyée à nouveau. Si une pièce revient d'un processeur externe, gardez le lot du processeur et l'inspection de réception liés à l'identité de l'unité ou du lot.
Choisir le profil de surface sans cacher la géométrie
Un profil de préparation peut améliorer l'accrochage mécanique, mais il peut également modifier un bord vif, un petit rayon ou un ajustement. Spécifiez le profil autorisé ou la condition visuelle uniquement là où cela compte, et indiquez comment il sera vérifié. Un aspect visuel après sablage ne prouve pas un profil numérique, et une valeur de profil d'une région plate ne représente pas une fente étroite ou une caractéristique filetée. Enregistrez les régions inaccessibles et les preuves alternatives utilisées là-bas.
Masquer délibérément les filetages, références et chemins de drainage
Le masquage est une décision dimensionnelle et fonctionnelle, pas seulement une opération cosmétique. Identifiez les trous, alésages, filetages, patins de référence, points de mise à la terre, faces d'étanchéité et chemins de drainage qui doivent rester dégagés. Spécifiez la limite de masquage, la surpulvérisation autorisée, le feuilletage des bords et tout nettoyage autorisé après polymérisation. Une référence sur le tournage peut aider à décrire les filetages et épaulements tournés, tandis que le dessin définit la zone réelle à garder dégagée.
Choisissez des bouchons, capuchons, rubans, masque liquide, gabarits ou une autre méthode selon la géométrie et la température. Un bouchon qui scelle un trou peu profond peut laisser de la poudre sur un épaulement profond ; un ruban peut se décoller sur un bord ; un gabarit peut couvrir une surface de contact mais créer une marque de support. Indiquez si le masque est à usage unique, comment il est identifié et comment les opérateurs confirment son retrait avant l'emballage. Une référence sur le montage CNC peut encadrer les questions de support et d'accès sans remplacer la carte de masquage.
Pour une caractéristique filetée ou à ajustement serré, définissez l'inspection après masquage et après polymérisation. Un calibre peut révéler une interférence mais ne prouve pas que la limite du revêtement est correctement positionnée. Si un retrait post-revêtement ou un nettoyage manuel est autorisé, définissez l'enlèvement maximal et exigez une nouvelle vérification du filetage, de la référence ou de l'alésage. Préservez la condition revêtue d'origine lorsque la reprise modifie les preuves.
Planifier le contact de support et la couverture des bords
Chaque contact de support ou crochet crée une région intentionnellement non revêtue ou perturbée. Marquez où cela peut se produire et si cela est caché, fonctionnel, cosmétique ou électriquement important. Un point de contact sur une référence de montage peut modifier l'assise ; un point de contact sur un bord cosmétique peut créer une marque visible. Demandez un plan de support ou un croquis de contact contrôlé lorsque l'emplacement affecte l'acceptation, et identifiez comment la pièce est orientée pendant la pulvérisation et la polymérisation.
Les bords reçoivent la poudre différemment des faces larges. Un coin extérieur vif peut montrer une couverture mince ou un bord de poudre arrondi, tandis qu'un coin intérieur peut accumuler un film supplémentaire. Indiquez si le cassage d'arête, le rayon ou l'accumulation de poudre est contrôlé et inspectez la transition sous un éclairage défini. Ne utilisez pas une photographie pour prétendre une couverture uniforme autour de chaque bord.
Contrôler l'épaisseur du film comme un empilement
L'épaisseur du film affecte le jeu, l'engagement du filetage, les ajustements pressés, le transfert de chaleur et la texture visuelle. Définissez une plage nominale ou une tolérance spécifique au dessin uniquement lorsque la spécification du revêtement et la méthode de mesure la soutiennent. Une seule lecture sur une face large ne peut pas prouver l'épaisseur à l'intérieur d'un alésage, à un coin ou près d'un bord de masque. Cartographiez les zones de mesure et indiquez quelles surfaces sont exclues.
Spécifiez le type de jauge, l'étalonnage, la réponse du substrat, le nombre de lectures, l'emplacement, l'orientation et la règle d'acceptation. Conservez les lectures brutes près d'une limite plutôt que de rapporter uniquement une moyenne. Si une jauge ne peut pas atteindre un renfoncement ou une paroi mince, enregistrez la limite et utilisez une méthode alternative validée ou un contrôle fonctionnel. Une référence sur l'inspection qualité peut organiser les champs du rapport mais ne peut pas établir la spécification du revêtement.
Considérez l'empilement dimensionnel avant de libérer un ajustement revêtu. Ajoutez la tolérance de revêtement à la taille usinée uniquement lorsque l'acheteur a défini l'état du revêtement, les deux côtés de l'interface et la température de mesure. Un trou masqué avant le revêtement peut rester dégagé, tandis qu'un alésage exposé peut perdre du jeu. Indiquez si les dimensions sont acceptées avant revêtement, après revêtement, après tout nettoyage approuvé ou à l'assemblage.
Séparer l'accumulation de revêtement de la tolérance d'usinage
Ne transformez pas une plage d'épaisseur de revêtement en promesse de tolérance d'usinage. La caractéristique usinée, la préparation, l'accumulation de film, le retrait de polymérisation et l'incertitude de mesure ont chacun leur propre limite. Examinez un empilement dans le pire des cas pour les filetages, alésages, fentes et faces d'accouplement. Si l'empilement ne peut pas être fermé avec le masque et la plage de film choisis, modifiez la conception ou le processus via une révision approuvée plutôt que de compter sur un ajustement manuel.
Adapter la poudre et la polymérisation aux conditions de service
La famille de poudre, la brillance, la texture, la couleur, le substrat et la fenêtre de polymérisation doivent être spécifiés en fonction de l'environnement et de la surface fonctionnelle. L'exposition extérieure, les produits de nettoyage, la chaleur, l'abrasion, le contact électrique et l'apparence peuvent nécessiter des choix différents. Un échantillon de couleur identifie l'apparence sous son éclairage contrôlé ; il n'établit pas la résistance chimique ou la durée de vie. Enregistrez le produit de poudre approuvé, le lot, le code couleur, la référence de brillance ou de texture et toute règle de substitution.
La polymérisation est une condition de temps et de température dans la pièce et le système de revêtement, pas simplement un point de consigne du four. Indiquez l'exigence de polymérisation applicable, les preuves de température de la pièce, la méthode de surveillance, la configuration de charge et la réaction à un cycle interrompu. Une référence sur le traitement thermique peut distinguer la documentation du processus thermique des preuves de polymérisation du revêtement ; elle ne peut pas certifier la polymérisation de ce support.
Considérez séparément les sections minces et épaisses. Un coin lourd peut accuser un retard par rapport à une bride mince, tandis qu'un trou masqué peut refroidir différemment de la face exposée. Enregistrez l'emplacement représentatif et l'approche de capteur ou de validation. Si la pièce est sensible à la déformation ou aux contraintes résiduelles, définissez les contrôles dimensionnels avant et après revêtement et identifiez le gabarit de support.
Garder les critères d'apparence mesurables
Définissez la référence de couleur, la brillance ou la texture, l'éclairage, la distance de visualisation, l'angle, la variation autorisée et l'inspecteur lorsque l'apparence compte. Une comparaison visuelle doit utiliser un échantillon approuvé ou une méthode instrumentale dans les mêmes conditions. N'utilisez pas une image d'écran ou les deux photographies du produit comme norme de couleur. Enregistrez la révision de référence lorsque l'acheteur change un échantillon, un niveau de brillance ou une texture acceptable.
Reconnaître les modes de défaillance de couverture et de polymérisation
Inspectez les zones nues, piqûres, cratères, coulures, peau d'orange, poudre piégée, bords minces, contamination, cloques et marques de support selon le risque réel. Chaque défaut a besoin d'un emplacement, d'une étendue autorisée, d'une méthode et d'une réaction. Un défaut sur une face arrière non fonctionnelle peut être traité différemment d'un défaut à un joint, une référence, un point de mise à la terre ou une ouverture filetée. Ne transformez pas une déclaration générique « sans défauts » en garantie illimitée.
Recherchez les signes que la préparation, la contamination ou la polymérisation est la cause, mais ne diagnostiquez pas uniquement sur l'apparence. Les preuves d'adhérence, la résistance aux solvants, les lectures d'épaisseur et les enregistrements de polymérisation répondent à des questions différentes. Si un test est destructif, définissez le panneau témoin ou l'échantillon et la relation avec les pièces de production. Conservez les observations de défaillance et l'identité du lot affecté.
Lorsque la retouche est autorisée, indiquez le matériau, la zone, la limite de mélange, la correspondance de couleur et la réinspection. La retouche peut modifier l'épaisseur, la brillance, la couverture des bords ou la protection contre la corrosion. Si elle n'est pas autorisée, la réaction peut être la mise en quarantaine, le décapage et le re-revêtement, le remplacement, une dérogation ou un nouvel essai. Une référence sur l'ébavurage peut aider à distinguer le nettoyage des bords de la reprise du revêtement ; elle n'autorise pas le ponçage d'un revêtement.
Construire un plan d'acceptation spécifique aux caractéristiques
Cartographiez chaque caractéristique vers une méthode, un état, un échantillon, un propriétaire et une réaction : limite de masquage, épaisseur de film, couleur ou brillance, couverture des bords, contact de support, preuves d'adhérence ou de polymérisation, dimensions critiques, propreté, étiquettes et emballage. Une inspection visuelle ne peut pas prouver l'épaisseur, et une jauge d'épaisseur ne peut pas prouver l'adhérence. Gardez les types de preuves séparés mais connectez-les à la même unité ou sous-lot.
Définissez le moment de l'inspection. Certains contrôles sont avant revêtement, certains après polymérisation, et certains à la réception ou à l'assemblage. Un filetage masqué peut être vérifié après le retrait du masque ; une référence revêtue peut nécessiter un contrôle CMM ou gabarit après polymérisation. Enregistrez la température, le support, l'instrument, l'étalonnage, l'opérateur et l'état de nettoyage lorsqu'ils influencent le résultat. Une référence sur l'inspection CMM peut encadrer les contrôles de localisation accessibles sans prouver le revêtement lui-même.
Pour un support avec éléments de fixation, vérifiez le motif de trous, la planéité ou les surfaces d'assise, l'état des bords et tout chemin électrique ou de drainage séparément. L'image montre le contour mais ne peut pas prouver ces relations. Si un gabarit ou un assemblage d'accouplement est le test fonctionnel, définissez la révision du gabarit, la condition de force ou de couple et la réponse d'acceptation.
Choisir l'échantillonnage en fonction du risque et du changement
Des contrôles sur chaque unité peuvent être appropriés pour un petit lot lorsqu'un trou bloqué arrête l'installation. L'échantillonnage peut convenir à la couleur ou à l'apparence des faces larges après qu'un processus stable est établi. Un nouveau lot de poudre, une disposition de support, une méthode de masquage, une charge de four, une méthode de préparation ou un processeur externe crée un nouvel état. Exigez une première pièce ou un échantillon élargi avant de traiter cet état comme équivalent à la production approuvée.
Contrôler le transfert vers le applicateur de revêtement
Fournissez à l'applicateur les révisions du dessin et du modèle, l'identité du matériau, la carte de masquage, la limite de préparation de surface, la référence de poudre, l'exigence de polymérisation, les zones d'épaisseur de film, la référence d'apparence, le plan d'inspection, l'emballage et l'autorité de changement. Indiquez ce que l'applicateur peut décider et ce qui nécessite l'approbation de l'acheteur. Une référence sur la planification de production CNC peut aider à aligner les étapes, mais elle ne remplace pas un transfert spécifique à la pièce.
Demandez au fournisseur de séparer la préparation, le masquage, la poudre, le support ou gabarit, la surveillance de polymérisation, l'inspection, la reprise, l'emballage, le fret et les changements d'ingénierie dans le devis. Rendez les paliers de quantité et les frais minimaux visibles. Un prix unitaire bas peut omettre les bouchons, un panneau témoin, les lectures d'épaisseur ou un emballage protecteur. Comparez la portée d'acceptation complète plutôt qu'un nom de couleur.
Exigez un préavis avant de changer le produit de poudre, le lot, la couleur, la brillance, le matériau de masque, le contact de support, le four, le programme de polymérisation, la chimie de préparation, la jauge ou l'emballage. Identifiez les unités affectées et les preuves de première pièce après le changement. Une référence sur l'emballage des pièces peut encadrer les questions de protection et d'étiquetage tandis que le dessin contrôle les surfaces fonctionnelles.
Conserver un dossier de revêtement traçable
Conservez la révision active, le certificat de matériau, l'enregistrement de préparation, le lot de poudre, l'identification du masque et du support, le graphique de polymérisation ou la validation, les lectures d'épaisseur, la référence d'apparence, les contrôles dimensionnels, l'historique de reprise, l'identité d'emballage et l'approbation. Liez chaque enregistrement à une unité, une plage de numéros de série, un lot ou un échantillon défini. Préservez les unités défaillantes et remplacées plutôt que de rapporter uniquement la réussite finale. Une référence sur les rapports d'inspection peut organiser les champs si son URL et sa portée sont vérifiés avant publication.
Rendre la portée du revêtement en poudre comparable dans l'appel d'offres
Fournissez des fichiers contrôlés, des zones de revêtement, des limites de masquage, le matériau et l'état du brut, les dimensions usinées, les limites de préparation de surface, la référence de poudre, les preuves de polymérisation, la méthode d'épaisseur, la norme d'apparence, l'échantillon d'inspection, la règle de reprise, l'emballage, la condition de livraison et l'autorité de changement. Demandez aux fournisseurs de lister les inclusions, exclusions, hypothèses et les preuves conservées. Distinguez un devis de revêtement uniquement d'un package complet d'usinage et finition.
Indiquez si la commande est un prototype, une qualification, une production, une deuxième source ou une fourniture répétée. Chaque objectif peut justifier un panneau témoin, une taille d'échantillon et une période de conservation des enregistrements différents. Ne comparez pas des objectifs différents comme s'ils portaient le même risque. Demandez un dossier de première pièce expurgé qui montre la méthode, l'état, le résultat et la disposition sans exiger de recettes propriétaires.
Évaluer les fournisseurs sur les preuves et la capacité de réaction
Comparez les fournisseurs sur le contrôle du masquage, la discipline de préparation, la traçabilité de la poudre et du lot, la surveillance de polymérisation, l'accès à l'épaisseur, les références d'apparence, la planification des supports, la protection dimensionnelle, le contrôle de la reprise, l'emballage et la notification de changement. Une liste de machines ou une phrase « revêtement en poudre inclus » n'est pas une preuve. Préférez une réponse qui nomme les limites, les propriétaires, la base d'échantillonnage, la réaction et les enregistrements conservés.
Libérer la pièce revêtue avec des limites explicites
Libérez lorsque la révision active, le substrat, l'état de préparation, la carte de masquage, les preuves de poudre et de polymérisation, les zones d'épaisseur de film, les critères d'apparence, les dimensions critiques, la base d'échantillonnage, la condition livrée et les règles de réaction concordent. Retenez lorsqu'un filetage ou une référence n'a pas été protégé, qu'une jauge ne peut pas atteindre la région requise, que la polymérisation est déduite de la température du four, qu'une marque de support est indéfinie, ou que la reprise a effacé le résultat d'origine.
Les images du support sont un incitant visuel utile, pas un certificat. Elles montrent un produit partagé sous deux angles et une surface de couleur claire visible, tandis que le dessin, les enregistrements de revêtement, les mesures, les contrôles fonctionnels et la condition de réception déterminent l'acceptation. Maintenez la déclaration de libération liée aux surfaces inspectées, à l'état, aux unités et à la méthode afin qu'une commande ultérieure puisse être comparée sans élargir la revendication d'origine.
Cette limite permet au revêtement en poudre de servir à la fois l'apparence et la fonction sans prétendre que la couleur seule prouve la durabilité. La prochaine action de l'acheteur est d'approuver le masque, l'épaisseur, la polymérisation, l'inspection et la carte de contrôle des changements avant la production.
FAQ
